Lean Six Sigma Boek
Verbeteren met Lean en Six Sigma
Waar ontstaat verspilling? Wat zijn de grondoorzaken van een probleem? Hoe maak je processen voorspelbaarder en hoe zorg je ervoor dat verbeteringen ook blijvend resultaat opleveren?
Verbeteren begint met begrijpen. Het LSSP Boek brengt de belangrijkste kennis, methoden en hulpmiddelen uit Lean, Six Sigma, Lean Operationeel Management en verandermanagement samen. Van DMAIC en procesanalyse tot statistiek, klantgericht verbeteren, faciliteren en het succesvol implementeren en borgen van veranderingen.
In dit naslagwerk vind je praktische uitleg van bekende methoden en technieken, aangevuld met voorbeelden, modellen en hulpmiddelen die je direct kunt toepassen in je eigen verbetertraject.
Of je nu aan de slag gaat met een Lean Six Sigma-project, een proces wilt verbeteren, een team begeleidt of je kennis verder wilt verdiepen: het LSSP Boek helpt je om met structuur, data en samenwerking tot duurzame verbetering te komen.
Ontdek de onderwerpen en verdiep je in de aanpak achter continu verbeteren.
Hoshin Kanri | Lean Six Sigma Partners
Ontwikkel je strategie of visie
Voor sommigen is het vormgeven van een visie of strategie, hetzelfde als het ontwikkelen en echt inzetten (deploying) van deze visie of strategie. Wij gaan er hier dus ook vanuit dat je het ontwikkelen van een visie in de breedst mogelijke zin interpreteert, ook al is dat misschien niet altijd nodig. Een (visuele) visievorming kan genoeg zijn om richting te geven, bijvoorbeeld als het gaat om de visie van een afdeling.
Echt uitdagend wordt het, als het gaat om visievorming en het uiteindelijk realiseren ervan, als je te maken hebt met een grote multinational, of een bedrijf met vele honderden tot duizenden medewerkers die in tientallen afdelingen in heel veel ketens acteren. Alleen een visie delen en eenmalig lanceren met doelen is natuurlijk een mooie start, maar schiet wel tekort om de verandering vlot gerealiseerd te krijgen (tenzij de directie er ongelofelijk vaak aan trekt, samen met een gedragen gevoel van ‘pompen of verzuipen’ in de organisatie).
De visie bepalen is relevanter dan sommigen denken. Er is hierbij overigens wel een verschil tussen een gedegen feitenonderzoek (intern en extern) of enkel interne expertise inzetten in ‘intensieve heisessies’, of een mix ervan.
Een belangrijk vervolg van het vormgeven van de visie, is het trapsgewijs vertalen en concretiseren ervan. Denk hierbij aan het plannen en vooral ‘inrichten’ van de visie of strategie in de dagelijkse operatie van de (gehele) organisatie. Het plannen en inregelen van de visie of strategie wordt wel Strategy Deployment genoemd. Enkele van de vele (bijna) synoniemen zijn: Policy Deployment, Hoshin Kanri, Hoshin Planning, Goal Management en Management by Objectives.
Meer weten over Hoshin Kanri? Schrijf je dan nu in voor Green Belt training
Uitdaging om de visie te realiseren?
Hoe breng je überhaupt de visie in het hoofd en hart van je mensen binnen de organisatie? Laat staan om die te realiseren? Welke projecten starten we dan wel, en welke niet? Daar komt dus Strategy Deployment bij om de hoek kijken. Binnen Lean hebben we het dan ook nog over het structureel afnemen van prestatiedialogen per afdeling, om te kijken naar de status van de geplande realisatie van de visie. Dat doen we met Visual Management. Eerlijk is eerlijk: Strategy Deployment is misschien niet heel makkelijk, maar wel erg goed.
Algemene aanpak om de visie te realiseren
Bij de introductie van het CAP model gaven we al de algemene aanpak. Hierna hebben we die visueel vereenvoudigd. Kijk maar:
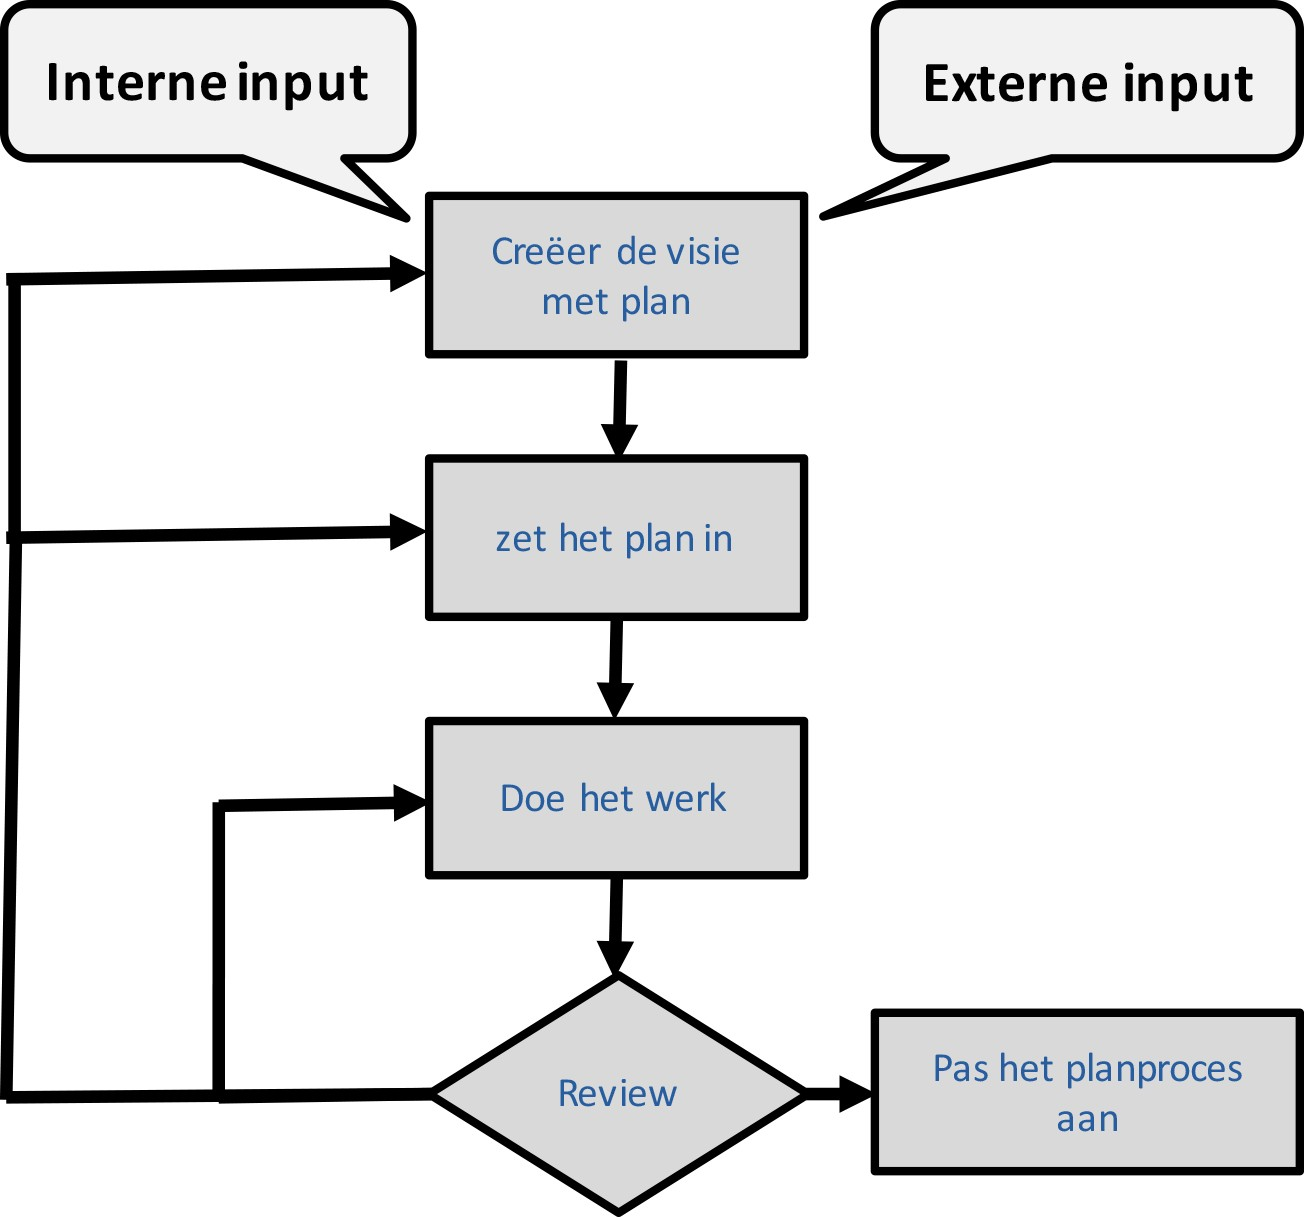
Let wel op de diverse reviewmomenten, ofwel de toename in (snellere) feedback loops dan voorheen gangbaar was in veel organisaties. Dan was het toch vaak, cynisch verwoord: “Launch & Leave. And blame someone at the end, if it did not work”. Er zijn nu overigens bewezen toetsen beschikbaar of de strategische invoering goed gaat. Soms vreest men hierbij bureaucratische aanpakken, maar dat hoeft niet. Wel is ritmiek ofwel discipline nodig.
Is er nog geen (goede) cascadering van visie en doelen? Nog geen Strategy Deployment binnen jouw organisatie? Geen nood, dat kan natuurlijk (alsnog) geregeld worden. Of kijk bijvoorbeeld als Black Belt met een CTQ flowdown (Define) welk verbetertraject nuttig is.
De OGSM en Hoshin Kanri zijn hier, om praktische redenen en bekendheid, verder uitgelicht.
Strategy deployment: OGSM

Doel
• Een overzichtelijke visie stapsgewijs ontwikkelen, strategisch plannen en inregelen
In het kort
De OGSM is een strategisch planproces, waarmee je een gedeelde visie overzichtelijk kunt uitwerken, delen en plannen. OGSM staat voor Objective, Goals, Strategy en Measures.
Toelichting
De oorsprong van OGSM is vermoedelijk Japan (jaren ‘50), en gepopulariseerd door Procter & Gamble. Duidelijk, op één A4, hoe verschillende onderdelen samenhangen met het doel en met elkaar. Een krachtige methode om de voortgang en focus te bewaken. Het dwingt ook om echte keuzes te maken, en daardoor meer kans op succes te creëren. Ook is het een ideaal middel om te gebruiken in het ‘cascaderen’ van organisatiedoelen naar alle medewerkers, en het communiceren van de visie of strategie aan alle medewerkers.
Aanpak
• Objective: de overkoepelende visie ofwel het kwalitatieve doel dat je tussen 1-5 jaar bereikt wilt hebben. Deze blijft ongewijzigd en wordt zo geformuleerd dat ook de gekozen aanpak erin naar voren komt, en de visie dus echt richting geeft
• Goals: De kwantificering van het Objective: wanneer al deze doelen behaald zijn, is de kwalitatieve Objective ook in zijn geheel behaald, en wel volgens de vooraf overeengekomen aanpak. Formuleer je Goals SMART. Minstens één goal is financieel
• Strategies: De keuzes die je gemaakt hebt met betrekking tot de inzet en verdeling van de medewerkers, materialen, geld en middelen om het Objective te behalen. Formuleer max. vijf strategieën die elkaar versterken. Maak ook helder wat niet gebeurt
• Measures: De Measures bestaan zowel uit indicatoren die gekoppeld zijn aan de strategieën als uit de dagelijkse acties en projecten. Inclusief namen en deadlines.
Meer te weten komen over Hoshin Kanri? Schrijf je in voor de Green Belt training.
Synoniem en/of alternatief
Alternatieven zijn er legio, zoals de Balanced Scorecard (BSC) of Hoshin Kanri.
Duur
Het ontwikkelen van een OGSM kost minimaal vijf sessies per groep/afdeling van
enkele uren.
Template

Voorbeeld

Shaping a vision: Hoshin Kanri
Doel
•Een overzichtelijke visie stapsgewijs plannen en inregelen
In het kort
Hoshin Kanri is, in de vorm van een zogeheten X-matrix, een gevisualiseerd kompas voor de organisatie. Het zorgt ervoor dat verbeteringen binnen de organisatie op verschillende niveaus planmatig afgestemd zijn met de strategische doelen van de organisatie.
Toelichting
De Hoshin Kanri is een krachtig strategisch planningsproces om tot een koppeling tussen visie en werkvloer te komen. Het begrip Hoshin Kanri is Japans en betekent vrij vertaald ‘de richting (het kompas) van de organisatie inregelen’. Ofwel een proces van strategische planning, cascadering en terugkoppeling. Onderlinge afstemming hierbij is van groot belang.
Aanpak
Uitgaande dat de visie er reeds is, denk dan aan:
• Ga uit van gevalideerde langetermijndoelen (3-5 jaar) die uit de visie voortkomen
•

Zorg voor een cascade van deze doelen
• Bepaal meetbare jaardoelen op een grote afdeling, of meerdere afdelingen
• Vertaal deze jaardoelen naar verbetertrajecten, zoals A3’s, DMAIC’s of Quick Wins
• Koppel de verbetertrajecten aan personen (sponsors, projectmanagers et cetera)
•Review en borg de visie frequent met bijvoorbeeld Visual Management. Idealiter komt de visie volledig terug in (dagelijkse) acties en gedrag van iedere werknemer. Een review vindt b

ijvoorbeeld wekelijks plaats door een stand-up tussen (project)managers in een open ruimte. En door kernwaarden met gedragingen wekelijks te behandelen.


Voorbeeld
Bij de afdeling GEO Informatie van het Kadaster wordt Hoshin Kanri ingezet voor het management. Wekelijks vindt (bij)sturing plaats op de verbetertrajecten. Dit draagt bij aan de realisatie van de jaardoelen en langetermijndoelen van de organisatie. De kern ervan is de X-matrix. Hieronder vind je de uitwerking van de X-matrix zoals die wekelijks met afdelingsmanagers in een open ruimte besproken wordt.

Hypothesetoetsen| Lean Six Sigma Partners
Aanleiding
Is het enkel weergeven van grafieken of tabellen, genoeg om zeker te zijn? Eerlijk is eerlijk: het helpt best wel vaak en het is zeker beter dan ‘nooit wat onderbouwen’. Maar toch: vraag tien mensen wat ze zien in een grafiek, getal of tabel, en je krijgt soms tien verschillende antwoorden. Dat is niet alleen bij politieke partijen zo. Ook op je werk. Moet je dan overtuigen met nog meer macht, of moet je een beetje framing introduceren? En wat als de belangen of gevolgen groot zijn? Of als er sprake is van een intern conflict in je team?
Meer te weten komen over hypothesetoetsen? Klik dan hier en schrijf je nu in voor de Green Belt training
Wat extra metingen of berekeningen uitvoeren kan natuurlijk ook. Toegegeven, dat is niet de eerste reflex van velen, maar je hebt extra feiten nodig, als er nog teveel onduidelijkheden zijn. Kortom: veronderstellingen (hypothesen) met behulp van statistiek toetsen kan helpen.
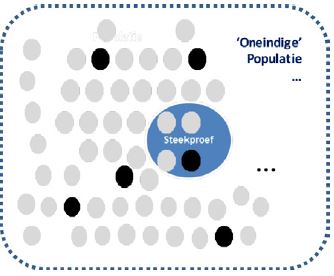
Verschillende percentages (op steekproef- en op populatieniveau)
Kijk naar de afbeelding hierboven: je hebt een steekproef van 4 ballen (de blauwe cirkel). Een steekproef in processen is vaak als een ‘momentopname’. Is er echt sprake van 25% zwarte ballen? Wel op basis van de steekproef hierboven. De kans p is immers als volgt te berekenen: p = 1/4 = 0,25 (= 25%). En wat als de populatie ‘oneindig’ groot is (zeg: de lange termijn)? Je kunt je rijk rekenen, indien je enkel afgaat op wat je als eerste ziet (vaak een steekproef). Daarentegen, als je altijd alles wilt blijven meten, kan dat teveel inzet kosten.
Nu met een hypothesetoets erbij. Met de hypothesetoets 1 Proportion test, kom je erachter dat een steekproef van 4 ballen (p = 1/4 = 0,25 ofwel 25%), bij een ‘oneindig’ grote populatie nog steeds een kans van 1% (p = 0,01) tot 81% (p = 0,81) kan zijn. Kortom, enkel ‘met wat data’ werken zegt niet altijd veel. Werk met steekproeven die groot genoeg zijn (meer info hierover in hoofdstuk Measure). En gebruik hypothesetoetsen, om verschillen echt goed te duiden. Toets, kortom, eventuele verschillen in je data op significantie.
Type fouten bij interpretaties van hypothesetoetsen
Als je in de statistiek iets probeert te toetsen, dan formuleer je je probleem (uitdaging) in zogeheten ‘hypothesen’. Het ‘onschuldige’ uitgangspunt wordt de nulhypothese (H0) genoemd, versus de ‘schuldige’, oftewel alternatieve hypothese (Ha of H1).
We gaan bij hypothesetoetsen uit van de ‘saaie’ hypothese H0. Waarom? In ieder geval, omdat H0 makkelijker rekent (de kans op een afwijking berekenen), dan Ha. Een statistische hypothesetoets berekent de waarschijnlijkheid (kans p) dat de nulhypothese waar is. Dat er ‘niets aan de hand’ is (H0 : geen effect). Deze p-waarde wordt berekend met een statistische toetsingsgrootheid (bijvoorbeeld de t van de Student t-test) op basis van de aanwezige data. We hebben veel hypothesetoetsen. Gelukkig resulteren al deze toetsen naar een p-waarde.
Er zijn twee fouten die voorkomen bij het toetsen van hypothesen (bij steekproeven). We praten allereerst over de α-fout (type I: je zegt ten onrechte dat er een effect is, ofwel significantie). En over de β-fout (type II: je zegt ten onrechte dat het effect toeval is). Bij een hypothesetoets heb je dan vier mogelijke uitkomsten: zie onderstaande tabel.
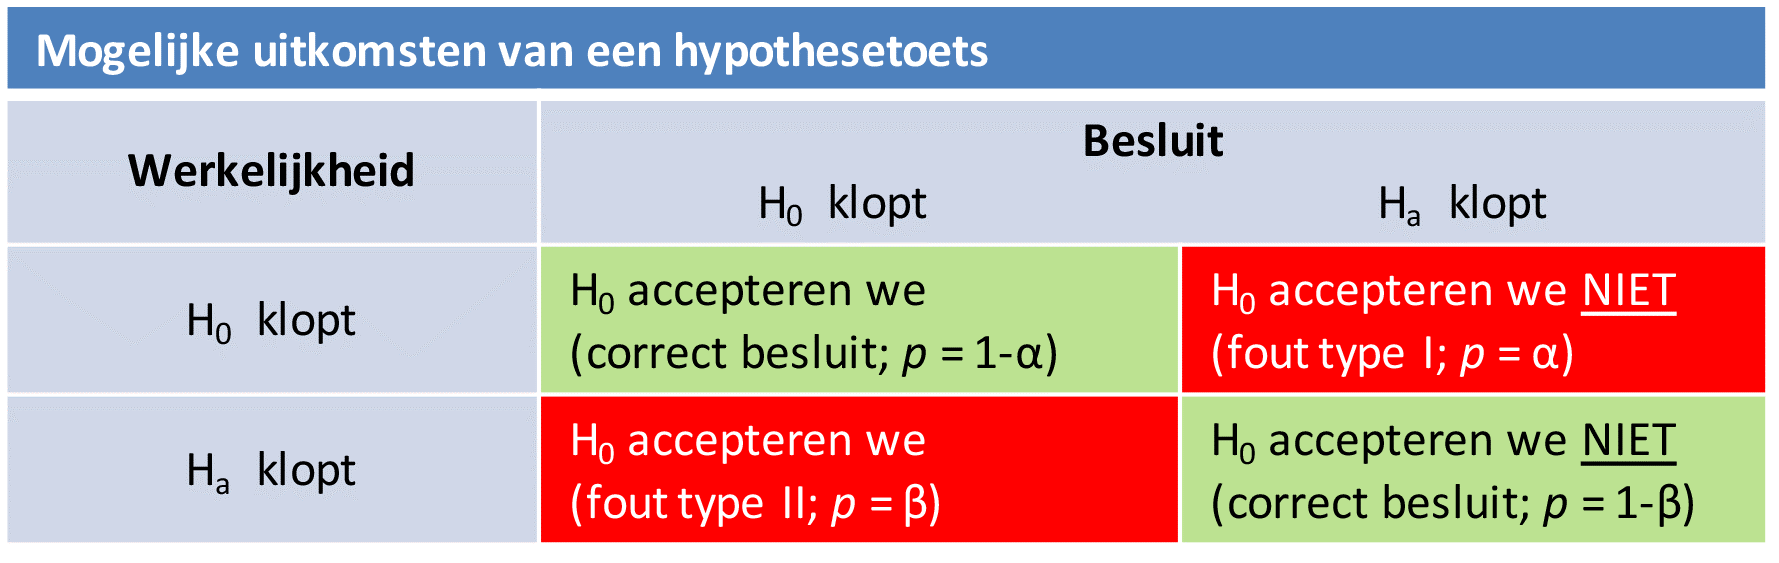
In werkelijkheid wil je deze twee fouten klein houden. De α-fout wordt vooraf aan de toetsing veelal op α = 0,05 gezet (soms op 0,01; bij kleine datasets soms op 0,1). De β-fout wordt vaak op β = 0,10 gezet voorafgaand aan een hypothesetoets. De β-fout hangt af van:
(1) De steekproefgrootte (hoe meer metingen, hoe kleiner β); (2) Van de grootte van het effect (verschil) dat je toetst (hoe groter het effect, hoe kleiner β); (3) De hypothesetoets (met bijbehorende aannames!) zelf en (4) Het gekozen α-niveau (hoe lager α, hoe groter β).
Populair verwoord: de kans dat H0 ‘klopt’, wordt vaak als onwaarschijnlijk gezien bij p< 0,05 (α=0,05). Een p-waarde van >0,05 wil echter niet altijd zeggen dat H0 ‘klopt’! Misschien is er wel te weinig data (‘bewijs’) verzameld. Ofwel: een hoge β-fout (zie (1)).
Hypothesetoetsen
Doel
• Grondoorzaken valideren (Y=F(X)) in de analysefase (DMAIC)
• Na invoering van verbeteringen, deze ook toetsen op significantie (DMAIC)
In het kort
Hypothesetoetsen zijn statistische methoden om effecten (zoals statistische relaties op basis van een steekproef) te toetsen op langetermijnwaarschijnlijkheid (significantie). Als het goed is, wordt hierbij ook altijd de praktische relevantie (sterkte) meegenomen.
Meer te weten komen over Hypothesetoetsen? Klik dan hier en schrijf je in voor de Green Belt training.
Toelichting
Hypothesetoetsen kun je altijd inzetten, indien er sprake is van twist, twijfel en/of grote gevolgen. Algemeen geldt hier: bewijs dat een effect niet alleen geldt als aanname (op basis van gevoel of een steekproef), maar juist ook voor de langere termijn (populatie). Dit alles op basis van kansberekening (significantie) en (uiteindelijk) praktische relevantie.
Belangrijke hypothesetoetsen zijn rondom het begin van de vorige eeuw ontstaan (Pearson zijn correlatie ρ (1897) en Chi2-toets (1900); Gosset zijn Student’s t-test (1908); Fisher met zijn ANOVA en DOE et cetera), en hebben in de twintigste eeuw een enorme vlucht genomen. En niet alleen in de (academische) wetenschap, ook in toporganisaties binnen bijvoorbeeld de automobielindustrie tot en met vele overheidsinstanties. En dus ook al vele decennia binnen de wereld van het verbeteren van organisaties, processen en afdelingen.
Met steeds snellere computers zijn kansberekeningen anno nu een ‘fluitje van een cent’ geworden. Wat rekenkracht betreft.
De Aanpak hierna slaat voornamelijk op de analysefase in DMAIC. Of er is sprake van géén relatie tussen Y en X (H0) versus wel een X-Y relatie (Ha). Desalniettemin zijn de vier stappen om een hypothese te toetsen in de hierop volgende Aanpak ook ‘breder’ in te zetten.
Zoals het toetsen van kansverdelingen op normaliteit, en of er sprake is van identieke variatie per categorie (beiden zijn aannames bij ANOVA). Bij de eerste stap dien je bijvoorbeeld de hypothesen wel anders te formuleren. En bij stap 4 heb je met een andere interpretatie van doen.
Geïnteresseerd in het maken van een juiste hypothesetoets? Klik dan hier en schrijf je nu in voor een van onze trainingen!
Aanpak
• Stel hypothesen op. Formuleer je probleem in stellingen (‘hypothesen’). Het ‘onschuldige’ uitgangspunt heet de nulhypothese (H0) versus de alternatieve hypothese (Ha of H1). Ga uit van α=0,05 (vuistregel binnen DMAIC).
H0: geen effect (Analyse: géén X-Y relatie)
Ha: wel een effect (Analyse: wel een X-Y relatie)
• Visualiseer. Gebruik betrouwbare data (steekproef) om de relatie tussen een Y en X te visualiseren in een grafiek. Houd, bij het kiezen van de juiste grafiek, er rekening mee of Y en X continu of discreet zijn. Controleer ook nog op eventuele meetfouten.
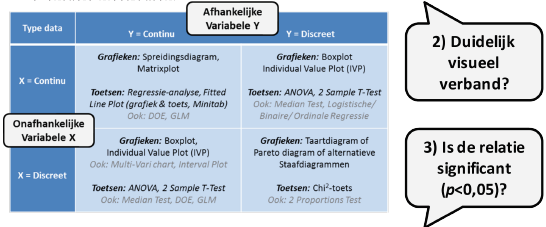
• Toets op significantie. Toets de X-Y relatie met behulp van een juiste hypothesetoets. Houd, bij het kiezen van de juiste toets, rekening met of data (Y en X) continu of discreet is. Indien de -bij een hypothesetoets altijd berekende- kans p kleiner is dan 0,05… dan H0 verwerpen
• Bepaal de relevantie. Indien de relatie significant is, is deze relatie ook nog praktisch relevant? Bereken hiervoor statistieken die de sterkte bepalen, zoals de correlatie r (Y en X ‘continu’), de R2, of het verschil in gemiddeldes of medianen (X ‘discreet’). Interpreteer deze statistieken met inhoudelijke experts.
Je kunt op basis van de berekende formule Y=F(X) letterlijk (!) aflezen of een relatie ‘hout snijdt’ voor jouw project
Duur
Een hypothesetoets zelfstandig uitvoeren, is digitaal met statistische software in seconden tot minuten te doen. De interpretatie ervan met experts kan veel langer duren.
Synoniem en/of alternatief
In het Engels: Hypothesis testing. Ook wel statistische toetsen genaamd.
Binnen webmarketing en startende organisaties (Lean Startup) wordt ook veel gerept over bijvoorbeeld A/B testing op basis van data. Bijvoorbeeld over verschillen in aantal leads per dag op een website. Dat blijft vaak bij het vergelijken van totalen of gemiddeldes. Statistische hypothesetoetsen, ofwel kansberekeningen, worden hierbij zelden gemaakt.
Voorbeeld
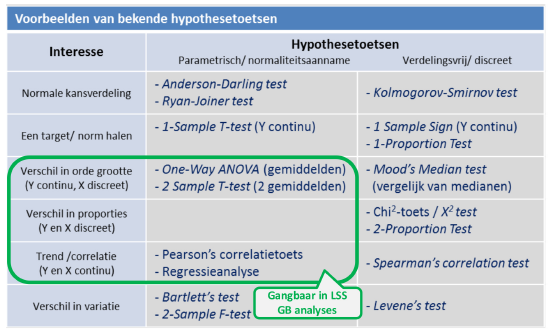
Onderstaande tabel geeft bekende hypothesetoetsen weer. Deze toetsen zijn ingedeeld in enerzijds parametrische toetsen (Y is ‘redelijk’ normaal verdeeld) en verdelingsvrije toetsen (gaan uit van bijvoorbeeld discrete data of zijn robuuster voor scheve kansverdelingen, maar hebben vaak een iets grotere β-fout). In veel gevallen geven ze vergelijkbare p-waarden.
Lees meer over sterktematen en hypothesetoetsen:
- Correlatiecoefficient r en Determinatiecoefficient R² , R-kwadraat of R-sq
- Overzicht Hypothesetoetsen in Minitab
Hypothesetoetsen: One-Way ANOVA | Lean Six Sigma Partners
Doel
• Gemiddeldes per groep toetsen op verschillen
In het kort
Een variantieanalyse ofwel ANOVA is een hypothesetoets. Hiermee wordt gekeken of populatiegemiddelden van minimaal twee groepen significant van elkaar verschillen of niet.
Toelichting
Denk bijvoorbeeld aan de duur van rally’s van tennissers per sekse. Welke sekse heeft gemiddeld de langste rally? Een ANOVA helpt om uitsluitsel te krijgen.
ANOVA staat voor ANalysis Of Variance, en is ontwikkeld door Sir Ronald Fischer (1925).
Het idee is dat je niet alleen kijkt naar het letterlijke verschil in gemiddeldes tussen groepen (verschil meet je immers bijna altijd), maar dat je ook rekening houdt met de variatie binnen en tussen deze groepen. Vandaar de misschien wat verwarrende term ANOVA of variantieanalyse.
Toetsen op gemiddeldes gaat hier met behulp van de berekening van de F-toets.
In formulevorm:
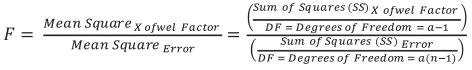
, waarbij:
• a staat voor het aantal groepen of categorieën van de X ofwel factor
• n staat voor het de steekproefgrootte
• SSFactor de ‘kwadraatsommen’ (Sum of Squares), ofwel berekende variantie die wordt toegewezen aan het effect van de X, ofwel factor
• SSError de ‘kwadraatsommen’ (Sum of Squares), ofwel berekende variantie die wordt toegewezen aan de restspreiding (error)
• Mean Square is de Sum of Squares, gedeeld door het aantal vrijheidsgraden
(Degrees of Freedom (DF))
Hoe groter de Mean Square van de X of factor is ten opzichte van de Mean Square van de restspreiding (error), hoe groter de F-toetsingsgrootheid. Hoe kleiner de kans dan, dat het verschil in gemiddeldes per groep aan toeval onderhevig is.
Aanpak
• Definieer probleem en doel. Stel bijbehorende hypothesen op. H0: geen verschil in populatiegemiddelden μi=1,..,a versus Ha: minimaal één populatiegemiddelde μi is anders
• Visualiseer de X-Y relatie met behulp van een Boxplot (bij ‘veel’ data) of een Individual Value Plot (‘weinig’ data, zeg minder dan 10 waarnemingen per categorie of groep)
• Zorg voor de executie van ANOVA met statistische software. Interpreteer de p-waarde
·· Bij verwachte (grote) verschillen in variatie per groep, kun je een formele toets vooraf uitvoeren (toetsen van Bartlett of Levene).
·· Onderzoek residuen (residu is het verschil tussen groepsgemiddelde en individuele waarden). De te onderzoeken ANOVA-aannames met residuen: identieke spreiding en normaal verdeeld/groep.
·· Gebruik als alternatief (zonder aannames) de Mood’s Median of eventueel de Kruskall-Wallis test
•Indien significant en conform aannames: wat is de relevantie van de relatie? Interpreteer de sterkte door middel van het verschil van de gemiddelden, of de R2. Betrek meerdere experts om de verschillen te verklaren (causaliteit)
Meestal adviseren we om te werken met One-Way ANOVA. Het is overzichtelijk, omdat je slechts met één X of factor per keer werkt.
Binnen de software Minitab kun je via One-Way ANOVA zowel grafieken maken, als de F-toets met p-waarde en sterktes zoals een R2 samen berekenen.
Synoniem en/of alternatief
One-Way ANOVA heet ook wel enkelvoudige variantieanalyse. In het Engels kom je ook nog One-Factorial ANOVA tegen. Er bestaan diverse andere ANOVA-methoden, zoals Two-Way ANOVA (ANOVA met twee factoren of X’en berekenen).
Indien de achterliggende aannames niet genoeg kloppen, adviseren wij om medianen te toetsen, zoals met de Mood’s Median Test of eventueel de Kruskall-Wallis Test.
Duur
Een ANOVA maken is, met behulp van software, in enkele minuten te doen.
Voorbeeld
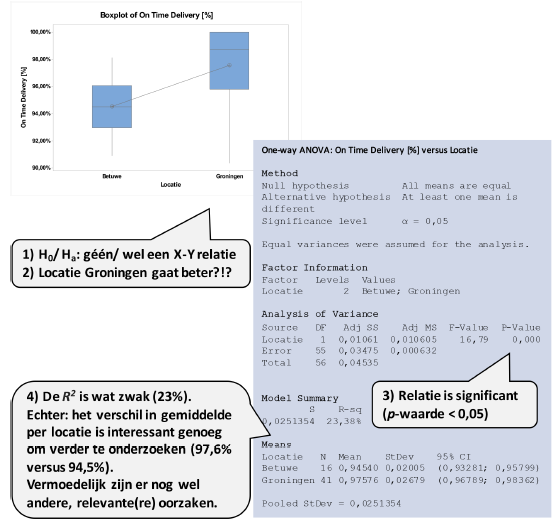
De wekelijkse On Time Delivery (% tijdig leveren van diensten) presteert per locatie anders. Voor het gemak zijn hier twee locaties gebruikt, maar meer had ook gekund.
Lean in het kort | Lean Six Sigma Partners
Lean en TPS
Lean is ontwikkeld bij met name Toyota (TPS: Toyota Production System) in de tweede helft van de vorige eeuw. Toyota: al vele decennia gezien als een van de meest efficiënte en effectieve bedrijven ter wereld. Lean, als term ingevoerd door Womack & Jones (1990), richt zich op het voorkomen van verspilling in tijd en menskracht, door het zorgvuldig afstemmen van de productie op de marktvraag en verwachtingen van de klant. Die klant is niet alleen de ‘externe’ klant, maar ook intern: collega’s en andere afdelingen.
Meer te weten komen over KR8? Klik dan hier en schrijf je in voor de Green Belt training.
Wat is Lean niét?
Veel mensen nemen het begrip Lean te letterlijk (het Engelse woord lean betekent letterlijk mager of schraal). Ze denken dan dat Lean erop gericht is om een organisatie uit te benen en zoveel mogelijk mensen weg te bezuinigen. Dit staat lijnrecht tegenover een van de uitgangspunten van Lean: respect voor de inbreng van de medewerkers.
Want Lean is geen bezuinigingsstrategie. Natuurlijk: als je erop gericht bent zo goed mogelijk gebruik te maken van de bestaande mensen en middelen, kan het gevolg zijn dat je tot de conclusie komt dat je meer kunt met minder mensen. Maar dat is eerder een bijeffect van een effectieve procesorganisatie dan een doel op zich. Het doel blijft: de klant zeer goed bedienen zonder daarbij tijd, geld of menskracht te verspillen.
Waar rekent Lean wèl mee af?
Lean rekent af met Muda (verspilling), Mura (pieken en dalen) en Muri (overbelasting). Het is een organisch verbeterproces, dat uit veel kleine verbeterstapjes bestaat. Er is binnen Lean veel ruimte voor eigen initiatief: als je iets kunt verbeteren, doe dat dan met elkaar en wacht niet af tot je baas eindelijk met een idee komt.
De Lean-formule: KR8
Je kunt Lean ook schrijven als een acroniem: KR8
- Daarin staat de K voor de klant: het begin en eind van elke onderneming. Zonder klanten geen business. Ken je klant, weet wat hij van je verwacht, hoe stem je hem tevreden
- De R staat voor Respect. Daarmee bedoelen we binnen Lean niet alleen respect voor de klant en leverancier (extern), maar ook voor de Gemba, de werkvloer. Respect voor de medewerker, voor zijn inbreng en voor zijn werkomstandigheden. Dáár wordt immers waarde toegevoegd voor de klant
- De 8 staat voor het vermijden van de acht soorten verspillingen, die wereldwijd wordt omschreven met het acroniem TIMWOODS: Transport, Inventory, Motion, Waiting, Overprocessing, Overproduction, Defects, Skills unused. Later in dit boek (in de Analysefase van DMAIC) gaan we dieper in op deze soorten verspillingen
Klanttevredenheid (KTV) | Lean Six Sigma Partners
Doel
• Begrijpen wat kritieke eisen zijn voor je klant om een (zeer) goede klanttevredenheid te krijgen of te behouden
In het kort
Een VOC-analyse is het vertalen van de stem van je klanten (feedback) naar concrete eisen waar de organisatie aan moet zien te voldoen. Een VOC-analyse helpt om te weten hoe je een (zeer) goede klanttevredenheid kunt krijgen (en/of behouden).

Toelichting
Bij Lean Six Sigma staat de klant centraal. De feedback van je klant vertalen naar meetbare,
kritieke klanteisen is een eerste vereiste voor een succesvol verbeterproject. Kritieke klanteisen helpen om effectief (klantgericht) te zijn en eenduidig te communiceren. Klanten weten vaak beter wat ze niet willen dan wat ze wel willen. Daarom doorvragen: ‘waarom?’, soms tot wel vijf keer. Vandaar de term ‘5 * Waarom?’.
Klanteisen en klantentevredenheid (KTV) kun je herleiden tot drie dimensies: kwaliteit, tijd en kosten. Deze dimensies kun je vaker specifiek en meetbaar krijgen dan je denkt. Denk bij kwaliteit bijvoorbeeld aan meetbare defecten of conformiteiten. Een probleem wordt ook omschreven in holistische begrippen als ‘cultuur’ of ‘beleving’. Een begrip als ‘beleving’ klinkt natuurlijk prachtig, maar we bedoelen er impliciet ook mee dat we weinig specifiek inzicht hebben in wat echt belangrijk is. De kunst van DMAIC-verbeterprojecten is om dat uiteindelijk wel specifiek te krijgen, en aantoonbaar (meetbaar) te verbeteren.
Meer te weten komen over KTV? Klik dan hier en schrijf je in voor de Green Belt training.
Aanpak
Nodig de klant uit om zijn mening te geven over je organisatie en zijn specifieke diensten en/of producten. Onderzoeksmethoden om klantbehoeften te inventariseren zijn er legio.
Gangbare aanpak binnen Lean Six Sigma:
• Verzamel klantenfeedback/klantbehoeften met behulp van onder andere:
·· Klantinterviews, individueel en/of in focusgroepen
·· Observationeel onderzoek (binnen Lean praten we over Genchi Genbutsi of Go Gemba)
·· Persona-onderzoek of PAIN-Storming (vooral gangbaar bij Leanoveringsprocessen)
·· Recente (uitgebreide) klanttevredenheidonderzoeken (bijvoorbeeld met behulp van het Kanomodel)
·· Registraties van klachten, storingen en/of incidenten
·· Marktonderzoek (op productniveau), benchmarkcijfers of concurrentie-onderzoek
• Groepeer deze informatie in relevante categorieën
• Prioriteer ze voor een verdere afbakening van je ‘probleemgebied’, bijvoorbeeld met een Paretodiagram of Kanoanalyse. Uiteraard binnen de strategische doelen
• Vertaal klantbehoeften (uiteindelijk) in een beperkt aantal meetbare projectdoelen
Je kunt dit niet onvoorbereid doen. Denk bijvoorbeeld aan hoe je workshopsessies uitvoert en hoe je doorvraagt. Soms heb je ook veel plezier van apparatuur of software (data-analyse tools, videocamera’s met randapparatuur, et cetera).
Synoniem en/of alternatief
In Engelstalige literatuur kom je bij markt- en/of klantonderzoek begrippen als: Customer Orientation en Customer Needs Mapping tegen.
Vaak ontstaat een verbetertraject ook alleen op basis van de interne klant, een directielid bijvoorbeeld. Dan praten we over de Voice of the Business (VOB). Ook de Voice of the Employees (VOE) helpt natuurlijk. Zowel de VOB als VOE kunnen gedreven zijn door de VOC, maar dat hoeft niet. Ook komt de term VOR (Voice of the Regulator) voor als vertrekpunt.
Duur
Indien relevante klantinformatie ontbreekt, kan dit gauw een maand of langer duren. Maar als je het goed organiseert, kun je relevante eisen vaak in een week of soms nog sneller klaar hebben. Voorbeeld: de dag na een evenement een afgeronde klantenquête.
Overzicht methoden klantbehoefte bepaling
Voorbeeld
Onderstaande tabel geeft een overzicht weer van onderzoeksmethoden om klantbehoeften inzichtelijk te maken (VOC-methoden). Nuttige methoden om te weten waarmee je je klanttevredenheid verhoogt (of hoog houdt).
Overzichtstabel van VOC-methoden

Lean | Lean Six Sigma Partners
Lean is niet zozeer een methode als wel een manier van denken, om van daaruit aan continue verbetering te werken. Het altijd weer in één keer goed doen wat de klant echt wil, is het ultieme doel (waarde toevoegen). Wat dat verder inhoudt, qua principes?
Meer te weten komen over Lean? Klik dan hier en schrijf je in voor de Green Belt training.
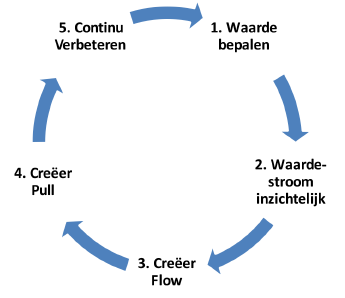
De vijf Lean-principes zijn:
1. Waarde bepalen: weten wie je klant is en wat hij als toegevoegde waarde beschouwt
2. De waardeketen of -stroom inzichtelijk hebben: begrijpen hoe die waarde binnen jouw bedrijf tot stand komt en welke ketens en processen daarbij cruciaal zijn. En de verspilling die we erin zien, eruit halen
3. Creëer Flow: die waardestromen analyseren en optimaliseren door Muda, Mura en Muri structureel te reduceren. Typisch is dat (tussen)voorraad geminimaliseerd wordt en processtappen onderling ‘in balans’ zijn (weinig Mura)
4. Creëer Pull-productie: de vraag van markt en klanten als ‘trekker’ in de processen verwerken. Het voor Toyota zelf ook inspirerende voorbeeld, is het door klantsignalen (afrekenen bij de kassa) aangestuurd ‘bijvullen’ in supermarkten, wat meerdere keren per dag gebeurt
5. Continu verbeteren: niet tevreden blijven met ‘een’ verbetering, maar blijvend naar verbeteringen zoeken. Elke dag. Elke week. Continu. Het is geen eenmalig project
Lean Six Sigma invoeren | Lean Six Sigma Partners
Om het WAARHEEN te duiden
Een belangrijk succescriterium bij organisatieverandering is het opstellen en goed delen van een (verander)visie. Een visie die een beroep doet op zowel ons hoofd als ons hart. En die niet alleen wordt opgesteld, maar vooral ook gedeeld en geaccepteerd.
Dat is iets anders dan de eenmalige aftrap van de nieuwe algemeen directeur. Sinds zijn aantreden een nieuwe strategie hebben met de prachtige naam: Continuous Improvement. Sommigen erin trainen. En her en der wat posters erover ophangen.
Is de nieuwe verandervisie dan duidelijk!?! Wij zijn het in veel organisaties zo tegengekomen. Dat is eerder een goedbedoelde lancering, dan de effectieve, echte acceptatie ervan.
Een visie realiseren doe je ook niet door de visie enkel op een compact A4’tje weer te geven. Laatst mocht ik er weer ééntje bewonderen bij een trotse manager: ‘Een complete visie voor de gehele organisatie op slechts één A4’. Ze willen ‘de beste zorgaanbieder zijn op het gebied van...’. Op zich prima. Mooi ambitieus en lekker beknopt, denk je dan. Maar… wel weer met heel vage doelen. Nergens op dat A4’tje werd duidelijk wanneer je het goed deed, wanneer je dan ook ‘de beste’ was. Niets als: de tevredenheid van die en die klant dient minimaal een acht te zijn (of beter dan de rest), of dat je de beste was in termen van efficiency (€ omzet of winst per fte). Of een mix van concrete doelen. Wanneer krijg je als afdeling of organisatie ‘de bloemen’? Ze konden het me niet vertellen. Ik kreeg te horen: “Het kan inderdaad wat specifieker.” Mijn vraag: wat mis jij in deze voorbeelden?
Lean Six Sigma invoeren? Klik dan hier en schrijf je in voor de Green Belt training.
Prestatiedialogen
Hier komen prestatiedialogen aan bod. Prestaties bespreken is samen openheid van zaken geven: kijken waar je nu staat en straks naartoe wilt. Dat lijkt misschien spannend, maar net als bij een sporttoernooi, weet je aan het einde van de dag wel of je de bloemen (prijs) hebt.
Stel meetbare, strategische (verbeter)doelen op (bijvoorbeeld dat je binnen tien jaar letterlijk ‘een man op de maan’ wilt hebben), en zorg dat ook de medewerkers op de werkvloer die kennen.
Maar niet alleen moet iedereen de visie ‘kennen’, je zult ook bijbehorende doelen moeten ‘cascaderen’: op elk organisatieniveau vertalen naar project- en afdelingsdoelen. Zodat managers en medewerkers in een afdeling ook weten of ze met de goede dingen bezig zijn. Deze meetbare doelen zijn zichtbaar, en je bespreekt ze tijdens periodieke teammeetings. Normaliter ontstaan hierbij verbeteracties en hulpvragen. Dit ‘samenzinnig’ realiseren van de gewenste meetbare doelen is een belangrijk onderdeel van prestatiegericht werken. Meer hierover vind je in het hoofdstuk LOM.
De strategie invoeren en methoden die echt helpen
Methoden die helpen om een visie via strategische doelen te vertalen naar afdelingsdoelen en projectdoelen, vallen binnen Lean Six Sigma onder de noemer Strategy Deployment en prestatiedialogen. Hier bedoelen we onder andere de Hoshin Kanri (X-matrix), de Balanced Scorecard of de OGSM mee. Dat zijn methoden die echt verder gaan dan een ‘jaarlijks takenlijstje’ of ‘verhalend jaarplan’ opstellen, wat je zo vaak tegenkomt. Als je wilt weten of de hoofddoelen van een organisatie intern goed zijn belegd en ingevoerd, kun je ze in een assessment toetsen. Zoals met de SA-Index© (het meten van doelen en verantwoordelijk gedrag). Vaak is er veel ‘strategische weglek’ in een organisatie.
Voorbeeld van prestatiedialogen in de Obeya
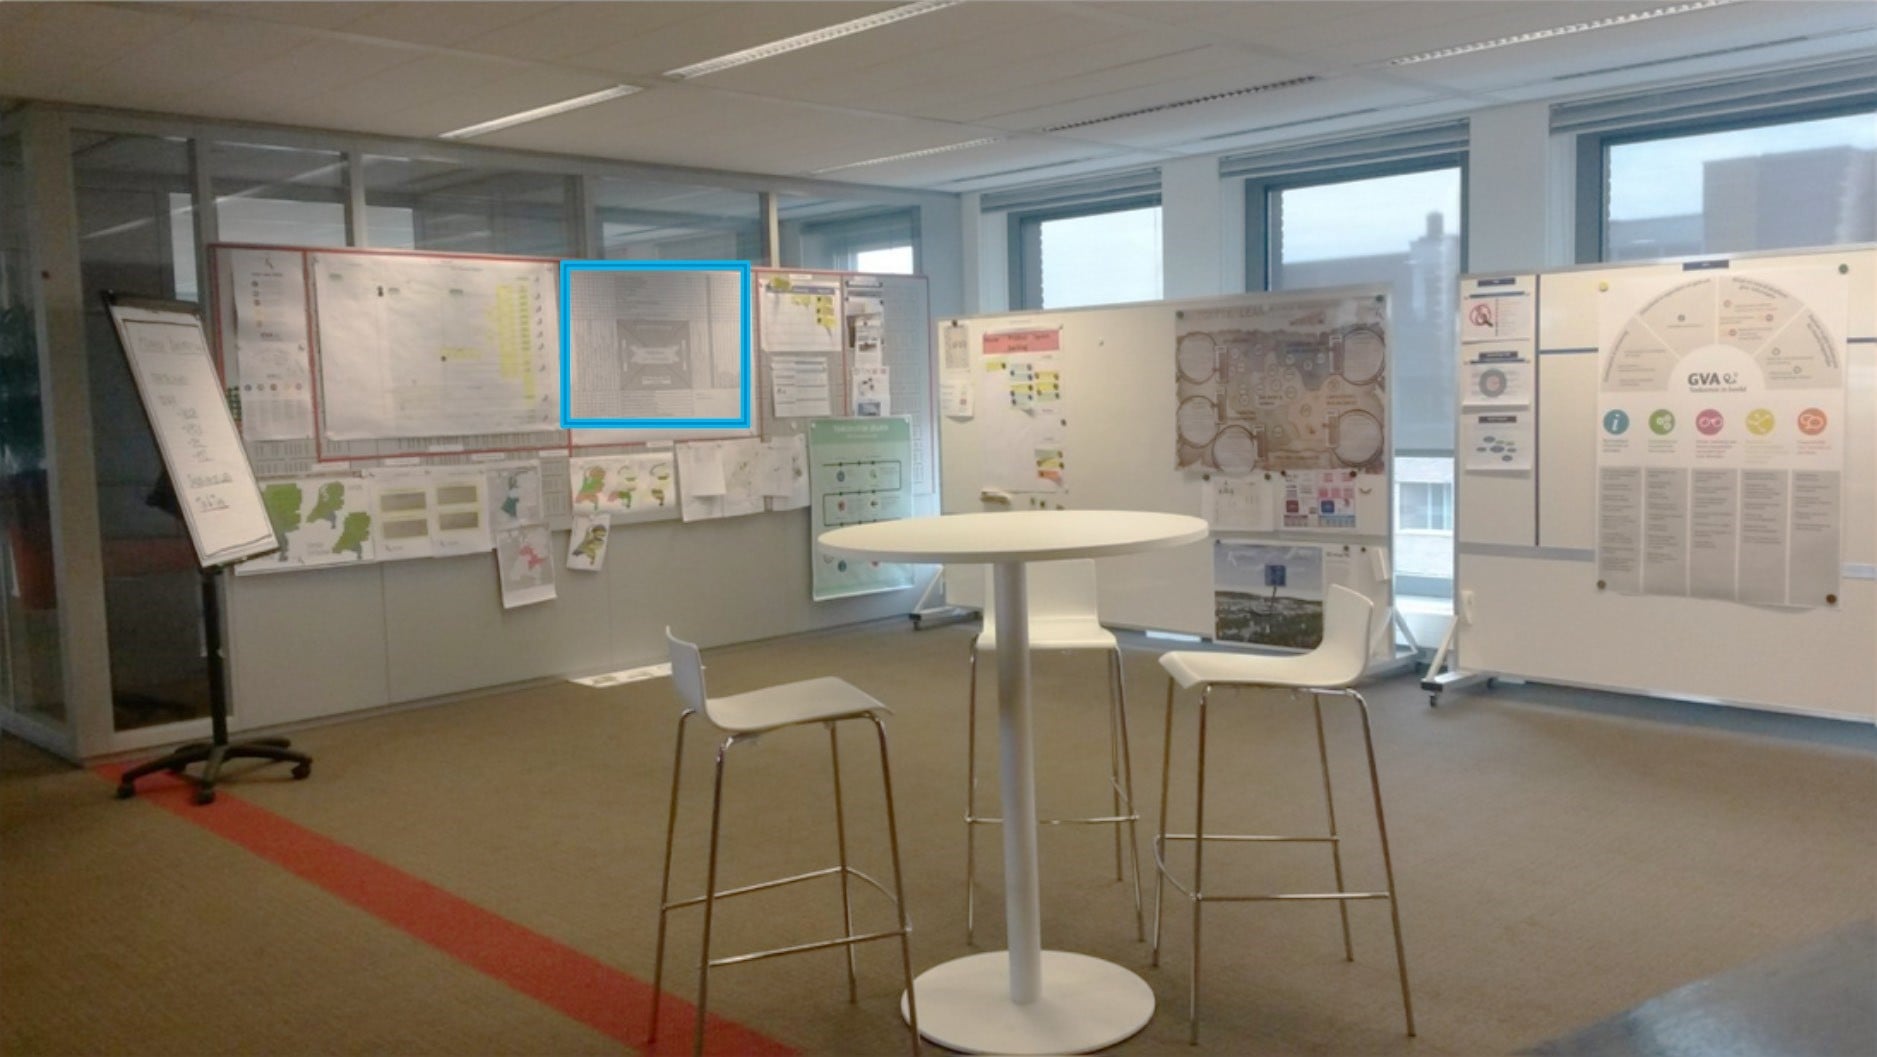
Een voorbeeld is een wekelijkse stand-up met managers, onder andere bedoeld om lopende strategische zaken door te nemen. Dan houd je onder meer afdeling-overstijgend overzicht. De planning van strategisch relevante (verbeter)trajecten neem je door met behulp van een zogenoemde X-matrix (zie blauwe kader op de foto). Deze stand-up is ook voor werknemers te volgen. Een dergelijke ruimte noemen we wel War Room, Cockpit of Obeya. Obeya is Japans voor ‘grote ruimte’. Meer hierover bij Strategy Deployment in het hoofdstuk Change Management.

Leanoveren | Lean Six Sigma Partners
Wat is innoveren dan wèl?
Volgens het innovatieplatform, uit de tijd van premier Balkenende, is een innovatie: ‘het cashen van kennis’. Ter aanvulling: volgens de hedendaagse opvattingen is innoveren niets meer dan ‘iets nieuws succesvol vermarkten’. Dat gaat dus verder dan het zijn van een ‘Willie Wortel’. Oftewel, mensen willen voor je uitvinding echt betalen! Het voldoet dus aan een behoefte waarvoor er echt iets gekocht wordt; het helpt om een ‘pijn’ weg te nemen bij anderen.
Welke aanpakken zijn nu gangbaar?
Zoals gezegd, veel mensen worstelen om een idee efficiënt en effectief om te zetten tot iets van waarde. Om succesvol te zijn, helpt het wel om een aantal tips en een aanpak te volgen. Populaire aanpakken binnen Lean Six Sigma om iets nieuws mee te bouwen, of zelfs te innoveren, zijn in onderstaande tabel weergegeven.
Meer te weten komen over Leanoveren? Klik dan hier en schrijf je in voor de Design Green Belt training.
Hiernaast komen vele varianten en namen van aanpakken voor, soms meerdere in een organisatie, zoals GE. Nu komen overzichten van drie bekende aanpakken in Lean Six Sigma.

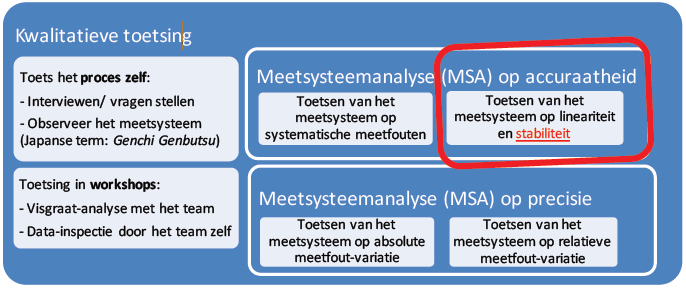
Lineariteit | Lean Six Sigma Partners
Doel
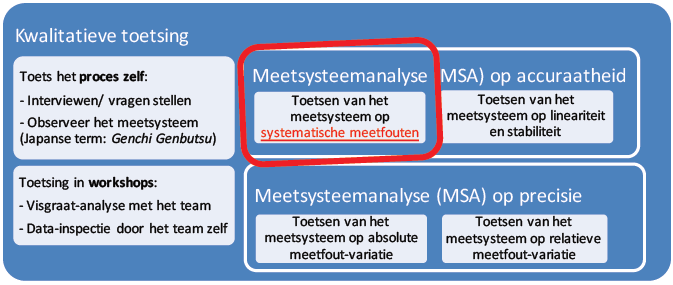
• Een dataset beoordelen op een systematische meetfout (accuraatheid)
In het kort
Met de systematische meetfout bedoelen we het gemiddelde van een (min of meer) constant en absoluut verschil tussen gemeten en werkelijke waarde.
Toelichting
Toetsen op de accuraatheid van een meetsysteem is het kwantificeren van de nauw-keurigheid van de meting ten opzichte van de werkelijke waarde. Deze constante, absolute meetfout wordt soms in absolute waarden, soms in percentages uitgedrukt.
Meer te weten komen over Lineariteit? Klik dan hier en schrijf je in voor de Green Belt training.
Synoniem en/of alternatief
De systematische meetfout wordt in de Engelse literatuur bias genoemd. Standaard wordt het protocollair ijken van een machine als toetsing uitgevoerd. Dat kan zelfs een norm of wettelijke vereiste zijn, zoals bij tankstations en het registreren van het aantal liters in je tank.
Voorbeeld
Als de weegschaal verkeerd is afgesteld, krijg je een verschil in gemeten en werkelijk gewicht. De weegschaal geeft bijvoorbeeld 2 kilo minder (70) aan dan de werkelijke (72) kilo’s. Ook kan sprake zijn van structurele onderschattingen, bijvoorbeeld bij voorraadtellingen.
Accuraatheid: Lineariteit
Doel
• Een meetsysteem beoordelen op lineariteit (onderdeel van accuraatheid)
In het kort
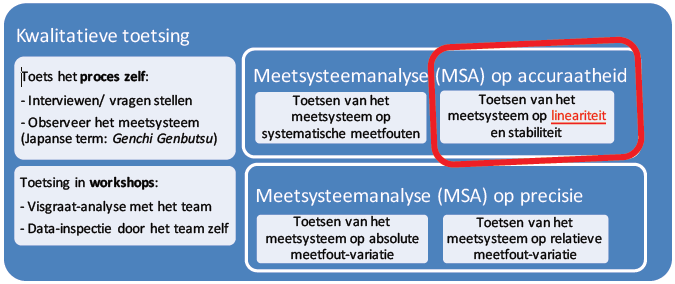
De lineariteit is de relatieve meetfout tussen gemeten en werkelijke waarde in het gehele bereik (range).
Toelichting
Lineariteit is het gemiddelde relatieve verschil dat de accuraatheid van een meetsysteem beïnvloedt. Deze meetfout wordt wel in percentages (% meetfout) uitgedrukt. Dat wil zeggen dat de meetfout toeneemt bij grotere waarden. Dit type meetfout komt voor bij het meten van afstanden en snelheden, in watermanagement (zoals bij CZV en BZV), maar ook – algemener – in de maakindustrie.
Synoniem en/of alternatief
Lineariteit is een mooi woord voor de relatieve meetfout. In het Engels: linearity (error).
Voorbeeld
Snelheidsmeters van auto’s hebben vaak een relatieve fout van (bijna) 10%. Dan denk je dat je 55 km/uur rijdt, terwijl dat in werkelijkheid 50 km/uur is. Of dat de meter in plaats van de werkelijke 131 km/uur, wel 145 km/uur aangeeft.
Accuraatheid: Stabiliteit
Doel
Een meetsysteem beoordelen op stabiliteit (onderdeel van accuraatheid)
In het kort
Een stabiel meetsysteem betekent dat het meetsysteem constant blijft meten in de tijd.
Toelichting
De stabiliteit toetsen van een meetapparaat* hoort bij het bepalen van de accuraatheid van een meetsysteem. Dit kun je onder andere met een tijdreeksgrafiek weergeven.
*: stabiliteit van een meetfout (van een KPI of Y) wordt wel eens verward met de beoordeling van een KPI zelf op stabiliteit (verwar MSA dus niet met een ‘nulmeting’).
Synoniem en/of alternatief
In het Engels: stability.
Voorbeeld
Thermometers (in de auto of in de tuin) staan erom bekend dat zij flink van de werkelijke temperatuur kunnen afwijken, als de zon er (indirect) intensief op schijnt. Deze thermometers geven overdag vaak te hoge waarden aan, maar kunnen ‘s nachts wel accuraat zijn. Ook hoge windsnelheden bij metingen buiten (bijvoorbeeld het aanwezige gewicht van grondstoffen in silo’s) kan metingen in de tijd beïnvloeden.
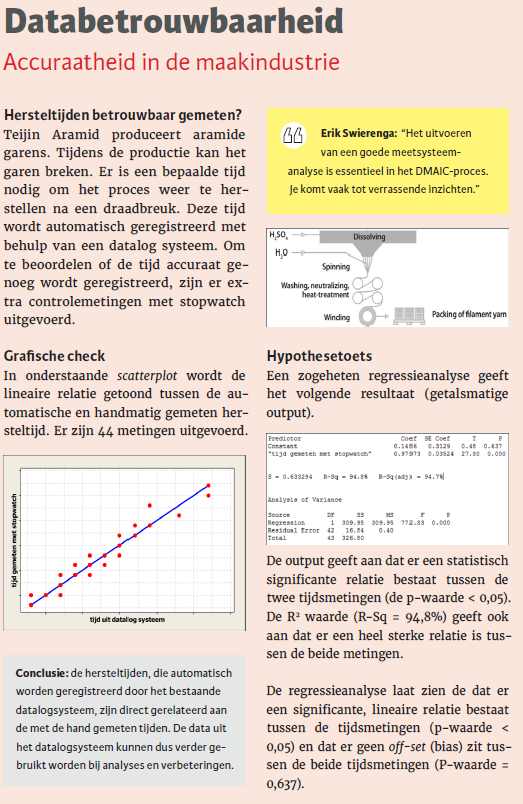
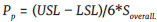
LSS (Lean Six Sigma) | Lean Six Sigma Partners
Waarom heet het Six Sigma?
Variatie is een belangrijk onderdeel van Six Sigma. De term ‘Sigma’ (σ) is in de statistiek het symbool voor de standaardafwijking, een maat voor spreiding. Six Sigma schrijf je ook als ‘6σ’, wat letterlijk staat voor 3,4 defecten per miljoen mogelijkheden. Positief geformuleerd staat ‘6σ’ voor een procesprestatie die in 99,9997 % van de gevallen goed gaat. Volgens de klant. De term komt van Bill Smith (Motorola).
Meer te weten komen over LSS? Klik dan hier en schrijf je in voor de Green Belt training.
Onderstaande tabel geeft aan op welk Sigma-niveau je proces staat.
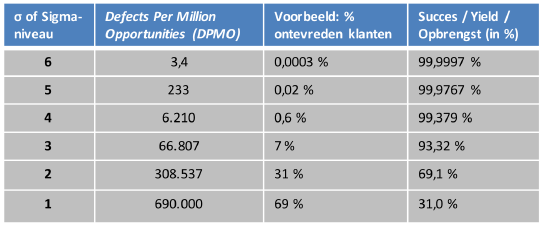
Six Sigma is dus genoemd naar een ideaal: een proces met zo’n kleine variatie dat er per miljoen producten of diensten maar 3,4 fouten zijn. In de praktijk kan deze ideale situatie moeilijk haalbaar lijken. Een 5 Sigma-niveau kan al heel bijzonder of knap zijn.
Procesdenken
Six Sigma streeft naar een zo groot mogelijke kwaliteit van het gehele proces. Stel: je proces bestaat uit vier stappen en je wilt dat het percentage dat in het gehele proces in één keer goed gaat, 95% is. Dan is het niet genoeg om voor elke processtap afzonderlijk te streven naar een yield (opbrengst) van 95%, want fouten in de ene processtap werken door in het totale proces. Je bent na stap 2 al naar 90% (95% van 95%) gezakt. Als je bij alle vier de stappen de yield op 95% zit, is je gehele procesopbrengst nog maar 81% (immers: 0,95*0,95*0,95*0,95=0,81). Zo hard gaat dat. Hoeveel stappen zitten er in jouw werkprocessen? Vast meer dan vier.
DMAIC
Een Six Sigma-verbetertraject is een aanpak, die uit vijf fasen bestaat: Define, Measure, Analyse, Improve, Control, afgekort tot DMAIC. In het Nederlands zouden we zeggen: Definiëren, Meten, Analyseren, Implementeren (Invoeren) en Continueren. De DMAIC-aanpak wordt in detail in de hoofdstukken 1 en 5 tot en met 9 behandeld.
Makigami | Lean Six Sigma Partners
Doel
• Inzicht krijgen in wat relevante pijnpunten van een proces of zelfs keten zijn
• Prioriteren welke verspilling te verbeteren
• Draagvlak en actiebereidheid creëren onder de betrokkenen
In het kort
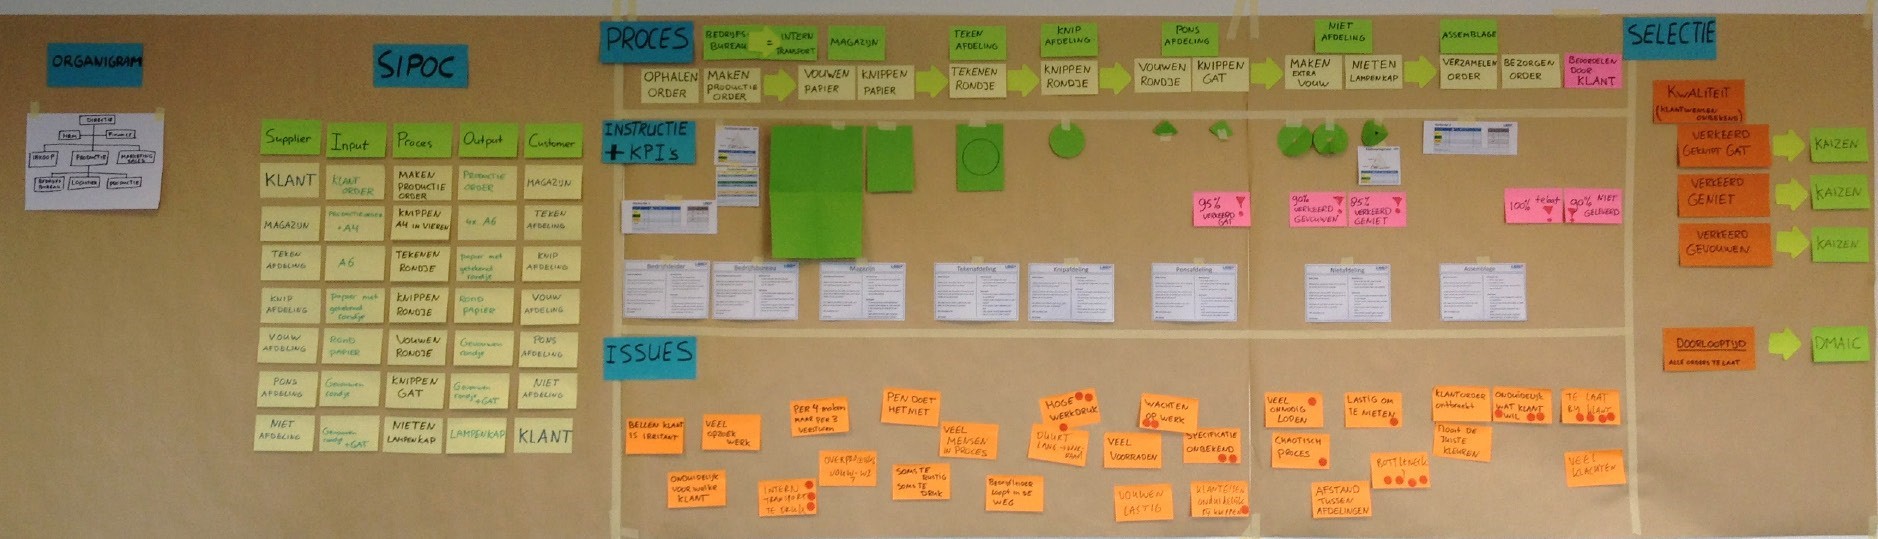
Een Brown Paper Process Mapping Session is een krachtige manier om een huidig proces in kaart te brengen. Het is een visueel overzicht op ‘bruin papier’, inclusief werkinstructies en/of data, tot en met geselecteerde inefficiënties of pijnpunten ter verbetering.
Toelichting
Wel eens de opmerking gekregen van een proceseigenaar, in de trant van: “Er is geen (goed) proces! We weten niet waar te beginnen met verbeteren.” Ja? Bedenk dat een Brown Paper Process Mapping Session dan erg nuttig kan zijn. Een redelijk ervaren facilitator is nodig, zoals een praktijkgecertificeerde Lean Black Belt. De methode komt uit Japan (1996).
Geïnteresseerd in het zelf leren doen van een Brown Paper Sessie? Klik dan hier en schrijf je in voor de Green Belt training.
Aanpak
• Geef de context weer van het proces (zoals organogram en een SIPOC)
• Weergave van het proces of keten
• Aanvullende gegevens toevoegen, zoals werkinstructies, systemen en metingen van KPI’s/tijden
• Pijnpunten door de participanten aangeven, en deze daarna ook prioriteren
• Deel de resultaten
Synoniem en/of alternatief
Je komt kortere omschrijvingen tegen als Brown Paper Session, of Makigami Mapping (Engels), of Makigami Procesanalyse. Makigami (Japans) betekent ‘rol (bak)papier’ of ‘actiescript’. Wordt ook wel gezien als een uitgebreide TIMWOODS-sessie op procesniveau. Als snelheid (tijd) essentieel is, kan je een gerichte Value Stream Map maken als alternatief.
Duur
Neem hier gauw een (halve) dag voor. Bij een groot of complex proces soms meerdaags.
Leren hoe je een Brown Paper Sessie zelf kan doen? klik hier en kijk welke training bij jou past.
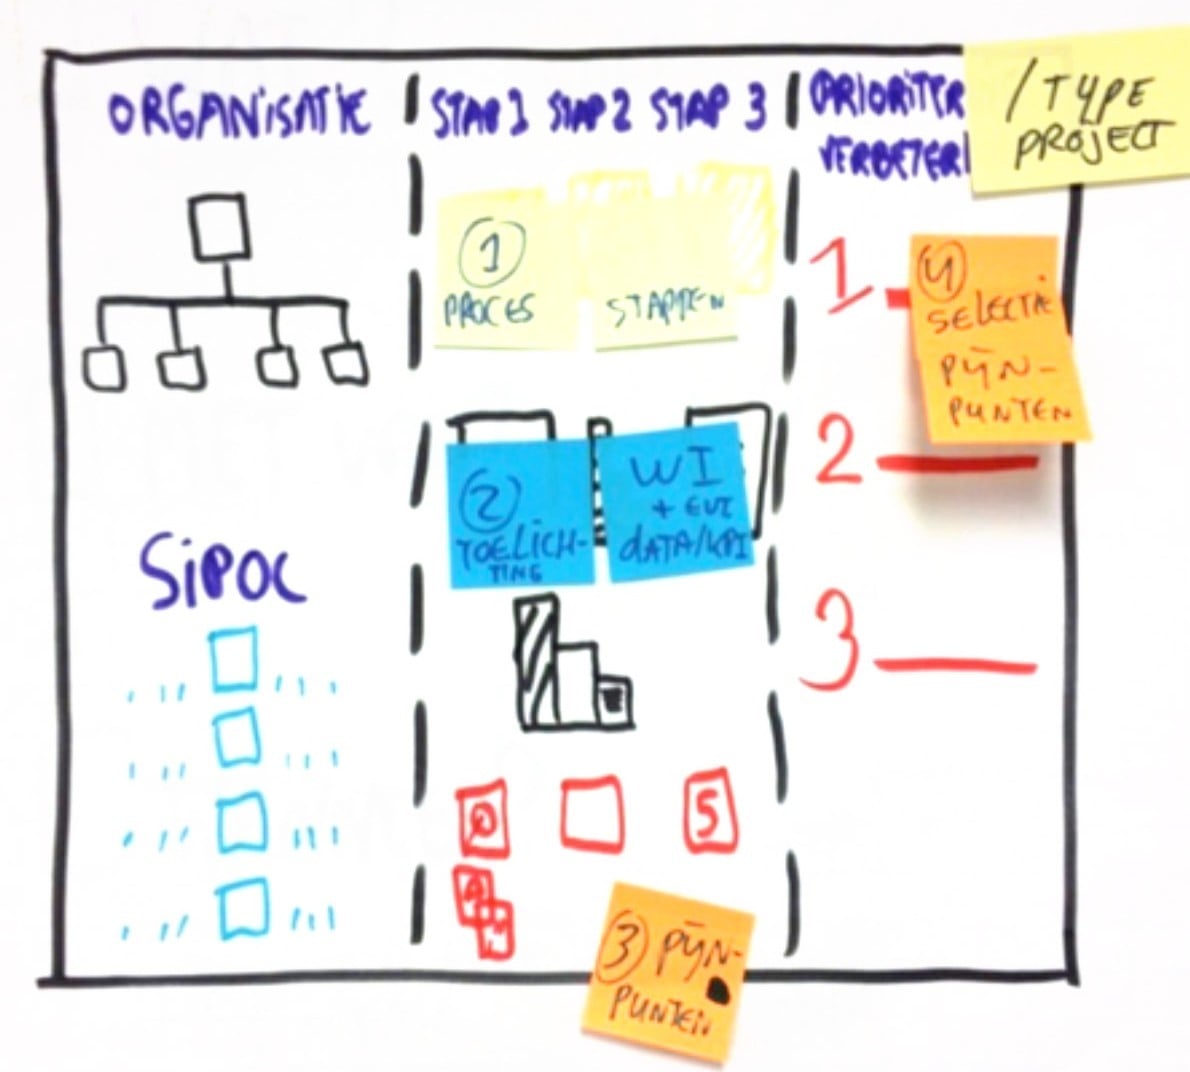
Voorbeeld
Hiernaast een schets van een Brown Paper Process Map ofwel makigami-map.
Hieronder een ICT-voorbeeld.
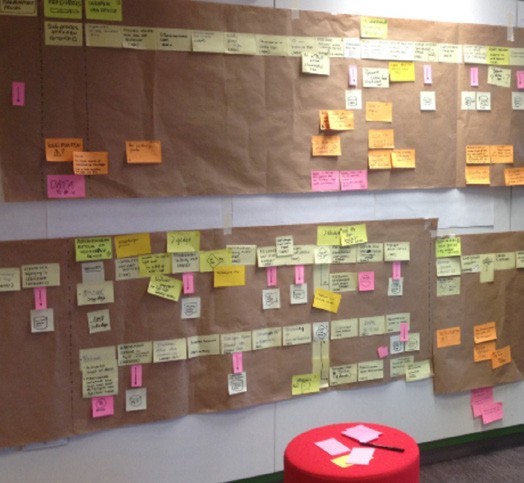
Hieronder een afgerond workshop van een makigami-map.
Mediaan | Lean Six Sigma Partners
Doel
Begrijpen dat je per type data tot een kengetal kan komen over de ligging ervan
• Weten dat er meerdere centrummaten bestaan - en nodig zijn - in de praktijk
In het kort
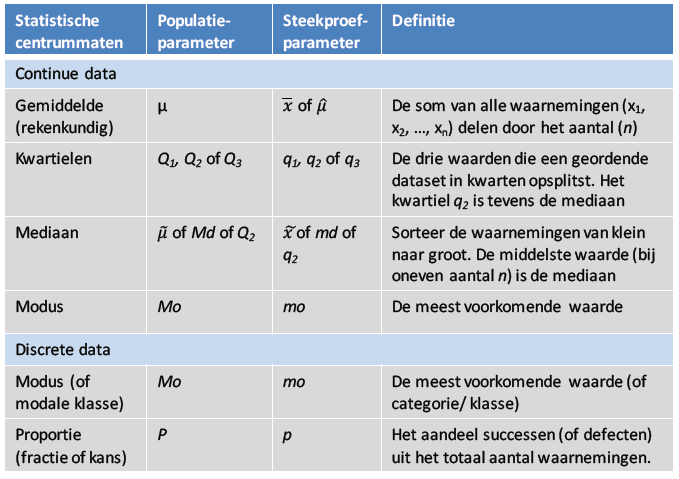
Centrummaten zijn statistische kengetallen. Ze zeggen iets over de middelste waarde(n) van een indicator (ofwel: teller Y of X). Anders gezegd: de ordegrootte van de indicator.
Toelichting
Met een centrummaat wordt vaak het gemiddelde bedoeld. In de praktijk echter is het gemiddelde niet altijd aan te bevelen, bijvoorbeeld omdat data discreet zijn. Of niet normaal verdeeld. Statistici hebben derhalve diverse centrummaten gedefinieerd. Denk naast het gemiddelde aan de mediaan, de modus of een proportie.
Aanpak
• Verzamel data van de relevante grootheid of indicator
• Bereken de centrummaat met (meestal) software zoals apps en statistische software
Synoniem en/of alternatief
Een centrummaat wordt ook wel locatie- of liggingparameter genoemd, of een maat voor de ordegrootte. Breder gezien vallen centrummaten onder kengetallen of ‘beschrijvende statistiek’ (Engels: descriptive statistics).
Afgeleide alternatieven kom je genoeg tegen. Denk bijvoorbeeld bij proporties aan afgeleide maten, zoals de DPMO (Defects Per Million Opportunities) en PPM (Parts Per Million).
Duur
Met computers bereken je deze maten in (fracties van) een seconde.
Maten ter bepaling van de ordegrootte
Voorbeeld
Statistici hebben diverse centrummaten gedefinieerd. In de tabel hierna zie je de meest voorkomende centrummaten.
Gemmidelde
Doel
• Bepalen van de ordegrootte van een indicator
In het kort
Het gemiddelde is gedefinieerd als de som van een aantal waarnemingen (x1, x2, …, xn), gedeeld door het aantal waarnemingen (n).
Toelichting
Formeel heet het gemiddelde het rekenkundig gemiddelde. Standaard wordt tevens het steekproefgemiddelde bedoeld (tenzij anders vermeld).
In formulevorm: waarbij x1 de 1e waarneming is.
Aanpak
• Verzamel continue data van de voor jou relevante ‘teller’ ofwel indicator
• Bereken het gemiddelde met (meestal) software of apps
Synoniem en/of alternatief
In het Engels: mean of average.
De mediaan en modus zijn bij continue, symmetrisch verdeelde populaties identiek.
Duur
Met de computer bereken je deze maat in een (fractie van een) seconde.
Voorbeeld
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
181, 183, 169, 193, 201, 175, 178 en 181.
De gemiddelde lengte -𝐿 = (181+183+169+193+201+175+178+181)/8 = 1461/8 = 182,6 cm.
Gemmidelde
Doel
• Bepalen van de kwartielen van een indicator
In het kort
Het opsplitsen van data in vier gelijke delen doe je door middel van drie zogeheten kwartielen.
Toelichting
Een kansverdeling splits je door kwantielen op in gelijke, geordende subgroepen. Kwartielen zijn specifieke kwantielen. Kwarten heten kwartielen, honderdsten zijn zogeheten percentielen. De drie steekproefkwartielen (q1, q2 en q3) zijn maten die een geordende dataset dus in vieren opdelen. Het middelste kwartiel (q2), die een dataset in twee delen opsplitst, heet de mediaan.
Aanpak
• Verzamel continue of discrete data van de voor jou relevante ‘teller’
• Rangschik deze data van klein naar groot (in ‘rangnummers’ 1, …, n)
• Bereken de drie kwartielen (q1, q2 en q3) door de waarden van de rangnummers q1 = te gebruiken (over de mediaan q2 volgt een aparte paragraaf)
Synoniem en/of alternatief
In het Engels: quartiles. Kwartielen zijn – algemener gezien – ook kwantielen.
Duur
Met de computer bereken je de kwartielen in een (fractie van een) seconde.
Voorbeeld
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
169, 175, 178, 181, 181, 183, 193 en 201.
De drie kwartielen zijn dan: q1 = 175,75 (berekende rangnummer (8+1)/4= 2,25 levert 0,25*(178-175)=0,75 boven op 175. Ofwel: 175,75); q2 = 181 (mediaan) en q3 = 190,5.
Mediaan
Doel
•Bepalen van de ordegrootte van een indicator
In het kort
De mediaan is een centrummaat. De mediaan is de middelste waarde van een gesorteerde dataset (bij oneven aantal n), of het gemiddelde van de middelste twee (bij even aantal n).
Toelichting
Standaard bedoelen we de steekproefmediaan (in plaats van populatiewaarde). De mediaan is, in tegenstelling tot het gemiddelde, ongevoelig voor ‘uitbijters’ of uitschieters.
Aanpak
• Verzamel continue data van de voor jou relevante ‘teller’
• Rangschik deze data van klein naar groot
• Selecteer de middelste (2) waarde(n) uit de gesorteerde dataset
Synoniem en/of alternatief
De mediaan is ook een kwantiel, en heet ook wel tweede kwartiel (Q2), 5vijftigste percentiel, 50%-punt, 50% getrimd gemiddelde of ‘het meest getrimde gemiddelde’. In het Engels: median.
Als alternatief op de mediaan kun je ook zogeheten ‘minder extreem getrimde gemiddelden’ gebruiken.
Duur
Met de computer bereken je de mediaan in een (fractie van een) seconde.
Voorbeeld
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
169, 175, 178, 181, 181, 183, 193 en 201.
De middelste waarden zijn 181 cm. De mediaan -𝐿 = 181 cm. Ook als er iemand van 234 cm bijkomt, blijft dat zo.
Proportie
Doel
• Inzicht krijgen in een procesprestatie, of in de ordegrootte van een proportie
In het kort
Een proportie is het aantal successen (of defecten), gedeeld door het totaal aantal waarden.
Toelichting
Een proportie is het aandeel successen (of defecten) uit een discrete datatset. Als formule: het (deel)aantal waarnemingen np met binaire uitkomst (p of q), gedeeld door het totale aantal ntotaal (=np+ nq).
Aanpak
• Rangschik discrete data in ‘situaties p’ en ‘situaties q’
• Bereken de verhouding tussen het aantal n met uitkomst ‘p’ en het totaal
n (p + q)
Synoniem en/of alternatief
De proportie wordt ook wel fractie, relatieve frequentie of verhouding(maat) genoemd. In het Engels: proportion ofwel fraction.
Naast een proportie worden vaak percentages (%) of percentielen ingezet, als ook de afgeleide DPMO (Defects Per Million Opportunities) of PPM (Parts Per Million).
Duur
Met de computer bereken je de proportie in een (fractie van een) seconde.
Voorbeeld
In augustus 2013 werkten in Nederland 6.576 duizend mensen, en bedroeg het aantal mogelijk werkenden 7.259 duizend. De proportie werkenden is dan
p = 6.576/7.259 = 0,91 (91%).
Modus
Doel
•Bepalen van de ordegrootte is van een indicator (discreet of continu)
In het kort
De modus is de meest voorkomende waarde in een dataset (grootste frequentie). Of, bij verschillende categorieën of klassen, de meest voorkomende categorie of klasse.
Toelichting
Je kunt de modus (mo) zowel voor continue als discrete (ordinale en nominale) data gebruiken. Standaard wordt de steekproefwaarde bedoeld. Meervoud is ‘modi’. De modus is ongevoelig voor uitschieters.
Aanpak
• Verzamel data van de voor jou relevante ‘teller’
• Rangschik data van klein naar groot (eventueel in verschillende klassen)
• De meest voorkomende waarde (of klasse) selecteren
Synoniem en/of alternatief
De modus wordt ook wel ‘grootste frequentiewaarde’ genoemd. In het Engels: mode.
De modus is bij continue, symmetrisch verdeelde data identiek aan het gemiddelde.
Duur
Deze maat is zelf in maximaal minuten te berekenen (bijvoorbeeld bij een turfstaat).
Voorbeeld
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
169, 175, 178, 181, 181, 183, 193, en 201.
De modus mo = 181 cm. Als er 2 klassen zijn (onder/boven 180) is mo = ‘boven 180’ (5 x).
204 Samenzinnig.
Wat levert het onze klanten op?
Mariska van Heugten
SWZ Zorg
Benieuwd naar de mogelijkheden?
3584 BH Utrecht