Lean Six Sigma Boek
Verbeteren met Lean en Six Sigma
Waar ontstaat verspilling? Wat zijn de grondoorzaken van een probleem? Hoe maak je processen voorspelbaarder en hoe zorg je ervoor dat verbeteringen ook blijvend resultaat opleveren?
Verbeteren begint met begrijpen. Het LSSP Boek brengt de belangrijkste kennis, methoden en hulpmiddelen uit Lean, Six Sigma, Lean Operationeel Management en verandermanagement samen. Van DMAIC en procesanalyse tot statistiek, klantgericht verbeteren, faciliteren en het succesvol implementeren en borgen van veranderingen.
In dit naslagwerk vind je praktische uitleg van bekende methoden en technieken, aangevuld met voorbeelden, modellen en hulpmiddelen die je direct kunt toepassen in je eigen verbetertraject.
Of je nu aan de slag gaat met een Lean Six Sigma-project, een proces wilt verbeteren, een team begeleidt of je kennis verder wilt verdiepen: het LSSP Boek helpt je om met structuur, data en samenwerking tot duurzame verbetering te komen.
Ontdek de onderwerpen en verdiep je in de aanpak achter continu verbeteren.
TIMWOODS: De 7 soorten verspillingen
TIMWOOD is een acroniem voor de zeven soorten verspilling die Taiichi Onno bij Toyota definieerde. Later kwam daar nog de S van Skills unused bij.
Doel van TIMWOODS
Het doel van TIMWOODS is het bewust worden en herkennen van typen verspilling in je processen.
Toelichting
Om een duidelijk beeld te krijgen van verspilling, kijk je met de ogen van een kritische klant naar je proces. Want uiteindelijk bepaalt de klant voor welke waarde-toevoegende activiteiten hij/zij wil betalen, en waarvoor niet (meestal verspilling).
Verspillingen (TIM WOODS) zijn de activiteiten die vanuit de klant bezien niet interessant zijn, en die geen hogere prijs van het product of de dienst rechtvaardigen. Hieronder vallen ook corrigerende acties om de gevraagde kwaliteit te leveren. Het aandeel van deze activiteiten in het proces is vaak relatief groot, maar dient zo klein mogelijk te zijn.
TIMWOODS aanpak
- Gebruik een Lean analyse tool zoals een Value Stream Map of Takttijd-analyse
- Stel bij elke activiteit vast of sprake is van verspilling, of niet (zie eventueel ook het onderwerp Time Value Analysis)
- Zie voor activiteiten die geen waarde toevoegen het TIMWOODS acroniem
Synoniemen van TIMWOODS
Naast de wereldwijd meest voorkomende acroniem TIMWOODS, komen vele alternatieven voor. Denk bij ICT en Onderhoud (Maintenance) aan het acroniem DOWNTIME, en het Nederlandstalige acroniem VERSTOPT.
Duur van TIMWOODS
Verspilling structureel verminderen duurt continu. Een specifieke sessie inclusief doornemen, kan in een kwartier tot minder dan een uur (als het de eerste keer is, wel uitleggen).
TIMWOODS voorbeeld
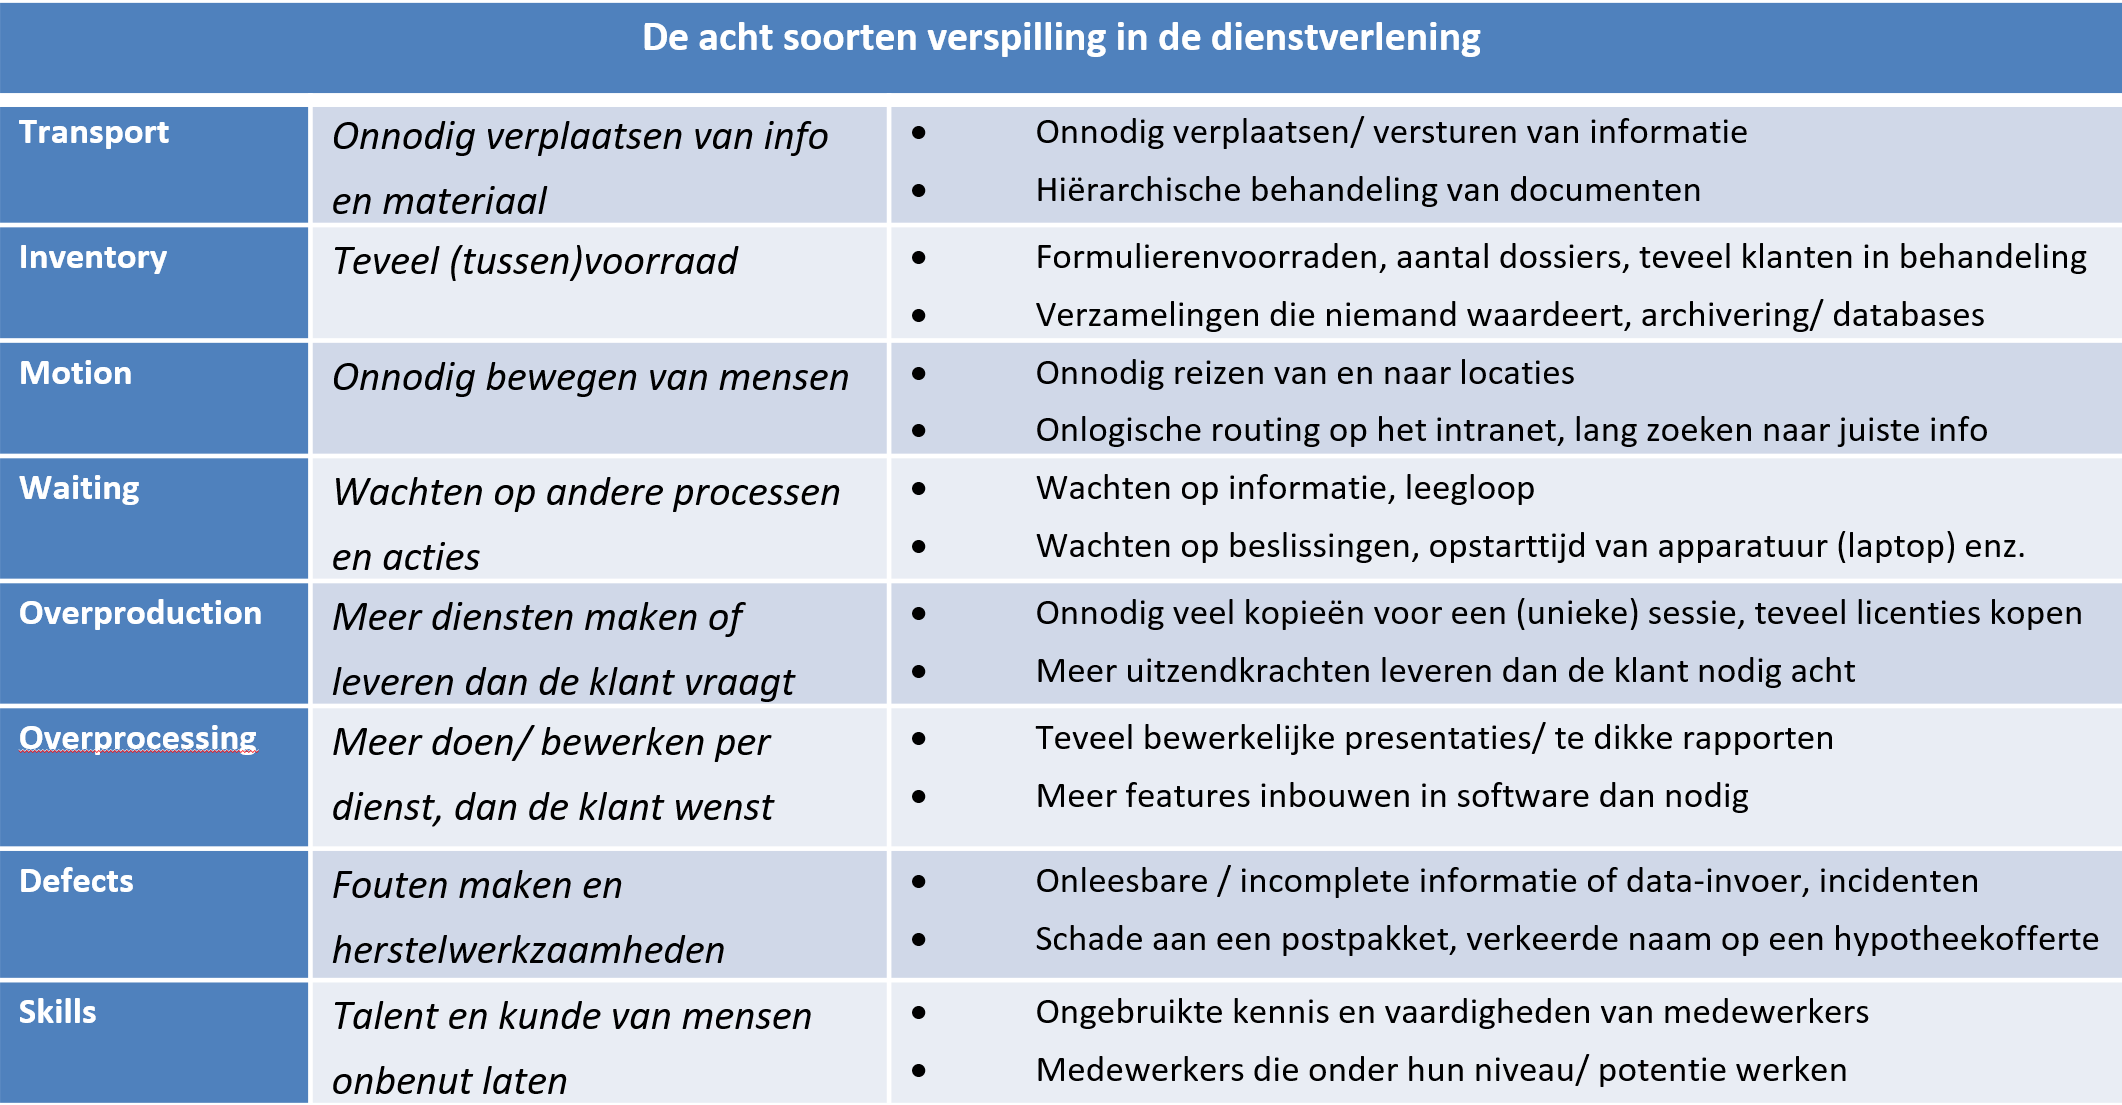
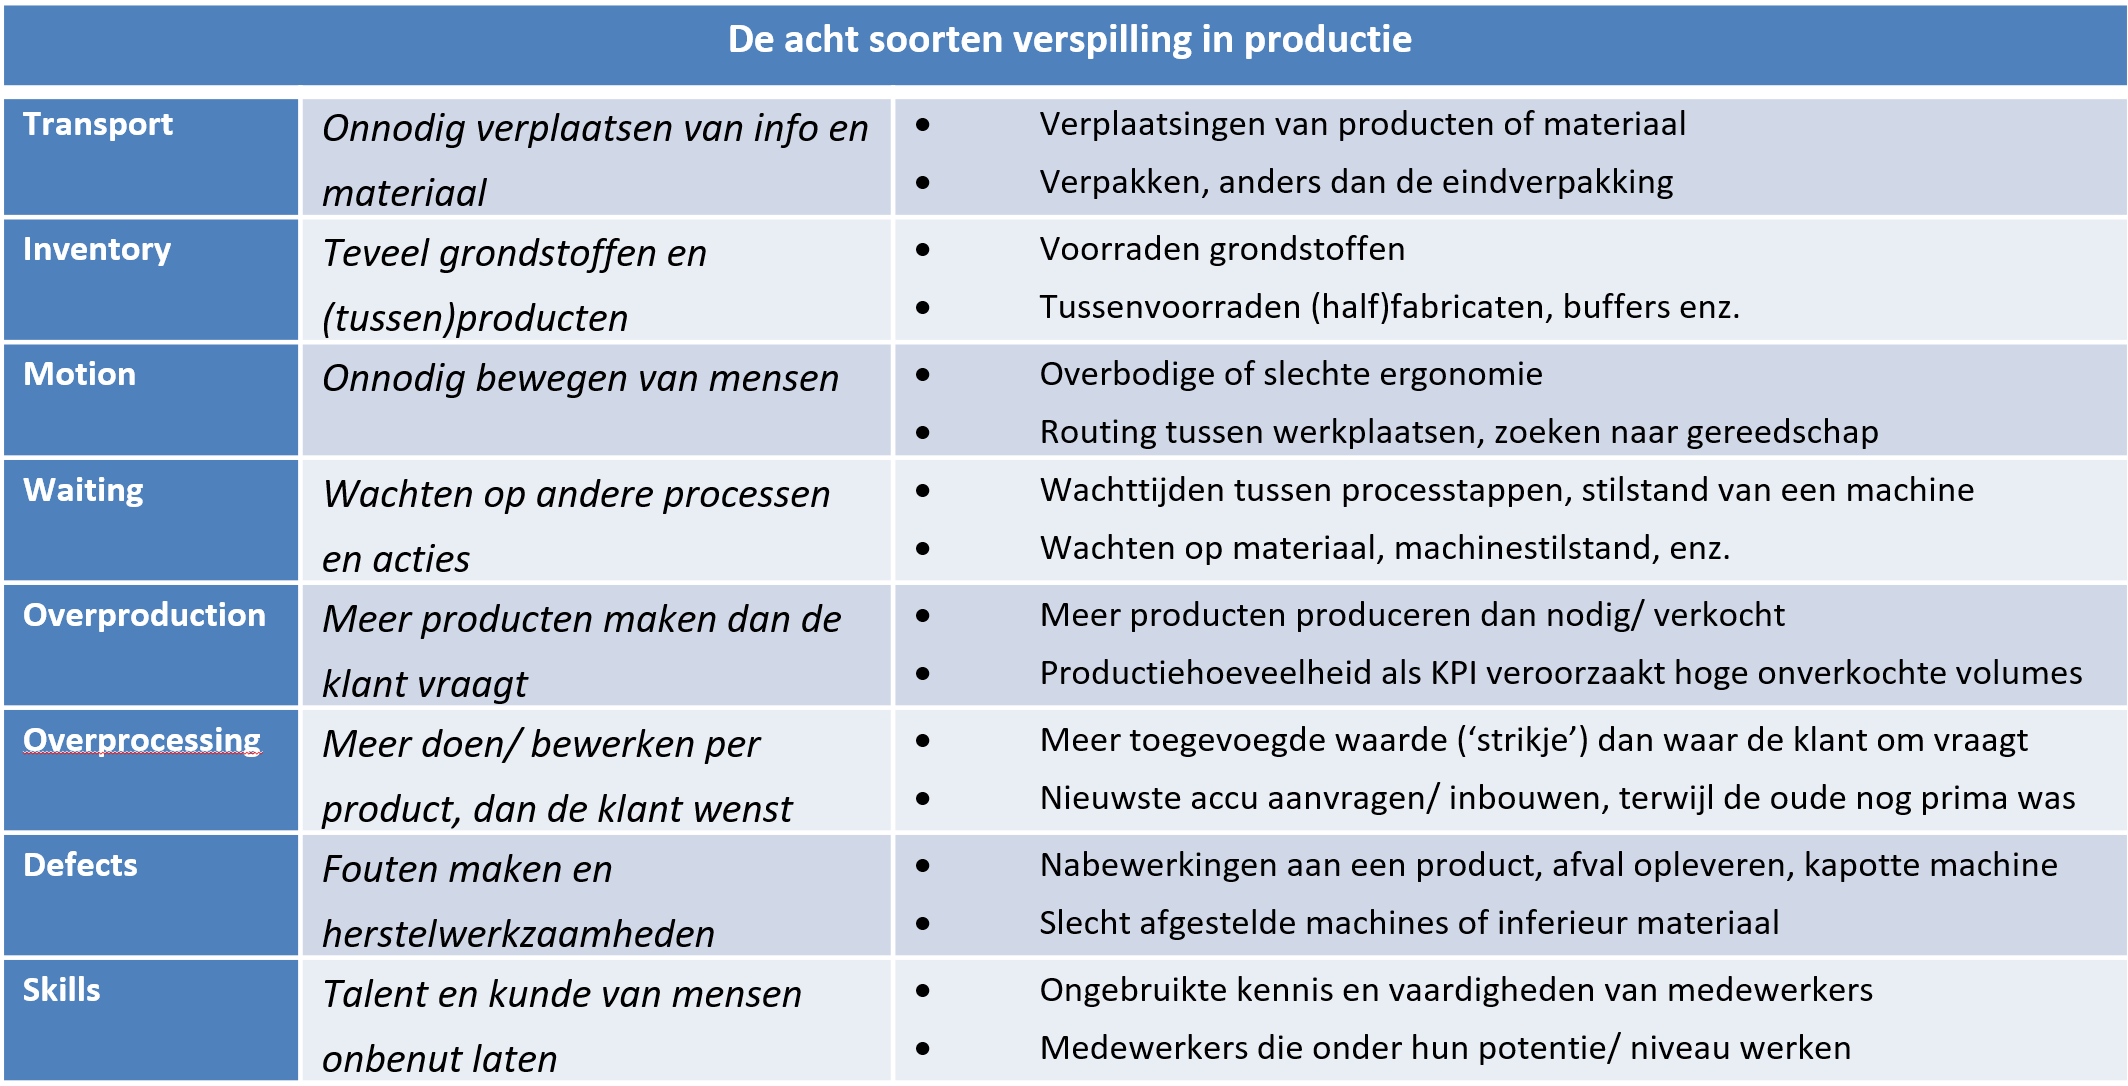
Hieronder zijn voorbeelden uit zowel de dienstverlening, als de maakindustrie (productie).
Kosten-baten analyse
De goedkoopste oplossing is niet altijd de voordeligste. Voor een helder inzicht is een grondige berekening nodig van alle verwachte investeringen en operationele kosten, afgezet tegen de (ook grondig doorgerekende) materiële en immateriële voordelen. Denk ook aan total life cycle costs. Ofwel niet enkel de aanschafprijs, ook onderhoud van een oplossing.
De kosten-baten analyse geeft een duidelijk inzicht in de te maken kosten en te verwachten opbrengsten. Je kunt hiermee alternatieven vergelijken en de oplossing(en) verantwoorden.
Doelen van de kosten-baten analyse
- De verwachte financiële voordelen van een oplossing vergelijken met verwachte kosten
- De laatst overgebleven alternatieven vergelijken op basis van de financiële consequenties om de definitieve keuze te kunnen maken
Kosten-baten analyse aanpak
Meestal heeft elk bedrijf zijn eigen methode om een koste-baten analyse uit te voeren. We geven hier de uitgangspunten. De batenkant bepaal je als volgt:
- Uitgangspunt is het huidige kostenniveau (gerekend over een kalenderjaar)
- Dat verminder je met het kostenniveau nadat de verbetering is doorgevoerd (ook hier weer gerekend over een kalenderjaar)
- Het verschil is de bruto jaaropbrengst van de oplossing
- Voor de kostenkant houd je rekening met:
Rente en afschrijving op een eventuele investering, de operationele kosten van invoering (bijvoorbeeld een tijdelijk productieverlies) en eventuele kosten van opleiding en training en de directe invoerkosten - Trek de kosten van de oplossing af van de hierboven berekende bruto opbrengst en je houdt de netto jaarlijkse opbrengst over
Synoniem van de kosten-baten analyse
In het Engels: Cost Benefit Analysis (CBA); Benefit calcultation.
Duur van het maken van de kosten-baten analyse
Kan in een uur met je financiële expert. Uitzoekwerk (zoals offertes) kan wel weken duren.
CDAM
Als je met een groep deelnemers creatief hebt nagedacht, heb je waarschijnlijk meer ideeën dan je lief is. Sommige van die ideeën vullen elkaar aan, andere overlappen elkaar, op weer andere kun je voortborduren, of je past ze aan, waardoor je ze makkelijker kunt combineren. Met het ‘ezelsbruggetje’ CDAM krijg je meer overzicht en verbeter je de eerste ideeën. CDAM doe je met, en in een groep.
CDAM staat voor Combine, Delete, Add, Modify. Het is een deel of vervolg op (bij voorbeeld) een brainstormsessie, en een goede manier om een aantal verschillende ideeën onder één noemer te brengen. En om met aanvullende ideeën te komen.
Doelen van CDAM
- De veelheid aan oplossingsideeën tot een werkbaar aantal oplossingsrichtingen terugbrengen (clusteren)
- Met aanvullende of aangepaste ideeën komen
Aanpak CDAM
- Stel de deelnemers bij elk idee de vraag: is dit als een ander idee? Voeg de overlappende ideeën samen (Combine)
- Elimineer de illegale, of de eventueel cultureel ongepaste ideeën (Delete)
- Stel de deelnemers bij clusters de vraag: roept dit nieuwe ideeën op? (Add)
- Stel de deelnemers bij een cluster de vraag: kunnen we dit idee zo aanpassen dat het past binnen een van de gekozen oplossingsrichtingen? (Modify)
Alternatief van CDAM
Een vergelijkbare aanpak is SCAMPER (Substitute, Combine, Adapt, Modify, Put to other uses, Eliminate, Rearrange), maar met meer stappen.
Duur van CDAM
Dit wordt vaak onderschat. Het kan gauw een half uur duren.
Voorbeeld Proces-prestatie analyse
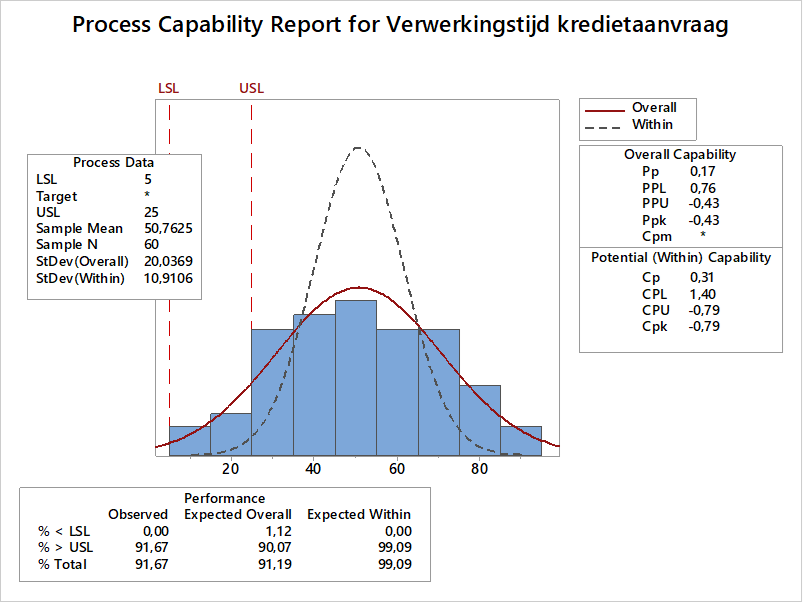
Verwerkingstijden van kredietaanvragen analyseren, resulteert in onderstaande procesprestatie-analyse. Er is een groot verschil tussen korte termijn (StDev(Within)) en lange-termijn variatie (StDev(Overall)). De prestatie in het geheel valt tegen: Minder dan 10% binnen vijf weken (USL = 25 werkdagen) klaar en dus een hele lage Ppk en Cpk.
Analogie van de procesprestatie: de garage en de auto …
- Bij Ppk = 1,00 praten we over een auto die ‘net’ in de garage past (Sigma-nivo = 3).
- Bij Ppk > 1,33 praten we over een auto die wel ruim in de garage past (Sigma-nivo = 4).
- Bij Ppk = 2,00 praten we over een auto die twee keer in de garage past (Sigma-nivo = 6).
Toelichting van de indices: wanneer goed (genoeg)?
- Bij Cpk > 1,33 praten we over een potentieel capabel proces (Sigma-nivo = 4).
- Bij Cpk = 2,00 hebben we het over een potentieel zeer capabel proces (Sigma-nivo = 6).
Prestatiematen: Yield
De Yield is een prestatiemaat die het aantal ‘goede’ producten (diensten) aangeeft.
Doel van de Yield
Het doel van de Yield is de goede opbrengst van producten (diensten) in een lijn (proces) bepalen.
Toelichting
De Yield (Eng.) is een proportie Y, en betekent letterlijk vertaald ‘opbrengst’.
In formulevorm: Y = aantal goede producten / totaal aantal producten.
Er is een relatie met zowel de PPM (PPM gaat uit van aantal defecten in plaats van aantal goed), als met de DPMO: Yield = 1 – D/NO.
Yield aanpak
- Definieer en meet de proportie klantkritieke goede producten (diensten)
- Bereken de Yield Y
Synoniem en/ of alternatief van de Yield
De Yield (opbrengst) is de positieve variant van foutenmaten zoals de PPM. Ook wordt wel de First Pass Yield (of: Rolled Throughput Yield) gebruikt als prestatiemaat. Dat is de kans dat een product of dienst ‘helemaal goed’ door het gehele proces gaat.
In formulevorm: YFP = Y1*Y2*Y3…*Yn , met n als het aantal processtappen.
Duur van het berekenen van de Yield
Met een calculator is de berekening snel een eenvoudig. Datacollectie kost (veel) meer tijd.
Voorbeeld van het berekenen van de Yield
Er zijn 3 processtappen (alle met Y = 0,9). De First Pass Yield is dan YFP = 0,9*0,9*0,9 =0,729 .
Lateraal denken
Lateraal denken is een term van de Britse medicus en psycholoog Edward de Bono, die hier in een groot aantal boeken verschillende technieken voor heeft beschreven. De traditionele manier om problemen op te lossen is verticaal: recht op het doel af. Bij lateraal denken kijk je van opzij naar je probleem. En dan zijn er ineens hele andere oplossingen. Een paar voorbeelden van lateraal denken vind je hieronder.
Draai het probleem om
Je kunt bijvoorbeeld het probleem omdraaien. Als je meer tijd over zou willen houden, vraag je dan af wat je zou kunnen doen om juist nóg minder tijd over te houden. Als je dat allemaal NIET zou doen, is de kans groot dat je krijgt wat je wilt: meer tijd.
Verzin een analogie
Je kunt ook een analogie verzinnen voor je probleem. Stel je eens voor dat je bedrijf een racefiets is waarmee je wedstrijden wilt winnen. Waar moet die fiets dan aan voldoen? En je training, je team, je planning van de wedstrijden? Vertaal die oplossingen dan voor je bedrijf, en je ziet wat je kunt doen om bijvoorbeeld de winstgevendheid te vergroten.
Random Word
Ook Random Word is een creatieve techniek die door De Bono is bedacht. Prik een willekeurig woord in een (woorden)boek, en geef eigenschappen van dat woord aan. Bijvoorbeeld: sneeuw. Sneeuw is wit, koud, glad, et cetera. Verbind die eigenschappen met jouw probleem. Dat levert verrassende inzichten op. Interessant voor het verzinnen van slogans bijvoorbeeld.
Synoniem van lateraal denken
Lateraal denken wordt ook wel Out of the box denken genoemd.
Creativiteitstechnieken
Als voor de hand liggende oplossingen niet blijken te werken, zul je je eigen creativiteit gaan aanspreken én die van anderen leren gebruiken.
Doelen van creatviteitstechnieken
- Onverwachte oplossingen creëren voor gesignaleerde problemen
- Gebruik maken van de kracht van de eigen creativiteit en die van anderen
Toelichting
Vele wegen leiden naar Rome. En zo is er ook maar zelden één oplossing voor een probleem. De kunst is dus om de beste te selecteren, en vaak is dat niet je meest voor de hand liggende.
Op de volgende pagina’s bespreken we een aantal (van de vele) technieken om zoveel mogelijk verfrissende ideeën boven water te krijgen:
Theory of Constraints
De Theory of Constraints is in de jaren zeventig ontwikkeld door de natuurkundige en consultant Eliyahu Goldratt. Volgens Goldratt levert het vergroten van de capaciteit de belangrijkste efficiencywinst op.
Doel van de theory of constraints
Het doel van de theory of constraints is de output van een proces vergroten.
Toelichting
Zoals een ketting zo sterk is als zijn zwakste schakel wordt de capaciteit van een proces bepaald door de in het proces aanwezige knelpunten. Door het vergroten van de capaciteit van een knelpunt vergroot je de capaciteit van het hele proces.
Wel zul je dan merken dat zich nieuwe knelpunten aandienen, meestal kleiner dan het eerste. Voor het maximale rendement van je proces dien je de procedure dus te (blijven) herhalen.
Theory of constraints aanpak
- Analyseer de doorstroming van het proces om knelpunten op te sporen en maak een capaciteitsvergelijking met bijvoorbeeld een Takttijd-analyse
- Maximaliseer de output van het knelpunt. Denk aan het verminderen van omsteltijden en instelprocedures, aan het vermijden van ongeplande machinestilstand en aan het flexibel inzetten van personeel om geplande stilstandsmomenten (onderhoud) te minimaliseren in drukke werkperioden
- Vergroot de betrouwbaarheid van de rest van het proces en pas de doorstroming ervan aan de capaciteit van het knelpunt aan
- Investeer zo mogelijk in het vergroten van de technische capaciteit van het knelpunt
- Analyseer het proces op ‘nieuwe’ knelpunten en pas de eerdere stappen erop toe
Synoniem van theory of constraints
Theory of Constraint wordt ook wel een aanpak tot knelpuntenreductie genoemd.
Duur van theory of constraints
Hangt sterk af van het proces. In een Kaizen event (1 week) kan je deze aanpak inzetten.
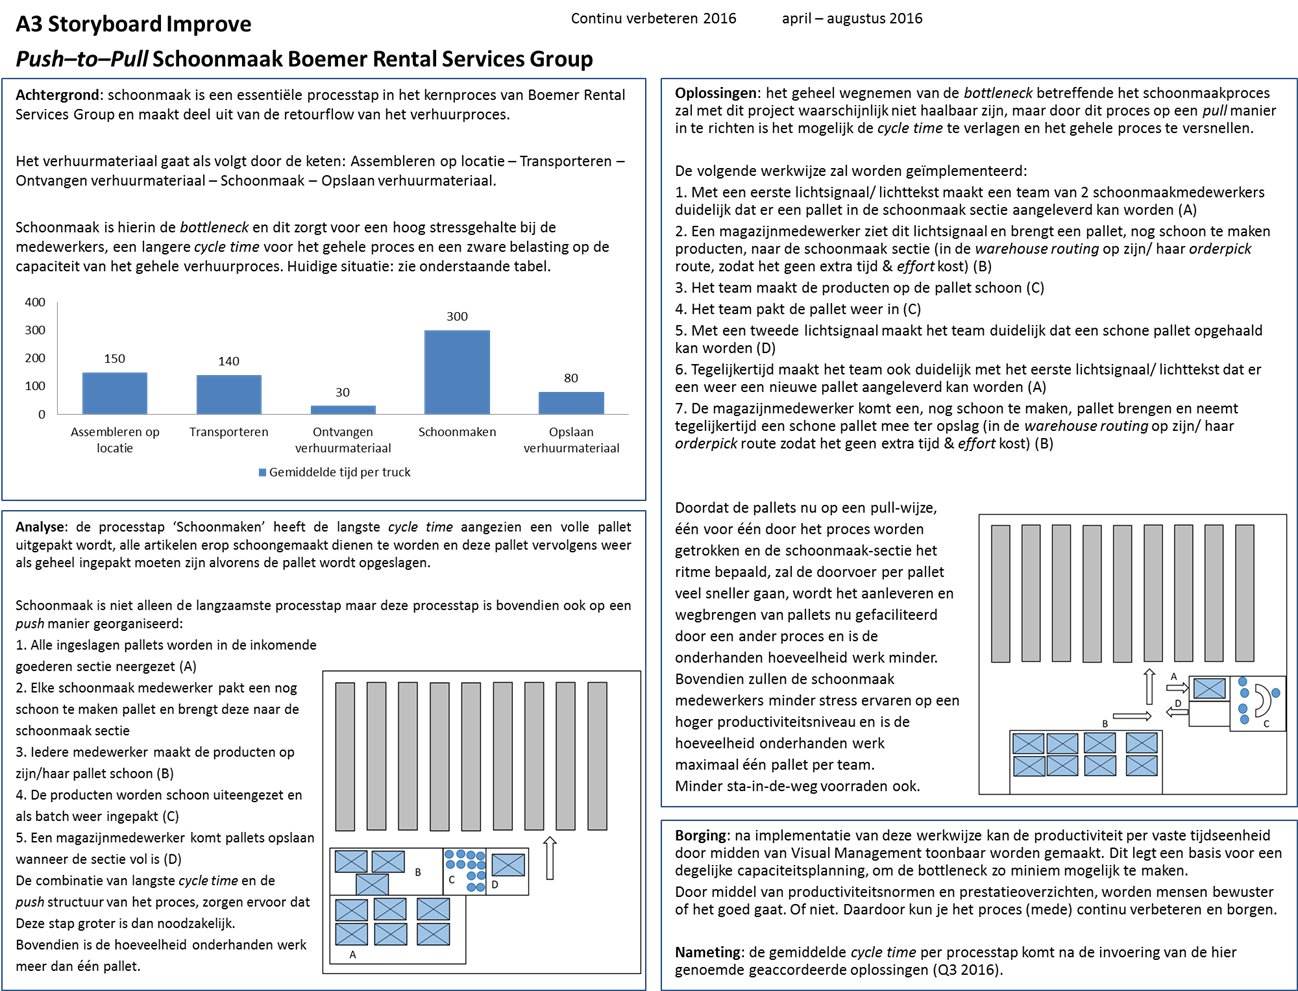
Generic & Replenishment Pull Systemen - met opslag case
Bij een pull productiesysteem neemt elke processtap van de vorige stap precies wat het nodig heeft, op precies het juiste moment en in precies de juiste hoeveelheid. Je kunt zowel fysieke als administratieve productieprocessen als pull systeem inrichten.
Hier gaan we het over Generic Pull Systems en Replineshment Pull Systems hebben.
Generic Pull System: algemene intro
De ‘traditionele’ manier om naar een productieproces te kijken is, te beginnen bij het begin (de materialen). Bij een pull productiesysteem begin je aan de achterkant: bij de uitlevering aan de klant. Als iets wordt uitgeleverd, is dat het sein om het opnieuw aan te maken.
Doordat elke processtap precies genoeg produceert voor de volgende zijn tussenvoorraden verleden tijd of kunnen ze verkleind worden tot strategische buffervoorraden. De koppeling met Just In Time dringt zich op: de klant bepaalt de snelheid van het proces.
Doelen van het generic pull system
- Zowel overproductie als onderproductie vermijden
- Tussenvoorraden en de doorlooptijd van het proces verminderen
- De flexibiliteit en de snelheid van het proces verhogen
Aanpak
- Voer een strikt First In, First Out systeem (FIFO systeem) in
- Zorg voor signalen (kanbans) tussen de verschillende processtappen: zo herken je wanneer je een nieuw onderdeel of batch moet produceren. Dat maakt de productietijd voorspelbaar en vermindert tussenvoorraden
- Verminder tussenvoorraden tot gewenst niveau. Dat kun je op twee manieren doen: vanuit de productietijd (de klantvraag) of met cijfers van een proces-benchmark
Bij processen met veel variatie in aanvragen, is het van groot belang om werkvoorraden (RFP’s, emails, etc.) te minimaliseren voor lage(re) doorlooptijden.
Synoniem van het generic pull system
Het Generic Pull System wordt ook wel Flow Pull System genoemd.
Replenishment Pull System
Het principe van het Replenishment Pull System is het aanhouden van een strategische voorraad. Daalt die voorraad onder een vooraf bepaald niveau, dan is dat het sein om de productie van een nieuwe batch te starten. Voorwaarde is dat de productie van zo’n batch langer duurt dan de levertijd aan de klant, anders kun je beter op order produceren.
Je stemt met dit Pull systeem de voorraden optimaal af op de vraag van de klant en op de levertijden van je leveranciers. Zo verminder je de hoeveelheid ‘dood’ kapitaal van je bedrijf.
Doel van het replenishment pull system
- Zowel overproductie als onderproductie vermijden
- Produceren op het moment dat er een bepaalde hoeveelheid orders is, of inkooporders pas plaatsen op het moment dat de materialenvoorraad onder een vooraf bepaald niveau daalt
- De flexibiliteit en de snelheid van het proces vergroten
Replenishment pull system aanpak
Bereken de benodigde strategische voorraden aan gereed product en te verwerken materialen. Voor inkoop pull is de tijd tussen de order en het inboeken van de voorraad een belangrijke factor, voor productie pull de tijd tussen de orderontvangst en het moment van uitlevering
Bepaal wanneer een nieuwe order of een nieuwe batch nodig is, en zorg voor een duidelijk signaleringssysteem (kanban). Dit kan een lege plek zijn, maar ook digitaal
Synoniem en/ of alternatief van het replenishment pull system
Het Two Bin Replenishment Pull system is het Replenishment Pull System in vereenvoudigde vorm. Hierbij gebruik je twee bakken (eenheden), die groot genoeg zijn voor de (berekende) strategische voorraad. Is de eerste bak leeg (kanban), dan zorg je dat het tweede vol is.
Duur van het replenishment pull system
Duur is sterk afhankelijk van de keten, type contract en partners of leveranciers betrokken. Het kan soms de contractduur van een jaar afwachten zijn, of na een gesprek verwerkt zijn.
Rental Case Schoonmaakproces: van Push naar Pull
Over bovenstaande case: welke vorm van een pull systeem is hier ingezet? De generieke of een replenishment pull systeem?
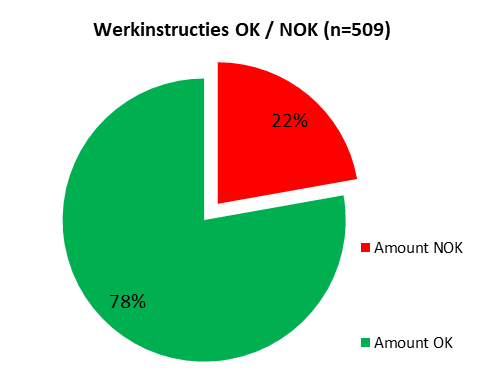
Taartdiagram
Een taartdiagram is een grafiek in de vorm van een cirkel of ronde taart (NL)/ vlaai (L). Hiermee zie je in één oogopslag welke categorie (bijvoorbeeld type fout) het vaakst voorkomt.
Tellingen worden opgeteld en evenredig per categorie weergegeven als ‘taartpunten’. De grote stukken vallen meteen op, ook omdat je met kleuren werkt. Visueel eenvoudiger dan een Pareto-diagram.
Doel van de taartdiagram
Het doel van een taartdiagram is discrete data in frequenties/ aantallen per categorie weergeven.
Taartdiagram aanpak
- Verzamel genoeg data (liefst n >100)
- Maak het taartdiagram
Synoniem en alternatief van de taartdiagram
Dit diagram heet ook wel schijf- of cirkeldiagram. In het Engels: Pie Chart. Het Pareto-diagram is een goed alternatief.
Voorbeeld van een taartdiagram
Zie afbeelding met werkinstructies (OK/ Niet OK).
Spreidingsmaten: interkwartielafstand (IQR)
De interkwartielafstand is een statistische maat voor spreiding. Concreet is de interkwartielafstand het verschil tussen het derde en eerste kwartiel.
Doel van de interkwartielafstand
Het doel van deze spreidingsmaat is het inzicht krijgen in de variatie van een indicator (want die ervaart de klant).
Toelichting
De Interkwartielafstand IQR wordt gebruikt om de middenvariatie van een indicator te kwantificeren. De IQR wordt vooral gebruikt om Boxplots te maken of om spreiding te beschrijven en te vergelijken. Het voordeel van de IQR is dat deze, anders dan de Range, ongevoelig is voor uitschieters.
Interkwartielafstand aanpak
Bepaal het verschil tussen de twee steekproef kwartielen q3 en q1 (zie pagina over kwartielen)
Synoniem en alternatief van interkwartielafstand
De termen middenrange, 25% getrimde Range of interkwartielrange komen ook voor. In het Engels: Inter Quartile Range (IQR) en ook wel span(50) = x0,75 - x0,25.
Alternatieve getrimde α-Ranges worden soms gebruikt. De Range R met α=25% is de IQR, (exclusief de 25% kleinste en 25% grootste waarden) maar de 2,5%-Range komt ook voor.
Duur van het berekenen van interkwartielafstand
Met specifieke software bereken je de interkwartielafstand in een (fractie van een) seconde.
Voorbeeld van het berekenen van interkwartielafstand
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
169, 175, 178 ,181, 181, 183, 193 en 201.
De interkwartielafstand IQR = q3 - q1 = 190,50 – 175,75 = 14,75 cm.
Spreidingsmaten: Range (R)
De Range is onderdeel van beschrijvende statistiek, en een maat voor spreiding.
Doel van de Range R
Het doel van de Range R inzicht krijgen in de variatie van een indicator (want die ervaart de klant).
Toelichting
De Range R wordt gebruikt om variatie van een indicator te kwantificeren. De Range wordt gebruikt ten behoeve van (1) grafieken zoals Boxplots en regelkaarten (control charts) en (2) om spreiding in algemene termen te beschrijven en te vergelijken.
De Range R is gedefinieerd als het verschil tussen het maximum en de minimum waarde.
Range R aanpak
Bereken de Range volgens de formule R = maximum – minimum
Synoniem en alternatief van Range
De term Range komt uit het Engels. In het Nederlands spreken we van de variatie- of spreidingsbreedte of bereik.
Als er sprake is van mogelijke uitschieters (‘uitbijters’) kun je alternatieve getrimde α-Ranges gebruiken. De Range R met α=25% is de IQR, maar α=2,5% komt ook voor.
Duur van het berekenen van Range
Met specifieke software bereken je de Range in een (fractie van een) seconde.
Voorbeeld van het berekenen van Range R
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
169, 175, 178 ,181, 181, 183, 193 en 201. De Range R = 201 – 169 = 32 cm.
Wat levert het onze klanten op?
Mariska van Heugten
SWZ Zorg
Benieuwd naar de mogelijkheden?
3584 BH Utrecht