Blogs
De kennisbank voor Lean, Six Sigma, verandermanagement en meer.
Voor professionals die iedere dag beter willen worden.
Verdiep je in Lean, Six Sigma, verandermanagement en continu verbeteren.
Ontdek praktische inzichten, methodieken en tools die je direct kunt toepassen in de praktijk.
Artikelen en onderwerp
De oorsprong van 5x waarom & het visgraatmodel
5x waarom en het Visgraat model
Kaoru Ishikawa is degene die ervoor gezorgd heeft dat we op een nieuwe manier naar ons werk zijn gaan kijken. Hij is degene die leidinggevenden erop heeft aangespoord voortdurend te streven naar hogere kwaliteitsniveaus voor de klant. Wat veel mensen niet weten is dat het Ishikawa diagram, ook wel het Fishbone diagram genoemd, voortkomt uit de filosofie van ‘Continu Verbeteren’.
“Kwaliteitsverbetering is een voortdurend proces, er is altijd een volgende stap”.
Met de introductie van het visgraat diagram heeft Ishikawa ons een tool gegeven waarmee we in staat zijn om alle mogelijke oorzaken (causes) van een probleem (effect) in kaart te brengen en daarmee tot de wortels (root causes) van imperfecties te komen. Na de tweede wereldoorlog heeft Dr. Eduard W. Deming samen met Ishikawa het diagram als eerste kwaliteitstool ingezet binnen Kwaliteitsmanagement in Japan. De geboorte van een niet meer weg te denken tool voor de Analyse fase binnen de DMAIC aanpak van Lean Six Sigma.
Wanneer een visgraatmodel toepassen?
- Wanneer oorzaken van een probleem in kaart moeten worden gebracht
- Het team niet in staat is om tot de kern van problemen te komen (m.a.w. vast zit)
Visgraatmodel in de praktijk
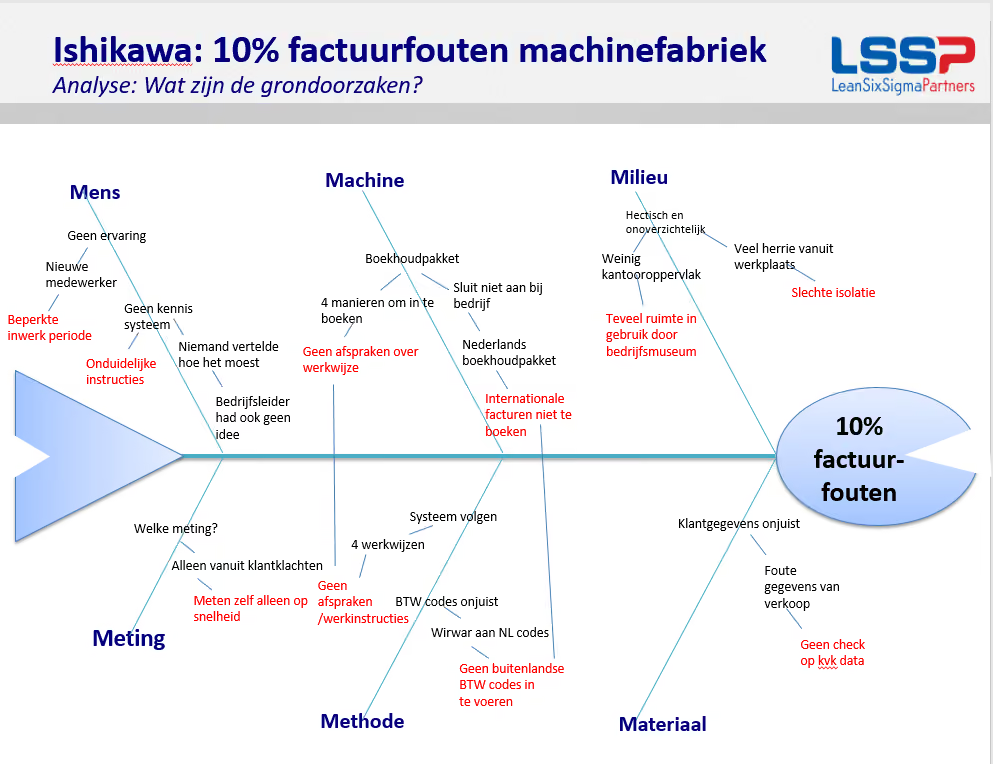
- Omschrijf de probleem definitie (effect) en plaats dit in de kop van het diagram
- Brainstorm vervolgens over mogelijke oorzaken vanuit een aantal hoofdcategorieën:
- Mens
- Machine
- Materiaal
- Methode
- Milieu
- Meting
- Probeer zoveel mogelijk oorzaken in kaart te brengen per categorie
- Blijf per oorzaak de waarom vraag stellen om tot de kern te komen (‘5 times Why’)
- Selecteer vervolgens gezamenlijk de belangrijkste kernoorzaken (root causes)
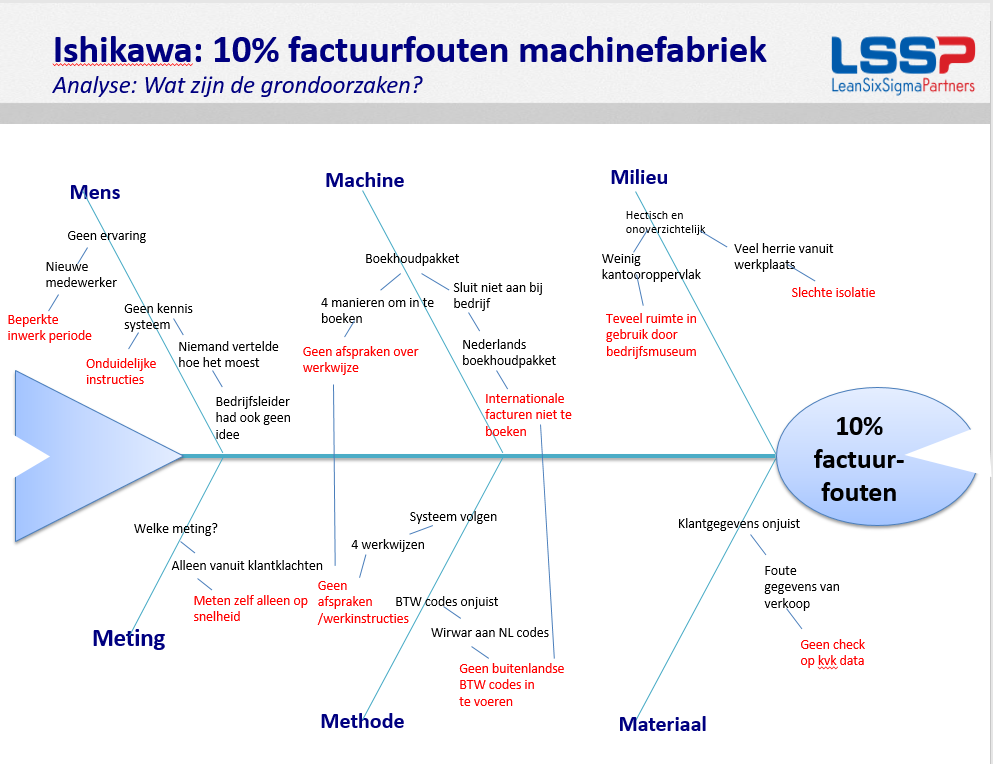
Een voorbeeld van een visgraatdiagram van een facturatieprobleem van een machinefabriek.
Lean: zijn werknemers zich bewust van verspilling? - Blog
Bewust worden en herkennen van typen verspilling in je processen? Lean Six Sigma hanteert het acroniem TIMWOODS.
TIMWOOD is een acroniem voor de zeven soorten verspilling die Taiichi Onno bij Toyota definieerde. Later kwam daar nog de S van Skills bij. TIMWOODS staat voor:
- Transport: onnodig verplaatsen van info en materiaal
- Inventory: Teveel (tussen)voorraad
- Motion: Onnodig bewegen van mensen
- Waiting: Wachten op andere processen en acties
- Overproduction: Meer diensten maken of leveren dan de klant vraagt
- Overprocessing: Meer doen/ bewerken per dienst, dan de klant wenst
- Defects: Fouten maken en herstelwerkzaamheden
- Skills: Talent en kunde van mensen onbenut laten
Om een duidelijk beeld te krijgen van verspilling, kijk je met de ogen van een kritische klant naar je proces. Want uiteindelijk bepaalt de klant voor welke waarde-toevoegende activiteiten hij/zij wil betalen, en waarvoor niet (meestal verspilling). Een minder bekend acroniem voor verspilling, is het Nederlandstalige alternatief genaamd VERSTOPT. Voor meer informatie hiervoor, verwijzen wij naar ons LSSP Trainingsboek.
Verspillingen (TIM WOODS) zijn de activiteiten die vanuit de klant bezien niet interessant zijn, en die geen hogere prijs van het product of de dienst rechtvaardigen. Hieronder vallen ook corrigerende acties om de gevraagde kwaliteit te leveren. Het aandeel van deze activiteiten in het proces is vaak relatief groot, maar dient zo klein mogelijk te zijn.
Geïnteresseerd in methodieken die verbeterresultaten laten zien? Bekijk de content van de LEAN of LEAN SIX SIGMA GREEN BELT training via deze link.
Lean: Oorzaken van een probleem rangschikken
Wordt u ook wel een radeloos van de vele factoren die het succes van een project bepalen? Kaoru Ishikawa bedacht hier binnen het gedachtengoed van Lean een oplossing voor.
Ishikawa zag dat mensen vaak radeloos werden van de vele factoren die het succes van een proces bepalen. Hij bedacht een overzichtelijk visueel hulpmiddel om die factoren in zes categorieën (zes M’en) onder te brengen, om aan de hand daarvan een gestructureerde discussie te kunnen voeren. In de dienstensector maakt men er tegenwoordig ook gebruik van, al is het ook met andere categorieën.
Aanpak:
- Teken de grondvorm van het diagram (een vis met zes graten) op een groot vel papier.
- Schrijf het probleem in de ‘kop’ van de vis, en markeer elk van de graten met een van de zes M’en: Mens, Machine, Materialen, Methode, Milieu, Metingen
- Laat de groep zoveel mogelijk oorzaken benoemen en indelen bij een van de zes M’en
- Verduidelijk de gevonden oorzaken in een interview volgens de 5*waarom methode
- Herleid de problemen tot de grondoorzaken. Voorbeeldvraag: ‘Als we deze oorzaak wegnemen, is het probleem dan opgelost?’
- Prioriteer de oorzaken tot slot (om deze mogelijke grondoorzaken te valideren)
Geïnteresseerd in methodieken die verbeterresultaten laten zien? Bekijk de content van de LEAN SIX SIGMA GREEN BELT training via deze link.
Lean Six Sigma – Hoe borg je resultaten voor de lange termijn?
Ook last van terugvallende resultaten? Zelfs na maandenlange verbetertrajecten met op het eerste oog indrukwekkende resultaten? Kijk eens naar de borgingspiramide binnen Lean Six Sigma.
Er zijn vier methoden om te zorgen dat voortaan op de ‘nieuwe’ manier wordt gewerkt. De borgingspiramide geeft inzicht in de effectiviteit van elke methode. Hoe hoger in de piramide, hoe effectiever. Ideaal is natuurlijk als je een proces zo kunt inrichten dat het niet meer fout kán gaan.
Aanpak:
- Het laagst in de piramide staan de procedures en werkinstructies. Niet dat je die niet moet hebben, maar de ervaring leert dat boeken met instructies vaak op een plank staan te vergelen.
- Een niveau daarboven vind je de visuele hulpmiddelen. Denk bijvoorbeeld aan borden met aanwijzingen en waarschuwingen, zeg maar: verkeersborden. Maar borden alleen geven nog geen garantie dat ze worden gerespecteerd. Bovendien kun je ook niet de hele werkplek vol hangen met bordjes met aanwijzingen.
- Effectiever zijn visuele stuurmiddelen, zeker als ze ook met geluidssignalen worden ondersteund. Denk aan spoorbomen, zwaailichten en sirenes. Of – bij Lean Six Sigma – aan Kanbans, Kanbanboards of – bij ICT omgevingen - Die vormen een actievere en dwingender manier van signaleren. En ze staan dan ook op de een na hoogste tree van de piramide.
- Failsafe is natuurlijk de meest effectieve manier om je proces te borgen. Dan heb je je proces zo ingericht dat het maar op één manier kan verlopen: de goede. De Poka Yoke Dat kun je bereiken door fysiek ontwerp, maar ook door het ontwerp van de procedure, waarbij stap 2 pas werkt als stap 1 is afgewerkt.
Meer leren over het borgen van resultaten? Dat kan in onze Green Belt training!
Lean: monitoren van menselijk gedrag?
GOP staat voor Gedrags Observatie Programma. Het is een methode om door de signalen die mensen afgeven – verbaal of non verbaal – het afbreukrisico in kaart te brengen.
Van de risicofactoren die je na het verbeteren van processen in kaart hebt gebracht is de voorspelbaarheid van menselijk gedrag het moeilijkst meetbaar. Moeilijker in elk geval dan machines, methodes of materiaal. Maar helemaal onmogelijk is het niet. Verdiep je in iemands persoonlijkheid en je weet bij benadering hoe iemand standaard reageert. Of hoe hij zich onder druk gedraagt.
Aanpak:
- Maak een checklist van de eigenschappen waaraan de ‘ideale medewerker’ moet voldoen
- Probeer van iedereen in kaart te brengen hoe hij of zij reageert in verschillende situaties. Geeft hij of zij onomwonden zijn mening of is hij of zij een binnenvetter? En kun je dan door de lichaamstaal aan iemand ‘zien’ wat hij of zij denkt?
- Breng in kaart of de medewerkers van de afdeling elkaar aanspreken op fouten of ongewenst gedrag? En of dat dan constructief of destructief gebeurt
- Help medewerkers die de eigenschappen waarop ze ver achterblijven niet zelf kunnen verbeteren, eventueel met een mentor of coach
Geïnteresseerd om naast de ‘hardere’ verbetermethodieken ook in te zetten op de meer ‘zachte’ kant van jouw team, afdeling of organisatie? Bekijk de content van de RED BELT training via deze link.
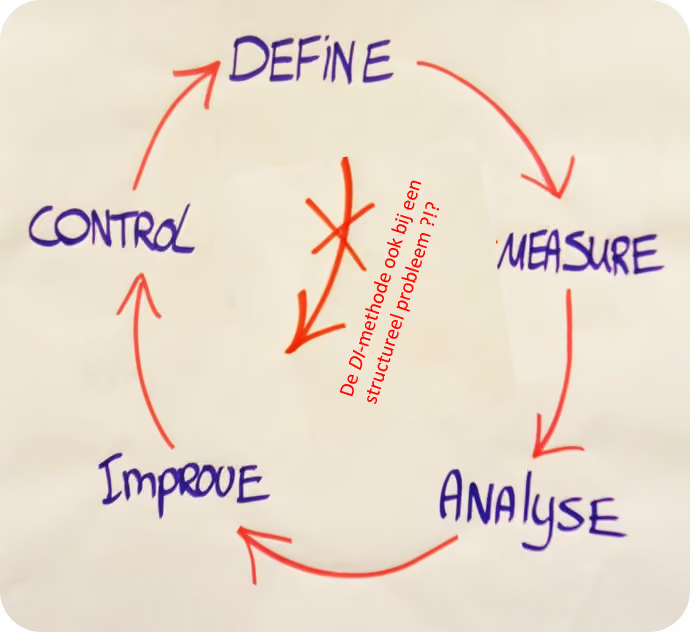
De DMAIC methode: 5 stappen
DMAIC-methode bestaat uit de volgende 5 stappen define, measure, analyze, improve en control. Het is het wereldwijd -veelvuldig gebruikte- probleemoplossend stappenplan om bedrijfsprocessen aantoonbaar te verbeteren. DMAIC bestaat uit vijf stappen. Deze stappen zorgen ervoor dat de verbeteringen op een gestructureerde manier worden doorgevoerd.
- In de define phase wordt het probleem in de ogen van de klant vastgesteld. Het verduidelijken van feiten over de klantwensen, het stellen van doelen en het samenstellen van een projectteam spelen hierbij een sleutelrol.
- Vervolgens kom je in de measure phase. Het doel van deze fase is om met behulp van datacollectie tot een valide 0-meting te komen. Met deze 0-meting stel je een referentiepunt vast. Dit maakt het mogelijk om verder in het proces te kijken of er progressie is gemaakt. Dit is een belangrijke basis voor aantoonbaar verbeteren.
- Hierna komt de analyze phase. Dit is de fase waarin verzamelde gegevens worden geanalyseerd. Er wordt gezocht naar de grondoorzaken van defecten en fouten. In deze fase vinden zowel procesworkshops met procesdeelnemers plaats, als data verzameling. Deze twee aspecten (procesanalyse en data-analyse) versterken elkaar, om te komen tot een juiste en volledige grondoorzaak analyse.
- In de improve phase is het tijd om de mouwen flink op te stropen. Met behulp van creatieve ideeën en technieken worden oplossingen voor de problemen gezocht. Er is aandacht voor het identificeren, testen en implementeren van deze oplossingen.
- De laatste fase is de control phase. Deze draait niet alleen om een eenmalige controle (nameting) maar ook om het borgen en continu monitoren van de verbeteringen.

De DMAIC projectaanpak kenmerkt zich door zijn sterke structuur en op data gedreven analyses waarmee aantoonbare verbeteringen worden gerealiseerd. Bij de afronding van een DMAIC project zie je vaak dat dit ook een impuls geeft aan continue verbetering: het team wil nieuwe problemen identificeren om die vervolgens ook op te gaan lossen.

Lean Six Sigma voor het MKB: wat zijn de voordelen?
Wanneer Lean Six Sigma werkt voor het MKB.
Vaak wordt ons de vraag gesteld of Lean Six Sigma ook succesvol kan worden toegepast in een kleine of middelgrote organisatie.
Veel experts in het vakgebied hebben hierover hun twijfels uitgesproken. Echter, indien rekening wordt gehouden met een aantal succesfactoren is een succesvolle implementatie zeker mogelijk.
Een leidraad voor Lean Six Sigma in het MKB:
In tegenstelling tot grotere organisaties zijn in het MKB minder resources beschikbaar die specifiek kunnen worden ingezet voor de implementatie van Lean Six Sigma en voor het begeleiden van verbeterinitiatieven. Volgens Tom Pyzdek, schrijver van “The Six Sigma Handbook”, is het vanaf een bedrijfsomvang van 20 medewerkers lonend een volledige FTE in te zetten als Lean Six Sigma projectleider of “Green/Black Belt”. Daarentegen is de flexibiliteit van een kleinere organisatie groter waardoor verbeterpotentieel sneller en effectiever kan worden gerealiseerd.
Om vanuit deze context effectief te zijn, is het belangrijk rekening te houden met de volgende succesfactoren:
1). Kennis en Kunde
Tot 20 medewerkers zullen de verbeter activiteiten worden toegevoegd aan bestaande verantwoordelijkheden. Door het ontbreken, of de geringe beschikbaarheid van interne proces experts, wordt het noodzakelijk het Lean Six Sigma competentieniveau van de gemiddelde medewerker te vergroten door het volgen van training (bv. Orange/Green Belt). Het kunnen toepassen van de theorie in de dagelijkse praktijk (kunde) dient hierbij genoeg aandacht te krijgen. Dit maakt het mogelijk om met een relatief kleine investering in training en minimale externe begeleiding van start te gaan.
2). Het belang van een bedrijfsbrede opstart
Voor een kleinere organisatie is het relatief lastig op kleinere schaal te beginnen met het toepassen van Lean Six Sigma zoals bijvoorbeeld op afdelingsniveau. Door de relatief platte organisatie is er sprake van een grotere interne afhankelijkheid tussen de verschillende processen en medewerkers. Een verbeterproject of de implementatie van 'continu verbeteren' zal immers al snel impact hebben op de gehele organisatie. Hierdoor is het verstandig de nieuwe manier van werken bedrijf breed op te nemen als onderdeel van de de dagelijkse operatie.
3). Optimale betrokkenheid van de directie
Deze bedrijfsbrede implementatie maakt het noodzakelijk dat de directie/eigenaar van de organisatie het belang van de Lean Six Sigma aanpak erkent, beschikt over het noodzakelijke kennisniveau en bereid is hierin zelf de nodige tijd te investeren. Het bewustzijn dat hij of zij de rol van ‘change agent’ dient aan te nemen is hierbij essentieel.
4). Veranderbereidheid en aanpak
De bereidheid van de medewerkers om concreet aan de slag te gaan met verbetering is cruciaal voor deze aanpak. Dit betekent dat er een duidelijke ‘sense of urgency’ moet zijn van waaruit Lean Six Sigma wordt geïnitieerd. Het scherp definiëren van één of enkele probleemgebieden die de medewerkers zelf erkennen vormt de basis van een succesvolle initiatie.
Dit is de eerste blog uit de serie "Lean Six Sigma voor het MKB"
Wilt u meer informatie over training, advies of wat Lean Six Sigma kan betekenen voor uw organisatie?
Neem dan contact met mij op via klaasjan.oldenburger@leansixsigmapartners.nl of een van mijn collega’s.
Personal branding - ook iets voor Lean professionals?
Je hoort de zin vaak: iedereen is uniek. Toch profileren veel professionals zich op dezelfde wijze. Personal branding is een methode om jezelf te presenteren op een unieke manier. Op basis van je persoonlijkheid, kennis en ervaring kun jij je onderscheiden van de rest. Beschouw jezelf als een merk met specifieke oplossingen voor problemen.
Vroeger was het minder hard nodig om jezelf op de professionele kaart te zetten. Het was volkomen normaal om je hele leven voor één baas te werken. Tegenwoordig is de arbeidsmarkt flexibeler. Door jezelf te branden als een specialist in een bepaald vakgebied zorg je ervoor dat werkgevers bij jou uitkomen als ze iemand nodig hebben. Ook iets voor jou? De meeste relaties die wij kennen, zijn professional (in wording) op het gebied van verbeteren. Zij zijn Lean adviseur, vernieuwers, Lean Six Sigma Green Belt, Black Belt, etc.
Hoe werkt personal branding?
Je vraagt je waarschijnlijk af hoe personal branding precies in zijn werk gaat? Vrijdagmiddag 5 februari komt er op ons kantoor een spreker langs die ons dit gaat uitleggen. Dat het belangrijk is weten we ondertussen. Wat we nog niet weten is hoe wij mee kunnen doen met het uit Amerika overgewaaide fenomeen dat personal branding heet.
Wil je meer weten?
Meer informatie opvragen bij ons? Neem contact met ons op via het telefoonnummer 0346 215 025 of stuur een mail naar contact@leansixsigmapartners.nl.

Wat is de sfeer van onze Lean Six Sigma trainingen?
Filmimpressie van al onze trainingsdagen of opleidingen
Een van de meest gestelde vragen van geïnteresseerden die ons bellen voor een training, is: “Hoe ziet zo een dag bij jullie er uit?”.
En: “Zitten wij met ons allen voor een groot scherm de hele dag te turen?”, of “Is het zo’n kille, lege kantoorruimte zoals op die TV reclame met-die-dame-die-promotie-krijgt-omdat-zij-goed-was-voorbereidt?”.
Nu 24*7 antwoord op de sfeer van onze trainingen
Wij geven natuurlijk graag antwoord op deze en andere vragen per telefoon (0346- 215025) zoals we al deden. Aanvullend zijn bovenstaande vragen nu zelfs 24*7 op onze website te beantwoorden met behulp van een filmimpressie.
Inclusief testimonials van ervaren deelnemers!
Een realistische en krachtige indruk van onze trainingen krijg je door bijgevoegde film te bekijken. Inclusief testimonials van klanten die allemaal meerdere diensten bij ons gevolgd hebben. Van Orange Belt tot Black Belt.
Dankwoord:
Wij willen tot slot nogmaals onze hartelijke dank uiten naar alle deelnemers in het filmpje, die bereid waren om openheid te geven aan geïnteresseerden over onze open trainingen.
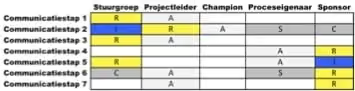
Taakverantwoordelijkheden toewijzen en inzichtelijk maken (RASCI)
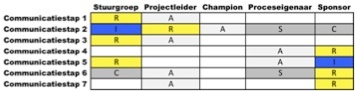
RASCI is een acroniem voor vijf verschillende rollen: (1) De Responsible is “de doener”, degene die de activiteit uitvoert en dus actief participeert; (2) De Accountable is “de beslisser” met Ja/ Nee authoriteit, degene die ultiem eindverantwoordelijk is. Hier is er idealiter maar een van; (3) De Supporter is “de helper”, degene die de Responsible mogelijk ondersteunt; (4) De Consulted wordt op de hoogte gehouden en is betrokken bij beslissingen of acties, deze heeft specifieke kennis en/ of expertise. (5) De Informed wordt achteraf geïnformeerd, degene die wellicht wordt beïnvloed door de activiteit of beslissing.
Ook nieuwsgierig naar hoe meer structuur te geven aan het toewijzen en nemen van verantwoordelijkheid? Bekijk nu de Lean Change - Red Belt training !
Hoe Scania Lean toepast | Een kijkje achter de schermen

Bedijfsbezoeken aan succesvolle Lean bedrijven zijn zeer waardevol wanneer het zowel het opdoen als het delen van kennis en kunde betreft.
Dáárom heeft Lean Six Sigma Partners vrijdag 13 november 2015 met 42 mannen en vrouwen een bezoek gebracht aan Scania te Zwolle en het was wederom indrukwekkend. Meer weten? Lees hier verder..!
Met eigen ogen zíen en ervaren
Met een warme kop koffie in de welkomsthal van Scania, staand voor een hele grote truck, zien we iedereen binnen komen druppelen. Allemaal Lean geïnteresseerden uit het hele land. Verschillende klanten uit verschillende branches, onder andere: ABN Amro Bank, Vesting Finance, Tennet, Den Braven en Flora Media. Een mooie mix van mensen die willen horen én zien hoe Lean succesvol is doorgevoerd binnen een productieomgeving.
Na de kop koffie volgt een enthousiaste introductie van Dick Gijzen die ons mee neemt in de geschiedenis en de achtergrond van Scania en hoe Scania zich de afgelopen jaren ontwikkeld heeft tot marktleider van zware trucks. Een Lean bedrijf wordt je niet in één keer, Scania heeft daar decennia lang hard voor gewerkt. ‘Stapje voor stapje’ hebben zij verbeterd en zijn nu een aantoonbaar succesvol Lean bedrijf. Dat willen we zien!
Met een trein zijn we door de fabriek gereden en hebben we alle 'ins and outs' van de grote assemblage fabriek gezien. Variërend van gele koorden, takttijden, strak ingerichte werkstations, dagstartborden, verbeterborden tot en met goede voorbeelden van visual management. Heel waardevol voor iedereen om met eigen ogen te zien hoe Scania Lean succesvol heeft toegepast!
“Span of support in plaats van span of control”
Bij Scania spreekt men over ‘Span of Support’ in plaats van ‘Span of Control’, hun medewerkers staan centraal en het management is ondersteunend richting haar medewerkers. De klassieke piramide, van management aan de top, staat bij hen juist andersom. Dit vraagt om een andere manier van denken en draagt enorm bij aan de continu-verbetercultuur; echt samen verbeteren door het tonen van dienend (Lean) leiderschap.
Na afloop werden er vele verdiepende vragen gesteld door de enthousiaste aanwezigen. Men wilde met name vooral meer weten over de vormen van weerstand waar Scania door de jaren heen op de werkvloer tegenaan is gelopen. Voor Lean Six Sigma Partners is dit uiteraard weer eens een trigger om hier op een van de volgende events weer wat dieper op in te gaan.
Quote deelnemer: "M'n hoofd zit na deze ochtend vol goede ideeën en inspiratie"
Wij vonden het een succes dat iedereen heeft genoten van de rondleiding door de fabriek en dat we dit hier samen hebben mogen leren en ervaren. Op naar ons volgende LSSP-event!
Ook geïnteresseerd in een bedrijfsbezoek bij een Lean bedrijf? Neem dan contact op met Sanne Nieuwenhuijse.
Mail naar Sanne.Nieuwenhuijse@leansixsigmapartners.nl of bel 06-12638355

Hoe kun je effectiever samenwerken? Dit zijn de beste methodieken
De Myers-Briggs Type Indicator© is één van ‘s werelds meest gehanteerde psychologische tools die individuen/ teamleden helpt om hun natuurlijke gedragsvoorkeur te begrijpen.
Het individuele MBTI-profiel bestaat uit vier letters en wordt bepaald naar vier gedragsvoorkeuren;
- Energie; extrovert of introvert (E of I)
- Intelligentie; concreet of abstract (S of N)
- Besluitvorming; denken of voelen (T of F) en
- Levensstijl; structuur of flexibiliteit (J of P)
Omdat elke voorkeur twee opties biedt zijn er dus zestien mogelijke combinaties.
Waarbij kan dit sterk helpen?
- Bij het begrijpen van je natuurlijke voorkeur voor gedrag en de relatie hiervan met jouw bijdrage en effectiviteit als teamlid
- Bij het identificeren en verklaren van sterktes en mogelijke gebieden van zwakte in een team
- Bij het specifiek uit laten voeren van taken door teamleden, juist daar waar zij specifiek sterk zijn
Geïnteresseerd om naast de ‘hardere’ verbetermethodieken ook in te zetten op de meer ‘zachte’ kant van jouw team, afdeling of organisatie? Bekijk de content van de RED BELT training via deze link.
Wat levert het onze klanten op?

Mariska van Heugten
SWZ Zorg