Lean Six Sigma Boek
Verbeteren met Lean en Six Sigma
Waar ontstaat verspilling? Wat zijn de grondoorzaken van een probleem? Hoe maak je processen voorspelbaarder en hoe zorg je ervoor dat verbeteringen ook blijvend resultaat opleveren?
Verbeteren begint met begrijpen. Het LSSP Boek brengt de belangrijkste kennis, methoden en hulpmiddelen uit Lean, Six Sigma, Lean Operationeel Management en verandermanagement samen. Van DMAIC en procesanalyse tot statistiek, klantgericht verbeteren, faciliteren en het succesvol implementeren en borgen van veranderingen.
In dit naslagwerk vind je praktische uitleg van bekende methoden en technieken, aangevuld met voorbeelden, modellen en hulpmiddelen die je direct kunt toepassen in je eigen verbetertraject.
Of je nu aan de slag gaat met een Lean Six Sigma-project, een proces wilt verbeteren, een team begeleidt of je kennis verder wilt verdiepen: het LSSP Boek helpt je om met structuur, data en samenwerking tot duurzame verbetering te komen.
Ontdek de onderwerpen en verdiep je in de aanpak achter continu verbeteren.
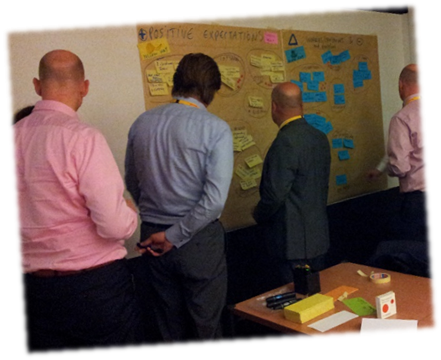
De zes denkhoeden
Met de ‘zes denkhoeden’ leer je om je per hoed (rol) te verplaatsen in de denkwijze van anderen die met jouw uitdaging te maken hebben. Dat kan op een aantal manieren.
Doel van de zes denkhoeden
- Een workshop brainstormen tot en met selectie met meerdere rollen invullen
- Vergaderingsonderwerpen in rollen of hoeden indelen
- Gebruik maken van de kracht van ieders rol
Toelichting
Edward de Bono, de man van het begrip ‘ lateraal denken’ , is ook de man achter de ‘zes denkhoeden’.
De hoeden stellen zes verschillende rollen voor:
- De witte hoed staat voor objectiviteit. De drager ervan moet zich bij de feiten en cijfers houden
- De rode hoed staat voor intuïtie en gevoel. De drager reageert emotioneel en hoeft geen redenen te geven voor zijn reactie
- De zwarte hoed is de pessimist. Hij speelt de advocaat van de duivel, en zoekt naar zoveel mogelijk redenen om iets niet te doen
- De gele hoed is de optimist: het zonnetje in huis. Hij ziet alleen de voordelen
- De groene hoed is de creatieveling. Hij mag alles roepen wat in hem opkomt
- De blauwe hoed heeft een afstandelijke, beschouwende rol. Hij beheer(s)t het proces. Meestal dus de Green of Black Belt, of facilitator
De zes denkhoeden aanpak
Er zijn meerdere manieren om zes hoofdrollen in te vullen in een workshop.
Bijvoorbeeld:
Je geeft deelnemers van een sessie allemaal een ‘hoed’ van een andere kleur: wit, rood, zwart, geel, groen en blauw. Je kunt de sessie herhalen door iedereen een andere kleur hoed te geven. Wat gebeurt er dan? Speel dit rollenspel maar eens een keer. Het werpt een verhelderende blik op het probleem en op je eigen rol daarin.
Vaak bereik je in een Improve workshop betere resultaten door de hele groep een hoed te geven van dezelfde kleur.
Dan werk je de sessie bij voorkeur af in deze volgorde:
- Begin met de groene hoed. Iedereen brainstormt vrijelijk over het probleem en draagt zoveel mogelijk oplossingen aan. Die groepeer je vervolgens op basis van samenhang
- Nu krijgt iedereen de gele hoed. Iedereen bedenkt nu zoveel mogelijk voordelen van elke oplossing
- Vervolgens is de zwarte hoed aan de beurt. Iedereen bedenkt bij elke oplossing zoveel mogelijk kritiek. Je zult merken dat dat de meesten heel goed afgaat
- Missen we nog feiten /cijfers om een goede keus te maken? Dan halen we die witte hoed op
- Dan nu: de rode hoed. We gaan stemmen over de aangedragen oplossingen. Je mag je baseren op je onderbuikgevoel
- NB: De blauwe hoed is de hoed van de procesbewaker. In de meeste gevallen dus van de Green Belt, Black Belt maar hier in ieder geval van de facilitator.
- Aan het einde van de workshop kun je een fotoverslag opstellen, en/ of kan een actieplan worden opgesteld voor een vervolg van het traject
Synoniem van de zes denkhoeden
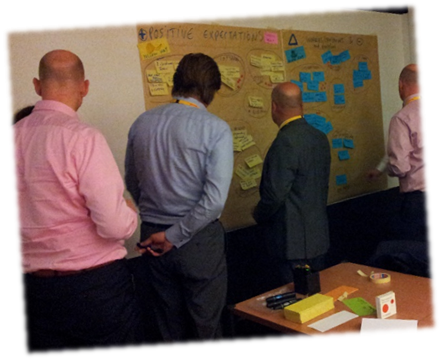
In het Engels: Six Thinking Hats.
Duur van de zes denkhoeden workshops
Wel wat langer dan traditioneel brainstormen, omdat je meerdere rondes hebt. Ga in een normale situatie uit van drie uur.
Prestatiematen: overall performance indices
De Pp(k) is een prestatiemaat die de verhouding weergeeft tussen klanteisen en de lange termijn procesvariatie. De Pp(k) wordt o.a. gebruikt in de Automotive Industries.
Doel van de Pp(k)
De lange termijn prestatie duiden van een proces of productielijn
Toelichting
De prestatiemaat Pp is bedoeld voor een continue indicator met twee klanteisen (met het gemiddelde ertussen).
In formulevorm: Pp = (USL – LSL) / 6*Soverall . Daarbij is:
- USL de Upper Specification Limit (meetbare, maximum klanteneis)
- LSL de Lower Specification Limit (meetbare, minimum klanteneis)
- 6*Soverall de maat voor het lange termijn bereik van een proces.
De prestatiemaat Ppk is bedoeld voor een continue indicator met één klanteis of waarbij het gemiddelde buiten de klantspecificaties LSL en USL ligt.
In formulevorm: Ppk = minimum
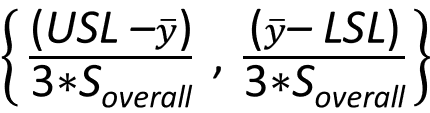
Daarbij zijn USL en LSL als hierboven,

- het gemiddelde van indicator Y
- 3*Soverall de maat voor de helft van het lange termijn bereik van een proces.
De Pp(k) aanpak
- Definieer de USL en/of LSL en bereken het gemiddelde en de lange termijn variatie
- Bereken de Pp en/of de Ppk
Synoniem en/ of alternatief
In het Engels: Overall Process Capability indices / performance metrics.
Duur van het berekenen van de Pp(k)
Met een calculator meteen te berekenen. Klanteis(en) bepalen kost vaak meer tijd.
Defects Per Million Opportunities (DPMO)
De DPMO is een prestatiemaat. DPMO is het aantal fouten, gedeeld door het aantal mogelijke fouten van een miljoen.
Doel van de DPMO
Het doel van de DPMO is de procesprestatie uitdrukken in het aantal defecten per eenheid.
Toelichting
De DPMO is een proportie, en staat letterlijk voor Defects Per Million Opportunities. De formule om de DPMO te berekenen is : DPMO = 1 miljoen * D / N*O. Daarbij is
- D het aantal defecten
- N het aantal eenheden en
- O het aantal typen defecten per eenheid.
DPMO aanpak
- Definieer en meet het aantal klantkritieke defecten per eenheid en het aantal eenheden
- Bereken de DPMO
Synoniem en/ of alternatief van DPMO
Als er maar één type fout per eenheid is, is de PPM is hetzelfde als de DPMO. DPMO wordt ook wel NPMO (Noncorfomities Per Million Opportunities) genoemd.
Ook wordt een PPM, de Yield en het “percentage goed” ingezet als alternatief.
Duur van het berekenen van de DPMO
Met een calculator is de berekening snel een eenvoudig. Datacollectie kost (veel) meer tijd.
Voorbeeld van het berekenen van de DPMO
Er zijn 5 ‘kritieke’ fouten per dossier. Van de afgelopen 800 dossiers zijn er 500 kritieke fouten gevonden. De DPMO is 1 miljoen * 500/(5*800) = 125.000 (12,5% kritieke fouten).
Histogram
Het histogram is een bekende grafiek om de spreiding van een indicator mee weer te geven. Het wordt gebruikt om inzicht in variatie(patronen) te verkrijgen.
Doelen van een histogram
- Inzicht geven in zowel de ordegrootte als spreiding van een (continue) indicator
- Een histogram geeft visueel weer in hoeverre data ‘normaal’ verdeeld is
Toelichting
Je gebruikt een histogram bij een continue indicator, zoals bij lengtematen.
Met een histogram zie je o.a. of de ordegrootte logisch is, of de variatie groot is en of data (redelijk) symmetrisch of normaal verdeeld zijn. Als dat laatste het geval is, kun je goed werken met
- 1. Gemiddelden
- 2. Vuistregels gebaseerd op normaliteit (zoals: 95% van de data valt binnen +/- 2*S t.o.v. ¯x).
Histogram aanpak
- Verzamel genoeg data (liefst n >50)
- Bepaal het aantal klassen k. Vuistregel: k is de wortel van het aantal waarden (Ö(n) )
- Zet individuele waarden (in klassen ingedeeld) uit op de X-as, en zet ze op de Y-as af tegen het totale aantal ervan (frequentie)
Synoniem en alternatief van een histogram
Het histogram heet ook wel frequentiegrafiek (Engels: frequency plot). Je kunt ook werken met een Dotplot. Om de normaliteit formeel te bepalen gebruik je een statistische toets op normaliteit.
Duur van het maken van een histogram
Met specifieke software maak je een histogram in een (fractie van een) seconde.
Voorbeeld van een histogram
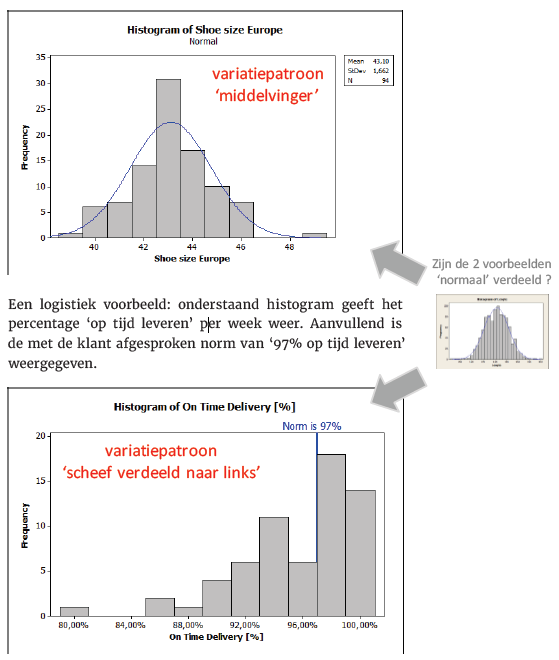
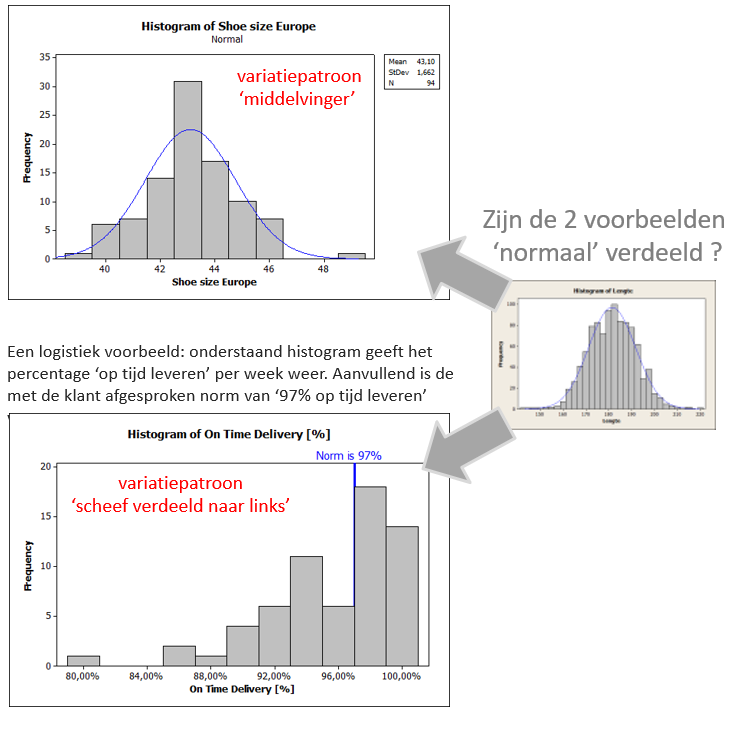
Onderstaand histogram geeft de resultaten van de schoenmaat van een steekproef van mannelijke deelnemers aan trainingen. Aanvullend zijn zowel het gemiddelde, de standaardafwijking, de steekproefgrootte N en een normaalverdelingslijn weergegeven.
Dotplot
De Dotplot is een grafiek om de spreiding van een indicator weer te geven, met het doel inzicht te krijgen in de variatie. De Dotplot is vooral bruikbaar als er weinig datapunten zijn (n < 30). Het is zowel visueel als om te tekenen eenvoudiger dan een histogram (bijvoorbeeld om snel op een bord of flipover te tekenen).
Doel van de dotplot
Het doel van de dotplot is het inzicht geven in zowel de ordegrootte als spreiding van een (continue) indicator.
Dotplot aanpak
- Verzamel de gewenste data
- Individuele waarden zet je als stippen (Engels: dots) uit op de X-as, en je zet ze op de Y-as af tegen het totale aantal ervan (frequentie)
Synoniem en alternatief van de dotplot
Het Dotplot heet -algemener- een frequentiegrafiek (Engels: frequency plot).
In Nederland gebruiken we vaker een histogram dan een Dotplot.
Duur van het maken van de dotplot
Met specifieke software maak je een Dotplot in een (fractie van een) seconde.
Voorbeeld van een dotplot
JIT (Just In Time)
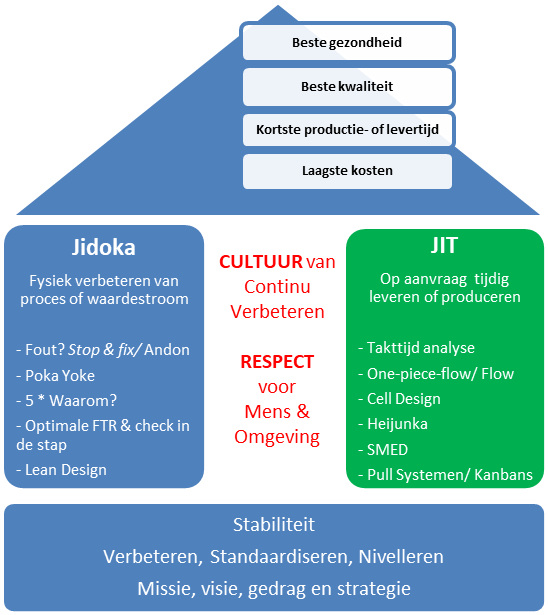
Vanuit de Lean House, van origine de ‘tempel van Toyota’ genaamd, praten we vaak over de pijler Just-In-Time (JIT). De filosofie van JIT is dat je pas gaat leveren en/ of produceren als dat gewenst is en wanneer dat gewenst is. Enkel in de gewenste hoeveelheid.
Pull
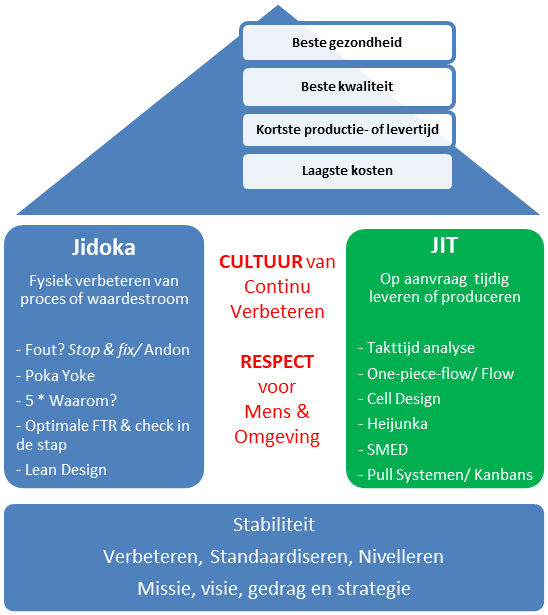
Bij JIT komt pull dus om de hoek kijken. In zijn simpelste vorm, is pull eenvoudigweg iets vervangen wat net is verbruikt.
Kanban
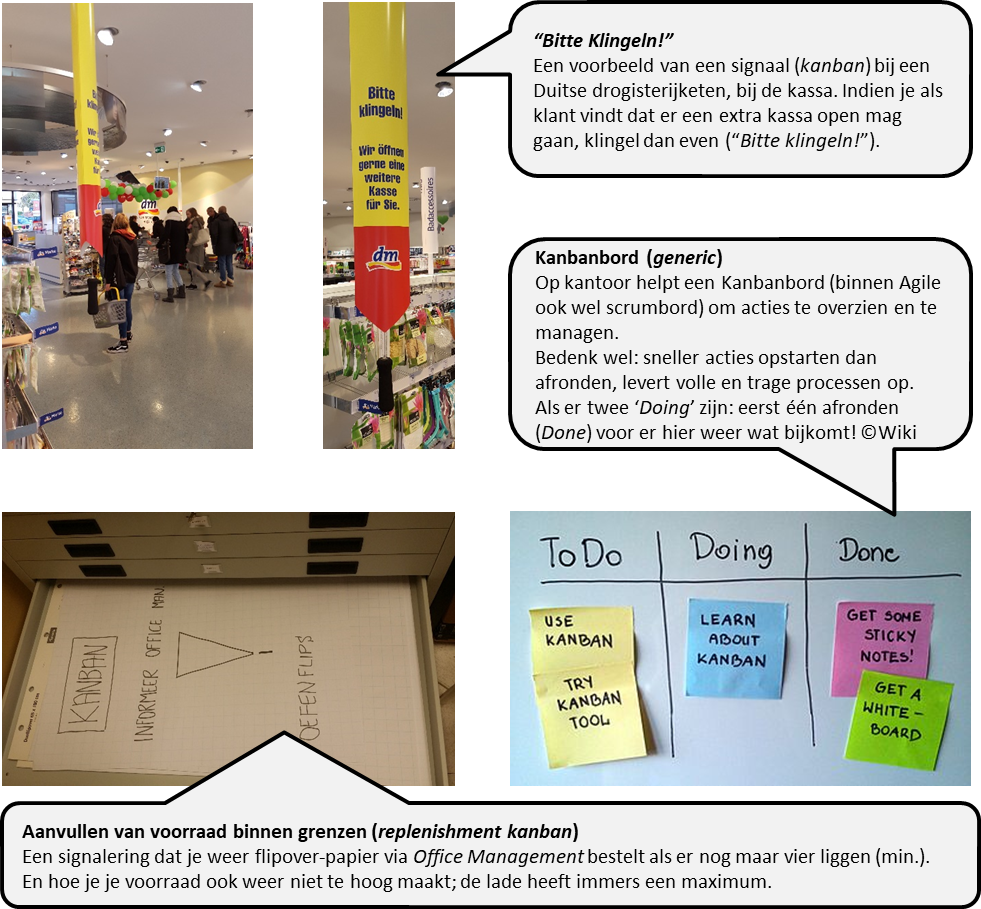
Een visuele signalering (een kaart/ bord) van je klant verder in het proces ‘dat iets gewenst of gekocht is’, heet in het Japans Kanban. Dit is noodzakelijk bij pull.
Lean ≠ massaproductie!
Lean aannames hierbij zijn:
- Op vraag produceren
- Waardestroom optimaliseren (doorlooptijd productie met minimale verspilling)
- Make-to-order
- Ideaal doel is one-piece-flow, en derhalve grote flexibiliteit en minimale voorraden
Dit is tegennatuurlijk ten opzichte van de traditionele gedachte vanuit massaproductie (push), gangbaar vanuit de industriële revolutie. Uitgangspunten hierbij zijn:
- Op kostprijs produceren
- Maximaal utiliseren van mensen en machines
- Make-to-stock
- In batches produceren is efficiënt
Voorbeelden Kanban
Hieronder enkele kanban voorbeelden. Een Retail voorbeeld, en kantoorvoorbeelden.
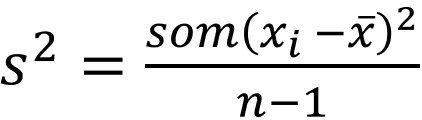
Spreidingsmaten: variantie
De variantie is een maat voor spreiding (variatie). Letterlijk is de variantie het (bijna exact) gemiddelde van kwadratische verschillen tussen gemiddelde en individuele waarde.
Doel van variantie
Het doel van deze spreidingsmaat is het inzicht krijgen in de variatie van een indicator (want die ervaart de klant)
Toelichting
De variantie s2 wordt veel gebruikt in de wiskundige statistiek en natuurkunde. Binnen Operational Excellence berekenen we de variantie bij hypothesetoetsen en bij de , waarbij xi de ie waarneming is.
In formulevorm is de steekproef
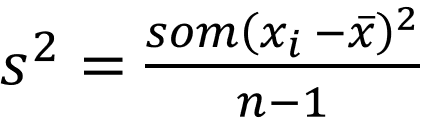
Synoniem en alternatief van variantie
In het Engels: variance. In plaats van met de variantie werkt men soms ook alleen met de gemiddelde absolute afwijking.
Duur van berekenen van variantie
Met de computer bereken je de variantie in een (fractie van een) seconde.
Voorbeeld van het berekenen van variantie
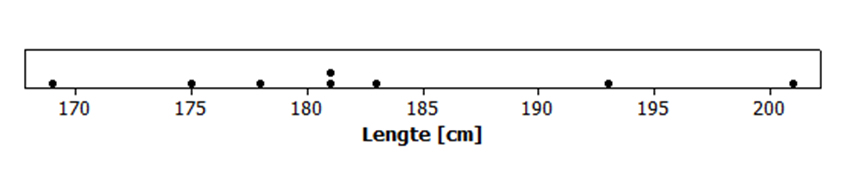
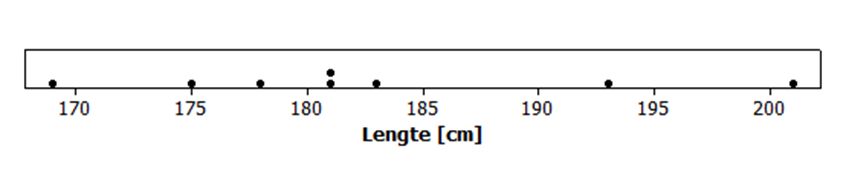
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
169, 175, 178 ,181, 181, 183, 193 en 201. De variantie s2 = 102 cm2.
Poka Yoke
De Japanse term Poka Yoke betekent: ‘onopzettelijke fouten vermijden’. Het komt neer op vroegtijdig signaleren en voorkomen van vergissingen of fouten in het proces, om je product of dienst met minder ‘gedoe’ te kunnen leveren.
Doel van een Poka Yoke
- 100% kwaliteit kunnen leveren door fouten niet te maken, niet te verwaarlozen en ze niet mee te nemen in de rest van het proces
- Fouten vroegtijdig herkennen om minder correctiekosten te maken
Toelichting
Hoe eerder je tekortkomingen in het proces kunt opsporen, hoe geringer de effecten ervan zijn op de efficiency, en hoe minder kosten je dus hoeft te maken om de gevraagde kwaliteit te leveren. Poka Yoke sluit fouten zoveel mogelijk preventief uit door een foolproof ontwerp.
Voorbeeld: stekkers die maar op één manier kunnen worden aangesloten. Of: een elektronisch aanmeldformulier waarop je pas naar de volgende pagina kunt als vereiste gegevens zijn ingevuld.
Een goede Poka Yoke oplossing vergt weinig investering en is een geïntegreerd onderdeel van het proces.
Poka Yoke aanpak
- Stel de fouten vast met behulp van een visgraat, FMEA, makigami of Value Stream Map en beschrijf ze. Vind grondoorzaken van de fout(en)
- Kun je het ontwerp of proces zo inrichten (mechanisch, systematisch of automatisch) dat deze fouten niet voor kunnen komen (Poka Yoke)?
- Zo niet, welke reactieve benadering komt dan in aanmerking? Waarschuwingssignaal? Automatische processtop? Andon?
- Ontwikkel en selecteer een oplossing
- Voer de gekozen oplossing door en zorg voor een duurzaam effect
Synoniem en alternatief van Poka Yoke
In het Engels kom je Mistake Prevention en Error Proofing tegen. Oorspronkelijk werd in Japan gesproken over Baka Yoke (‘idioot-bestendig’ of idiot-proof), welke later is vervangen door de wat vriendelijker verwoording Poka Yoke.
Duur van een Poka Yoke
Het bedenken tot en met invoeren van een Poka Yoke kan een uur en enkele dagen duren.
Voorbeeld van een Poka Yoke
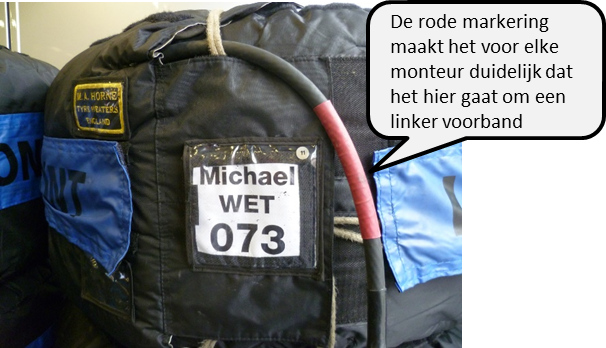
Voorbeeld is uit het laatste seizoen van Michael Schumacher in de Formule 1 (Mercedes).
Centrummaten
Centrummaten zijn statistische kengetallen. Ze zeggen iets over de middelste waarde(n) van een indicator (ofwel: teller Y of X). Anders gezegd: de ordegrootte van de indicator.
Doelen van centrummaten
- Begrijpen dat je per type data tot een kengetal kan komen over de ligging ervan
- Dat er meerdere centrummaten bestaan - en nodig zijn - in de praktijk
Toelichting
Met een centrummaat wordt vaak het gemiddelde bedoeld. In de praktijk echter is het gemiddelde niet altijd aan te bevelen, bijvoorbeeld omdat data discreet zijn. Of niet-normaal verdeeld. Statistici hebben derhalve diverse centrummaten gedefinieerd. Denk naast het gemiddelde aan de mediaan, de modus of een proportie.
Centrummaten aanpak
- Verzamel data van de relevante grootheid of indicator
- Bereken de centrummaat met (meestal) software zoals Apps en statistische software
Synoniem en alternatief van centrummaten
Een centrummaat wordt ook wel locatie- of ligging-parameter genoemd, of een maat voor de ordegrootte. Breder gezien vallen centrummaten onder kengetallen of ‘beschrijvende statistiek’ (Engels: descriptive statistics).
Afgeleide alternatieven kom je genoeg tegen. Denk bijvoorbeeld bij proporties aan afgeleide maten zoals de DPMO (Defects Per Million Opportunities) en PPM (Parts Per Million).
Hoe lang duurt het berekenen van centrummaten?
Met computers bereken je deze maten in (fracties van) een seconde.
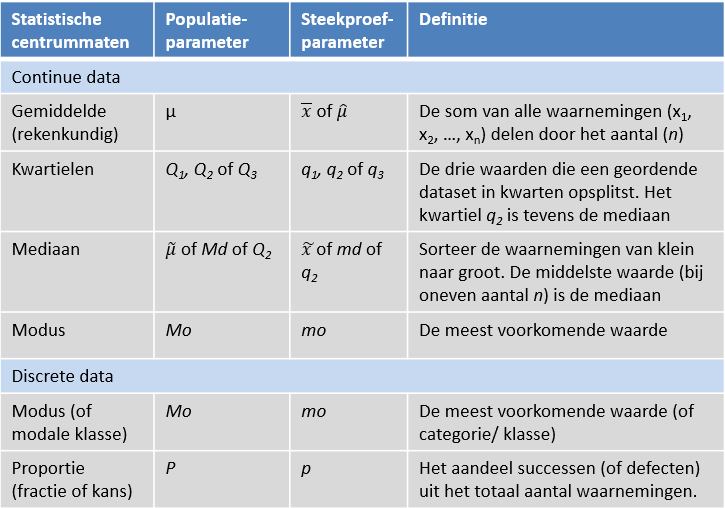
Welke centrummaten zijn er?
Statistici hebben hebben diverse centrummaten gedefinieerd. In de tabel hieronder zie je de meest voorkomende centrummaten.
Gage R&R
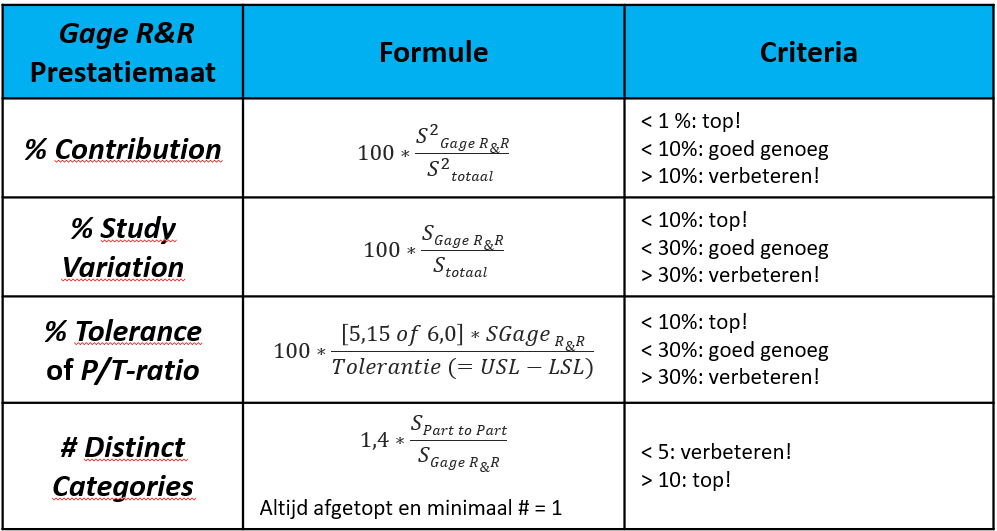
Een Gage R&R is een statistisch experiment om de precisie van een meetsysteem te toetsen. Bij het toetsen op “precisie”, kijk je naar zowel de herhaalbaarheid (Repeatability) als reproduceerbaarheid (Reproducibility) binnen het ‘gehele proces van meten’. Dit gaat vaak verder dan de naam Gage R&R doet vermoeden: “gage” (Engels) slaat op “meetapparaat”. Concreet wordt de meetfout-variatie ten opzichte van de totale variatie geschat. De Gage R&R is een relatief bekende tool binnen de wereld van de meetsysteemanalyse (MSA).
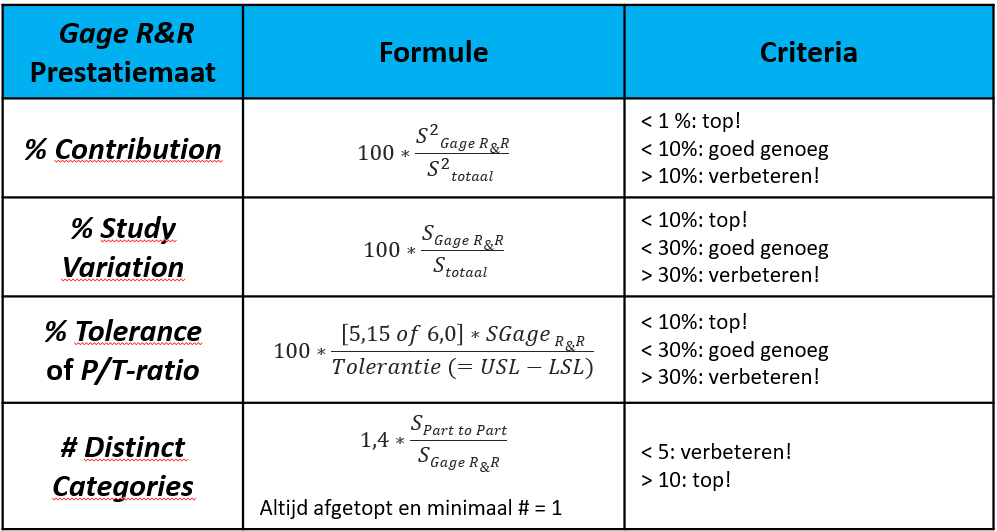
Onderstaande Gage R&R prestatiematen zijn alternatieven op de Kappa bij continue data.
Het zijn veel voorkomende prestatiematen, met formules en bijbehorende criteria.
Gage R&R aanpak
- Begrijp het meetsysteem kwalitatief (observeer en maak bijvoorbeeld een visgraat)
- Stel een datacollectieplan op met de uitvoerders
- Voer een Gage R&R experiment uit
- Interpreteer de resultaten en vat deze samen, liefst grafisch of in tabelvorm
- Kwantificeer de precisie (bijvoorbeeld met ‘% contribution’ of ‘% study var’)
- Verbeter het meetsysteem indien nodig
Synoniem en/ of alternatief van de Gage R&R
Een meetapparaat in het Brits heet Gauge, terwijl je in de V.S. Gage typt (dus zonder “u”). De meest gangbare Gage R&R heet ook wel (ANOVA) Gage R&R Crossed. Er zijn echter vele varianten, zoals een Gage R&R Nested voor destructieve metingen.
Duur van de Gage R&R
Reken minimaal enkele uren werk voor een Gage R&R, bijvoorbeeld in een laboratorium. Een meetsysteemanalyse uitvoeren kan ook enkele dagen werk zijn, zeker indien het de eerste keer is dat een Green Belt of Black Belt dit doet. In doorlooptijd kan het weken duren.
Define tollgate review + checklist
In de define tollgate review koppel je de resultaten van de definitiefase terug naar je opdrachtgever. Aan het eind van elke DMAIC fase is het belangrijk deze fase te evalueren en vast te stellen of de resultaten van deze fase voldoende houvast bieden voor de volgende fase(n) van het project.
Doelen van een tollgate review
- Evalueren van de DMAIC Fase
- Terugkoppelen van de resultaten van deze fase naar sponsor en probleemeigenaar
- Een Go/No-go beslissing
Tollgate review aanpak
- Houd eerst een evaluatie met je Master Black Belt om zeker te zijn dat alle DMAIC criteria in acht zijn genomen. Gebruik daarvoor de vragen uit de Review Checklists op bijvoorbeeld de volgende pagina
- Organiseer een bijeenkomst met in ieder geval budgethouder, sponsor, probleem- of proceseigenaar en eventueel een expert of teamleden en andere belanghebbenden, waarin je een toelichting geeft op het doel van deze fase, de genomen acties en de resultaten tot nu toe. Licht toe hoe je verder denkt te gaan
- Bediscussieer de resultaten en stuur aan op een Go/No-go beslissing. Een Go geeft groen licht voor het vervolg. Is de beslissing No-go, welke stappen zijn dan nog vereist om een Go te krijgen?
Synoniem en alternatief van een tollgate review
Een Tollgate Review wordt ook Gate Review, of simpelweg Review genoemd. Je kunt ook termen tegenkomen als Phase Check, Phase Closure of Phase Transition.
Duur van een tollgate review
Een tollgate review duurt maximaal twee uur.
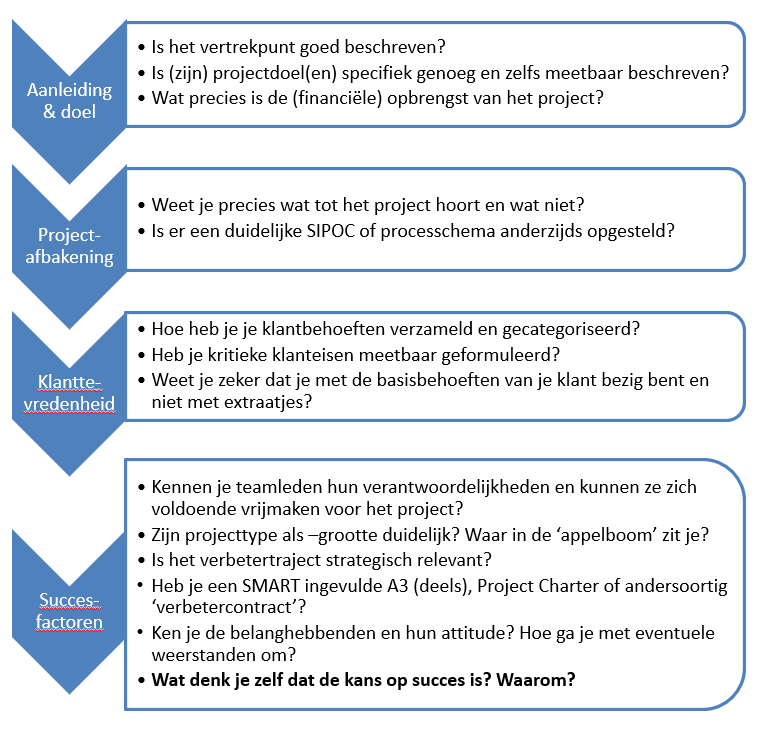
Define tollgate review checklist
Kijk of je deze fase voldoende hebt afgewerkt om door te gaan. Je kunt de checklist ook gebruiken bij de evaluatie met je opdrachtgever, sponsor en/of Master Black Belt.
De Kappa-methode
De Kappa is een precisie-maat voor een meetsysteemanalyse met discrete data. De Kappa toetst bijvoorbeeld of het registreren van gegevens goed (genoeg) gebeurt.
Doel van de Kappa-methode
Het doel van de Kappa-methode is een meetsysteem beoordelen op de mate van overeenstemming.
Toelichting
De Kappa-methode helpt om de databetrouwbaarheid van een meetsysteem vast te stellen. De Kappa is de maat voor de mate van overeenkomst (-stemming) die de herhaalbaarheid en reproduceerbaarheid aangeeft. De Kappa bepaalt niet alleen de kans op een correcte overeenkomst, maar corrigeert ook voor de ‘gokkans’. Vandaar dat de Kappa als een robuuste maat gezien wordt. De Kappa is ontwikkeld door o.a. Cohen (1960) en Fleiss (1971). De Kappa wordt ook gewogen berekent (lettend op categorieën en frequenties).
In formulevorm is Cohen’s Kappa :
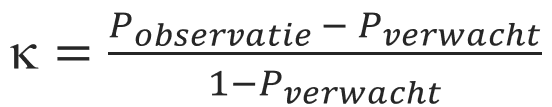
- waarbij P_verwacht de gokkans is (ofwel de verwachte kans op overeenstemming) en
- waarbij P_observatie de kans is dat het ‘klopt’ (geobserveerde kans op overeenstemming).
Een Kappa k zit tussen [-1; 1]. Een k > 0,7 is voor een meetsysteem vaak voldoende.
Kappa-methode aanpak
- Zie hiervoor de aanpak voor de Gage R&R, of bijgevoegd voorbeeld
- Bereken aanvullend de Kappa "k" vervolgens met (meestal) statistische software
Synoniem en alternatief van de Kappa-methode
De Kappa-methode heet ook wel een discrete Gage R&R of een Attribute Agreement Analysis. Alternatieve termen (Eng.) komen voor: repeatability wordt intra of within agreement, en reproducibility wordt wel inter- of between agreement genoemd. Er zijn ook precisie-methoden voor meetsystemen met continue data.
Duur van de Kappa-methode
Met computers kun je deze maat in een (fractie van een) seconde berekenen.
Voorbeeld van de Kappa-methode
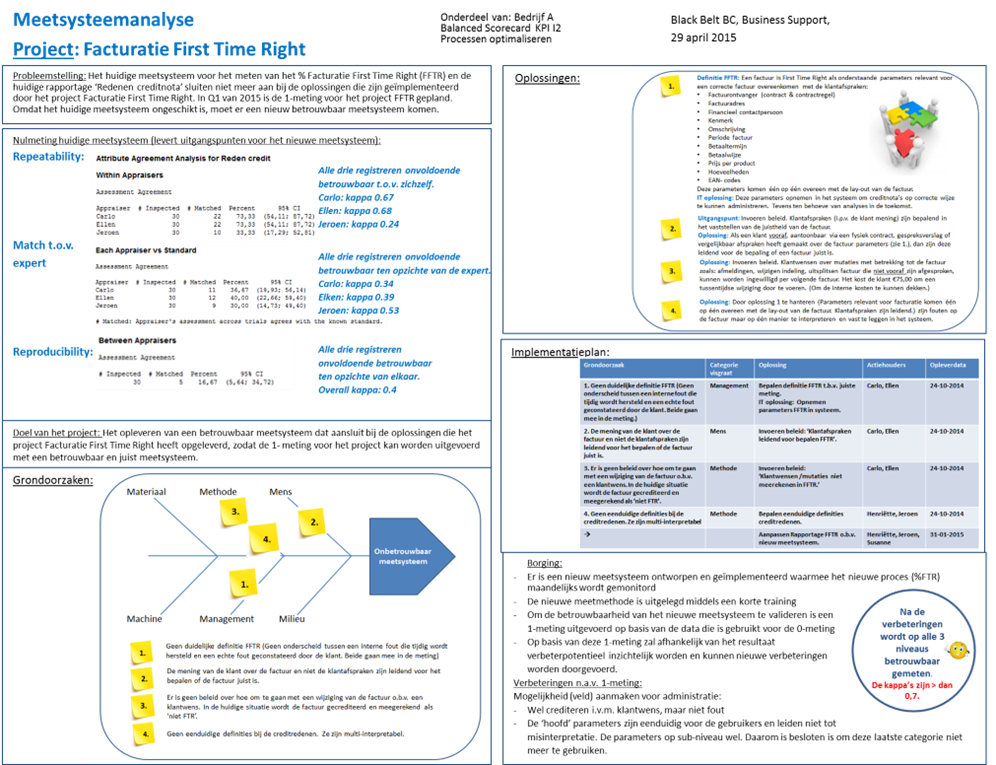
Hieronder vind je een voorbeeld van een meetsysteemanalyse, dat in een A3 template is weergegeven. Door wijzigingen in het facturatieproces voldeed de huidige opzet van registreren niet meer. Projectnaam was “Facturatie First Time Right” (FFTR). De Kappa waarden zijn gebruikt om te kijken in hoeverre de consequentheid in registraties (Engels: agreement) afdoende is. Anders gezegd, de Kappa corrigeert voor de ‘gokkans’.
In eerste instantie bleek dat er niet precies genoeg (inconsequent) geregistreerd werd. Na onder andere een interne training met goede definities, bleek het registreren in tweede instantie wel goed genoeg gaan.
Wat levert het onze klanten op?
Mariska van Heugten
SWZ Zorg
Benieuwd naar de mogelijkheden?
3584 BH Utrecht