Lean Six Sigma Boek
Verbeteren met Lean en Six Sigma
Waar ontstaat verspilling? Wat zijn de grondoorzaken van een probleem? Hoe maak je processen voorspelbaarder en hoe zorg je ervoor dat verbeteringen ook blijvend resultaat opleveren?
Verbeteren begint met begrijpen. Het LSSP Boek brengt de belangrijkste kennis, methoden en hulpmiddelen uit Lean, Six Sigma, Lean Operationeel Management en verandermanagement samen. Van DMAIC en procesanalyse tot statistiek, klantgericht verbeteren, faciliteren en het succesvol implementeren en borgen van veranderingen.
In dit naslagwerk vind je praktische uitleg van bekende methoden en technieken, aangevuld met voorbeelden, modellen en hulpmiddelen die je direct kunt toepassen in je eigen verbetertraject.
Of je nu aan de slag gaat met een Lean Six Sigma-project, een proces wilt verbeteren, een team begeleidt of je kennis verder wilt verdiepen: het LSSP Boek helpt je om met structuur, data en samenwerking tot duurzame verbetering te komen.
Ontdek de onderwerpen en verdiep je in de aanpak achter continu verbeteren.
Centrummaten: gemiddelde
Het gemiddelde is gedefinieerd als de som van een aantal waarnemingen (x1, x2, …, xn), gedeeld door het aantal waarnemingen (n).
Doel van het gemiddelde
Het doel van het gemiddelde is het bepalen van de ordegrootte van een indicator.
Toelichting
Formeel heet het gemiddelde het rekenkundig gemiddelde. Standaard wordt tevens het steekproefgemiddelde bedoeld (tenzij anders vermeld).
In formulevorm:

, waarbij x1 de 1e waarneming is.
Aanpak van het gemiddelde
- Verzamel continue data van de voor jou relevante ‘teller’ ofwel indicator
- Bereken het gemiddelde met (meestal) software of Apps
Synoniem en alternatief van het gemiddelde
In het Engels: mean of average. De mediaan en modus zijn bij continue, symmetrisch verdeelde populaties identiek.
Duur van het berekenen van het gemiddelde
Met de computer bereken je deze maat in een (fractie van een) seconde.
Voorbeeld van het berekenen van het gemiddelde
Acht mensen uit een groot bedrijf hebben de volgende gemeten lengtes L [in cm]:
181, 183, 169, 193, 201, 175, 178 en 181.
De gemiddelde lengte L ̅= (181+183+169+193+201+175+178 +181) / 8 = 1461 / 8 = 182,6 cm.

Databetrouwbaarheid: precisie
Bij een meetsysteem met een goede precisie, is de variatie van de meetfout (relatief) gering. Als je hetzelfde opnieuw meet, geeft de meting dan hetzelfde resultaat, of (heel) anders?
Toetsen op de precisie van een meetsysteem is, in algemene zin, het kwantificeren van de (relatieve) meetfout-variatie. Specifiek gaat het om de zogenaamde herhaalbaarheid (Repeatability) en reproduceerbaarheid (Reproducibility) van een meetsysteem. Het toetsen van precisie doe je met meetsysteemanalyse tools zoals de Gage R&R en de Kappa-methode.
Noot: er is een duidelijk verschil tussen accuraatheid (verschil met referentie) en precisie (meetfoutvariatie ten opzichte van totale of gewenste variatie).
Synoniem van precisie
Precisie heet ook wel variabiliteit. In het Engels: variability of retest error (herhaalbaarheid).

Voorbeeld van precisie toetsen
Voorbeelden van precisie toetsen of experimenten zijn er legio, bijvoorbeeld:
- Testen van meetapparatuur (een thermometer, geigerteller, gewichtsweger, etc.)
- Registratie-analyse op kwaliteit (wordt er inhoudelijk goed genoeg geregistreerd?)
Voorbeeld: registratie ‘geen herstel in 1 keer’ van vakmensen (impact op productiviteit)
Hieronder vind je een voorbeeld van een precisie-experiment, dat in tabelvorm is weergegeven. Weergegeven zijn zeven geregistreerde redenen waarom de vakmensen (technici) reparaties bij sociale woningen en appartementen niet meteen konden afronden, en dus terug moesten komen.
Elke soortgelijke reden of ‘situatie’ is twee keer beoordeeld door drie ‘vaklieden’. Deze tabel is een (ingekorte) toetsing van de kwaliteit van het registreren van de redenen. Hieruit kun je afleiden wat ‘herhaalbaar’ en ‘reproduceerbaar’ is. Aanvullend heeft een expert aangegeven wat volgens haar de werkelijke reden was. Deze Expert rating is hier ter referentie weergegeven (niet standaard bij het toetsen op precisie).


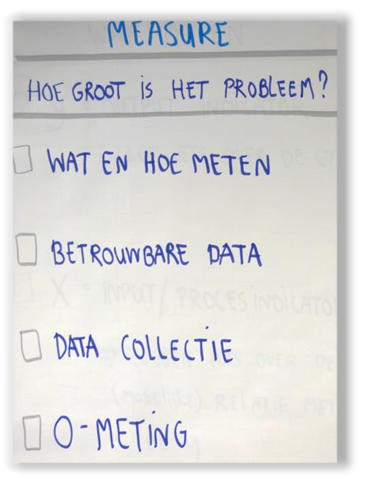
Measure: hoe groot is het probleem?
De Meetfase is de tweede fase van de DMAIC projectmethodologie. Deze fase is onderdeel van het diagnosedeel DMA van DMAIC.
In deze fase verzamel je valide meetgegevens en doe je een feitelijke ‘nulmeting’ van de probleemsituatie. Dat is essentieel om het probleem statistisch te duiden, en om feiten van (foute) aannamen te scheiden. Het helpt ook om diverse belanghebbenden te overtuigen van het probleem. Feiten helpen ook om een definitieve Go te krijgen ten aanzien van je verbeterproject. Ten slotte kun je aan het eind van het project zien wat je er feitelijk mee bent opgeschoten.
Doelen van de Measure-fase
- Deze fase is essentieel om te bepalen of het klantprobleem groot is. Of niet? Als je feiten zichtbaar maakt, kunnen ogen letterlijk ‘open gaan’
- Het type probleem wordt op statistische wijze duidelijk: is er sprake van een gemiddelde- en/of variatieprobleem. Of niet?
Measure-fase aanpak
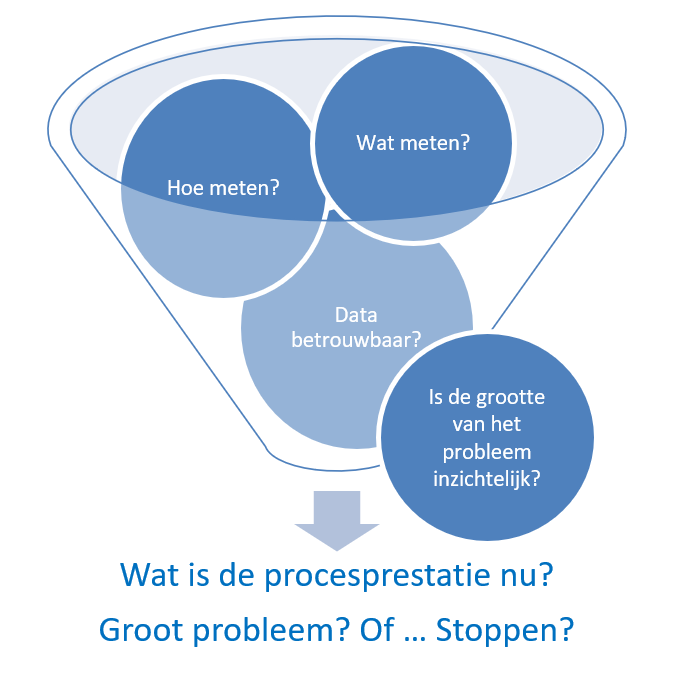
De vier stappen in de meetfase zijn:
- Bepaal en selecteer kritieke ofwel relevante indicatoren (wat meten?)
- Het verzamelen van de relevante gegevens (hoe meten?)
- Bepaal de databetrouwbaarheid (valide data?)
- Geef de ‘nulmeting’ ofwel procesprestatie weer (grafisch & getalsmatig)
Synoniem en alternatief van de Measure-fase
De meetfase heet ook vaak Measure phase (Engels). Binnen de PDCA-cyclus is dit een deel van de eerste stap, genaamd Plan.
Duur van de Measure-fase
Een Meetfase kan 1 uur duren, indien er (1) een uitstekende focus is, (2) relevante en (3) valide data direct verwerkbaar zijn. Maar als metingen nog niet uitgevoerd zijn, of niet betrouwbaar, kan deze fase een maand tot zelfs (in de academische wereld) jaren duren.

Pain-storming
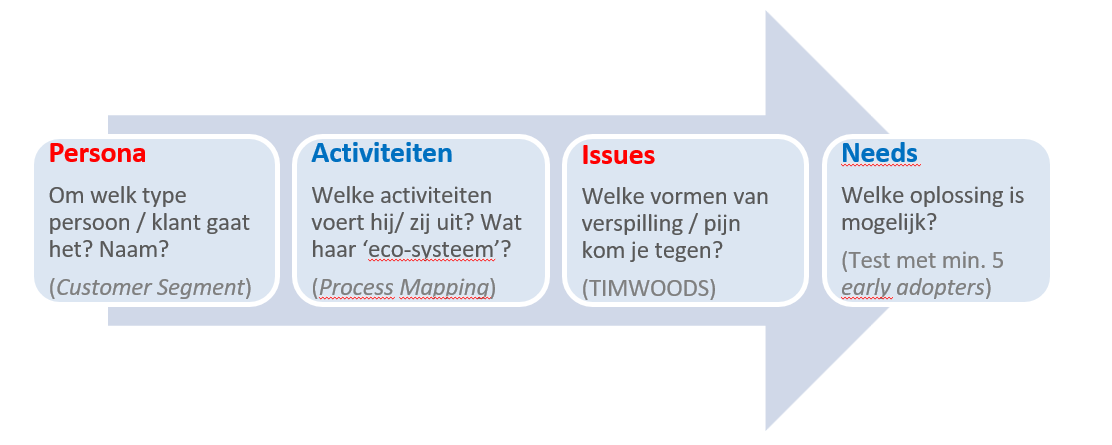
PAIN is een acroniem voor Persona, Activities, Issues, Needs. PAIN-storming is een workshoptechniek waarmee je, in volgorde, potentiële klanten en hun behoeften analyseert, om van daaruit echte oplossingen te ontwikkelen.
Doel van PAIN-storming
- Het inventariseren van een onderbouwde, gerichte oplossing.
- PAIN-storming helpt om snel en onderbouwd richting te geven aan wat je kunt designen/ maken/ bouwen – op basis van echte klantbehoeften
Toelichting
Hooguit tien procent van alle innovaties wordt een succes. Je kunt die kans vergroten door al vóór het ontwikkelen een analyse te maken van de echte klantbehoeften die je wilt helpen oplossen. PAIN-storming kan je daarbij helpen door de volgtijdelijkheid van het model. De eerste die met de term painstorming kwam, is Davie.
PAIN-storming aanpak
- Voorbereiden van je workshop. Kijk welke aanleiding je hebt, wie meedoen, data, etc.
- Persona: vorm je een duidelijk beeld van je (toekomstige) klant en geef die een naam. Doe dit voor een specifieke klantgroep. Gebruik feiten zoals formele rol, leeftijd, etc.
- Activiteiten: met welke processen voegt die klant waarde toe voor zijn klanten?
- Issues: wat zijn de problemen / verspillingen die je klant tegenkomt?
- Needs: welke echte oplossing kun je voor die problemen bedenken/ontwikkelen?
- Valideer of test de bevindingen met data (bijvoorbeeld geografische info, leeftijden, uren tijdsbesteding, enquêtes, meerdere persoonlijke gesprekken) waar mogelijk
Alternatief van PAIN-storming
Wat soms afwijkt qua naamgeving is de I: Issues (welke TIM WOODS?) versus Insights (Davie). Naast een ‘klassieke’ Persona ontwikkeling, is een Kano Analyse een alternatief als input voor het ontwerpen van nieuwe diensten.
Duur van PAIN-storming
Reken voor de workshop zelf op twee uur per Persona. Maar de voorbereiding van je workshop en de uitwerking erna (het verzamelen van gegevens en het toetsen van aannames via interviews, observaties en metingen) kan weken tot maanden duren.
PAIN-storming voorbeeld
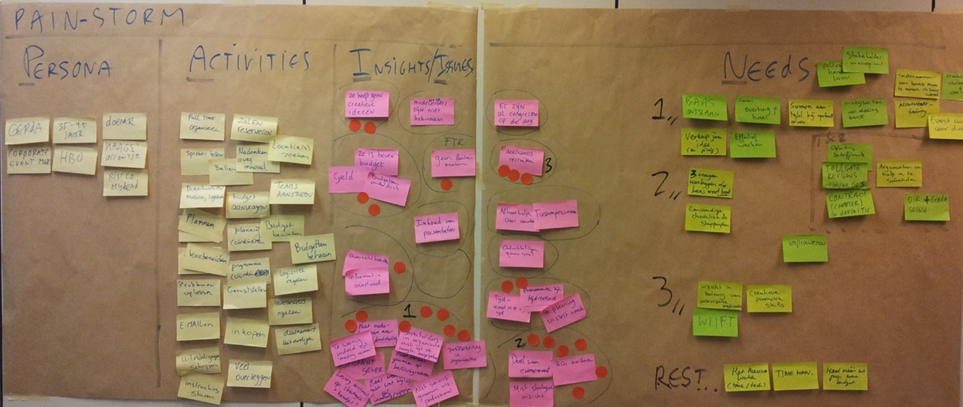
Hieronder een voorbeeld van een uitgewerkte workshop op bruin papier. De betreffende Sales directeur had als vraag: ‘hoe krijgen we meer sales uit onze technologische producten & diensten voor onze klanten uit de Marketing & Communicatie? Ik wil een brainstorm!’
Wij adviseerden daarop geen brainstorm, maar een PAIN-storm sessie, om bewust een stap terug te kunnen in de workshop. Immers, wat is nu de pijn van deze Persona? Dat hebben we aldus gedaan. De uitkomst was: geen technologische focus meer in de dienstverlening. Daar zat deze Persona niet (meer) op te wachten, zo bleek volgens experts en geïnterviewde klanten.

Het borgen van Lean Operationeel Management
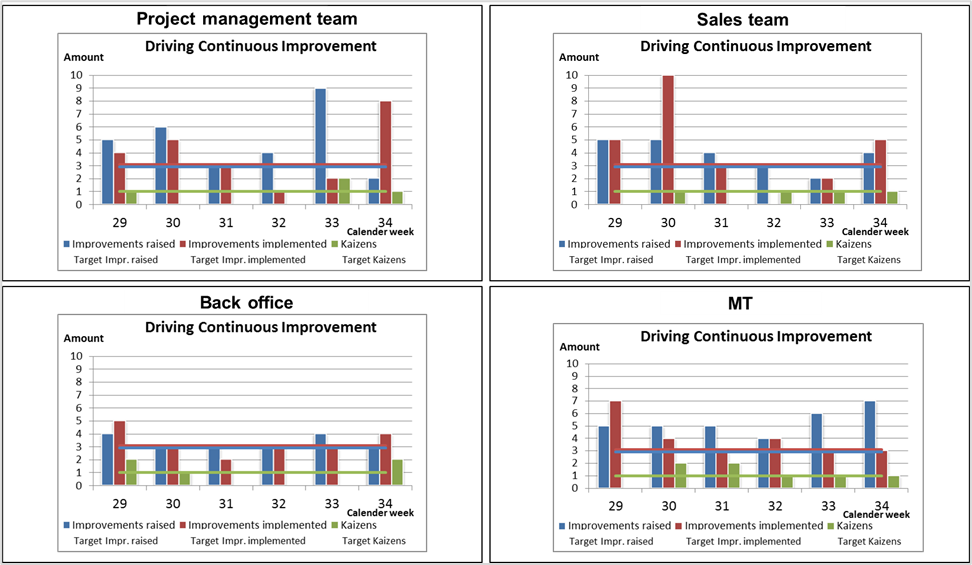
Om te borgen dat Lean Operationeel Management toegepast blijft worden is het nuttig om dit te blijven meten. Na de uitrol van bijvoorbeeld een Lean programma kan men het soms lastig vinden om vast te blijven houden aan Lean Operationeel Management.
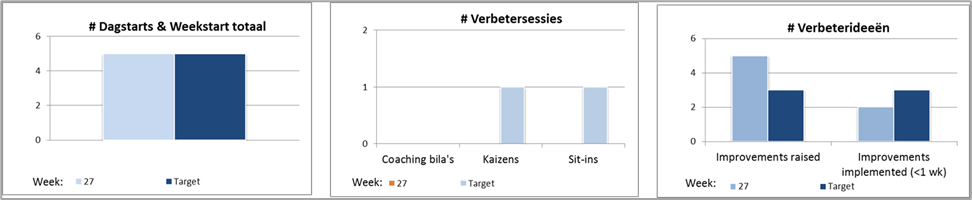
Door het simpelweg bij te houden aan de hand van een turflijstje of in een Excel, kan men bijhouden in hoeverre men Lean dagelijks blijft toepassen in het werk. Voorbeelden zijn: bijhouden hoe veel dagstarts, weekstarts of Kaizen sessies er per week in het team worden gehouden of hoeveel verbeterideeën er onder handen zijn en hoeveel er worden geïmplementeerd.
Doelen van het borgen van LOM
- Visualiseren status van Lean Operationeel Management binnen het team
- Transparantie van de voortgang inclusief afwijkingen
- Ondersteunen consistente en op feiten gebaseerde teamdialogen en identificeren verbetermogelijkheden
Aanpak van LOM borgen
- Bepaal met het team welke Lean Operationeel Management aspecten minimaal behouden moeten worden
- Definieer hiervoor een KPI
- Benoem een KPI-eigenaar
- Visualiseer de KPI en integreer deze in het KPI-bord (zie hoofdstuk ‘KPI-bord’)
- Zorg dat de betreffende KPI’s periodiek worden gemeten
- Bespreek de KPI’s in de weekstart en definieer bij afwijkingen passende verbeteringen
Duur van borging LOM
Borging van Lean Operationeel Management duurt altijd: “lean is nooit klaar”.
Voorbeeld van LOM borging
Zie hieronder voor twee voorbeelden van KPI-sets die borgen dat Lean Operationeel Management blijft bestaan in de organisatie.
De Lean Six Sigma beltstructuur
Ontwikkeld door Mikel Harry (’88/’89), is de ‘beltstructuur’ wereldwijd ingevoerd, naar analogie van de gedisciplineerde en daadkrachtige martial arts.
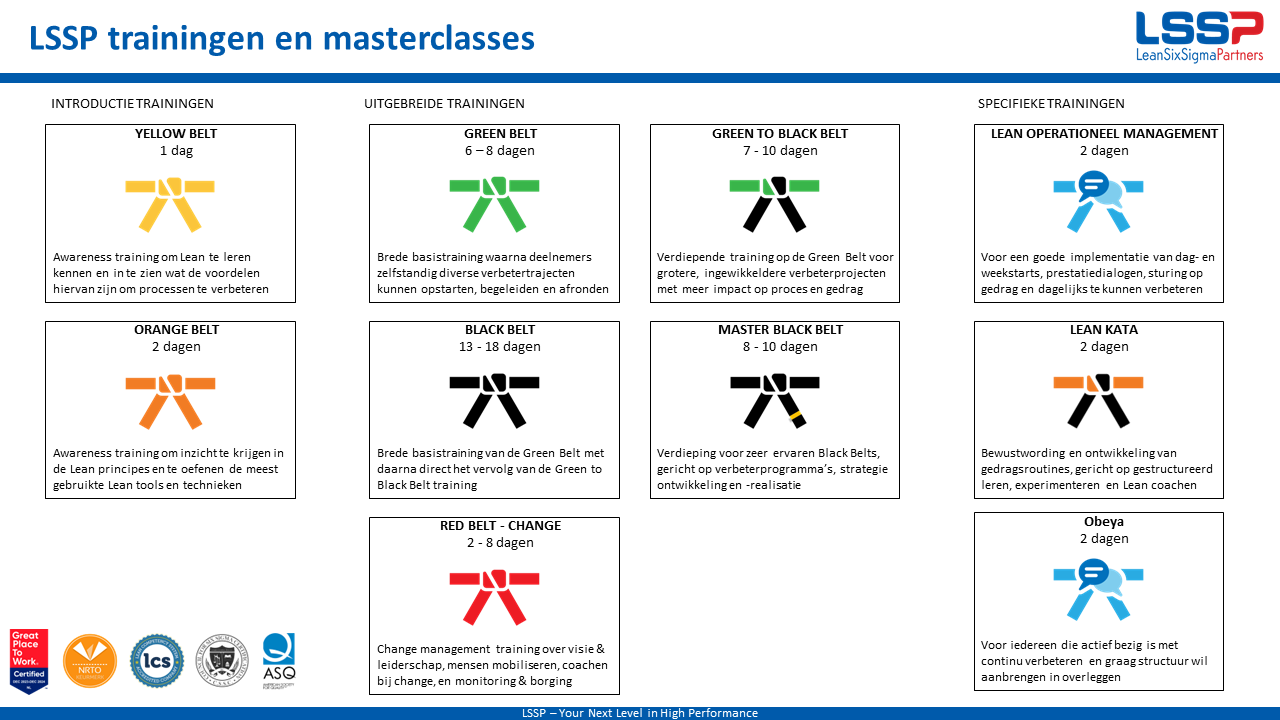
Trainingen en afgeronde verbeteringen anno nu leiden op tot gecertificeerde Lean, Six Sigma of Lean Six Sigma niveaus.
Hieronder de trainingen en masterclasses die Lean Six Sigma Partners aanbiedt.
Lean Standaarden | Lean Six Sigma Partners
Wat is een standaard volgens Lean?
In één zin: een standaard binnen Lean is een gedragen, huidige beste manier van werken.
Een Lean standaard bestaat vaak uit 4 onderdelen:
- De werkvolgorde
- Minimum benodigde voorraden/ WIP
- Takt-tijd of -bij afwezigheid- een klantgeleide norm
- Een duidelijke, door medewerkers zelf uit te voeren kwaliteitscontrole in het proces
Wat is een standaard volgens Lean niét?
Zonder standaard is het lastig verbeteringen duurzaam te behouden. Een misverstand in de westerse wereld (in ieder geval) is dat standaarden door externen opgesteld kunnen worden, zonder of met minimale betrokkenheid van de gebruikers. Dat zou je technisch misschien wel een standaard kunnen noemen (dit noemt men ook wel: ‘spreadsheet management’), maar niet volgens de filosofie van Lean.
Een definitie die wij hanteren, is dat een standaard een gedragen, huidige beste manier van werken is. Een best practice is al lastig te halen als iedereen op een eigen manier werkt. Maar een gedragen beste manier van werken, wordt bij veel mensen als erg lastig beschouwd. Terwijl dat toch niet het geval hoeft te zijn. Immers, een best practice kan erg inspirerend zijn.
Duur
Het opstellen van een standaard kan in een paar uur gerealiseerd zijn. Echter een standaard standhouden, duurt continu. Men dient tijd te besteden aan acceptatie, testen en het doornemen van de standaard mét de betrokkenen vooraf. Tevens is het noodzakelijk om de standaard periodiek te (blijven) gebruiken op locatie ofwel in het proces te ‘verankeren’. Anders is het niet effectief.
Voorbeeld
Aanpakken die geschikt zijn om standaarden te realiseren, zijn onder andere:
• 5S
• Control Plan/Procesbeheersingssysteem
• Eénpuntslessen (One Point Lessons)
• Visuele werkinstructies of Standard Operating Procedures (SOP’s)
• Poka-Yoke
Zie hoofdstuk Improve voor een toelichting op 5S en Poka-Yoke. De andere onderdelen komen naast dit LOM-hoofdstuk ook in het hoofdstuk Control aan bod.
FIFO | Lean Six Sigma Partners
Doel
• Zowel overproductie als onderproductie vermijden
• Tussenvoorraden en de doorlooptijd van het proces verminderen
• De flexibiliteit en de snelheid van het proces verhogen
In het kort
Bij een pull-productiesysteem neemt elke processtap van de vorige stap precies wat het nodig heeft, op precies het juiste moment en in precies de juiste hoeveelheid. Je kunt zowel fysieke als administratieve productieprocessen als pull-systeem inrichten.
Toelichting
De ‘traditionele’ manier om naar een productieproces te kijken is, te beginnen bij het begin (de materialen). Bij een pull-productiesysteem begin je aan de achterkant: bij de uitlevering aan de klant. Als iets wordt uitgeleverd, is dat het sein om het opnieuw aan te maken. Doordat elke processtap precies genoeg produceert voor de volgende, zijn tussenvoorraden verleden tijd of kunnen ze verkleind worden tot strategische buffervoorraden. De koppeling met Just In Time dringt zich op: de klant bepaalt de snelheid van het proces.
Aanpak
• Voer een strikt First In, First Out-systeem (FIFO-systeem) in
• Zorg voor signalen (kanbans) tussen de verschillende processtappen: zo herken je wanneer je een nieuw onderdeel of batch moet produceren. Dat maakt de productietijd voorspelbaar en vermindert tussenvoorraden
• Verminder tussenvoorraden tot gewenst niveau. Dat kun je op twee manieren doen: vanuit de productietijd (de klantvraag) of met cijfers van een proces-benchmark
Bij processen met veel variatie in aanvragen, is het van groot belang om werkvoorraden (RFP’s, e-mails et cetera) te minimaliseren voor lage(re) doorlooptijden.
Meer te weten komen over FIFO? Klik dan hier en schrijf je in voor de Green Belt training.
Synoniem en/of alternatief
Het Generic Pull System wordt ook wel Flow Pull System genoemd.
Duur
Sterk afhankelijk van het type proces.
Replenishment pullsystem
Doel
• Zowel overproductie als onderproductie vermijden
• Produceren op het moment dat er een bepaalde hoeveelheid orders is, of inkooporders pas plaatsen op het moment dat de materialenvoorraad onder een vooraf bepaald niveau daalt
• De flexibiliteit en de snelheid van het proces vergroten
In het kort
Het principe van het Replenishment Pull System is het aanhouden van een strategische voorraad. Daalt die voorraad onder een vooraf bepaald niveau, dan is dat het sein om de productie van een nieuwe batch te starten. Voorwaarde is dat de productie van zo’n batch langer duurt dan de levertijd aan de klant, anders kun je beter op order produceren.
Toelichting
Je stemt met dit Pull-systeem de voorraden optimaal af op de vraag van de klant en op de levertijden van je leveranciers. Zo verminder je de hoeveelheid ‘dood’ kapitaal van je bedrijf.
Aanpak
• Bereken de benodigde strategische voorraden aan gereed product en te verwerken materialen. Voor inkoop-pull is de tijd tussen de order en het inboeken van de voorraad een belangrijke factor, voor productie-pull de tijd tussen de orderontvangst en het moment van uitlevering
• Bepaal wanneer een nieuwe order of een nieuwe batch nodig is, en zorg voor een duidelijk signaleringssysteem (kanban). Dit kan een lege plek zijn, maar ook digitaal
Synoniem en/of alternatief
Het Two Bin Replenishment Pull System is het Replenishment Pull System in vereenvoudigde vorm. Hierbij gebruik je twee bakken (eenheden), die groot genoeg zijn voor de (berekende) strategische voorraad. Is de eerste bak leeg (kanban), dan zorg je dat de tweede vol is.
Duur
De duur is sterk afhankelijk van de keten, het type contract en de betrokken partners of leveranciers. Het kan soms de contractduur van een jaar afwachten zijn, of na een gesprek verwerkt zijn.
Flow Pull | Lean Six Sigma Partners
Doel
• Zowel overproductie als onderproductie vermijden
• Tussenvoorraden en de doorlooptijd van het proces verminderen
• De flexibiliteit en de snelheid van het proces verhogen
In het kort
Bij een pull-productiesysteem neemt elke processtap van de vorige stap precies wat het nodig heeft, op precies het juiste moment en in precies de juiste hoeveelheid. Je kunt zowel fysieke als administratieve productieprocessen als pull-systeem inrichten.
Toelichting
De ‘traditionele’ manier om naar een productieproces te kijken is, te beginnen bij het begin (de materialen). Bij een pull-productiesysteem begin je aan de achterkant: bij de uitlevering aan de klant. Als iets wordt uitgeleverd, is dat het sein om het opnieuw aan te maken. Doordat elke processtap precies genoeg produceert voor de volgende, zijn tussenvoorraden verleden tijd of kunnen ze verkleind worden tot strategische buffervoorraden. De koppeling met Just In Time dringt zich op: de klant bepaalt de snelheid van het proces.
Aanpak
• Voer een strikt First In, First Out-systeem (FIFO-systeem) in
• Zorg voor signalen (kanbans) tussen de verschillende processtappen: zo herken je wanneer je een nieuw onderdeel of batch moet produceren. Dat maakt de productietijd voorspelbaar en vermindert tussenvoorraden
• Verminder tussenvoorraden tot gewenst niveau. Dat kun je op twee manieren doen: vanuit de productietijd (de klantvraag) of met cijfers van een proces-benchmark
Bij processen met veel variatie in aanvragen, is het van groot belang om werkvoorraden (RFP’s, e-mails et cetera) te minimaliseren voor lage(re) doorlooptijden.
Synoniem en/of alternatief
Het Generic Pull System wordt ook wel Flow Pull System genoemd.
Meer te weten komen over Flow Pull? Klik dan hier en schrijf je in voor de Green Belt training.
Duur
Sterk afhankelijk van het type proces.
Replenishment pullsystem
Doel
• Zowel overproductie als onderproductie vermijden
• Produceren op het moment dat er een bepaalde hoeveelheid orders is, of inkooporders pas plaatsen op het moment dat de materialenvoorraad onder een vooraf bepaald niveau daalt
• De flexibiliteit en de snelheid van het proces vergroten
In het kort
Het principe van het Replenishment Pull System is het aanhouden van een strategische voorraad. Daalt die voorraad onder een vooraf bepaald niveau, dan is dat het sein om de productie van een nieuwe batch te starten. Voorwaarde is dat de productie van zo’n batch langer duurt dan de levertijd aan de klant, anders kun je beter op order produceren.
Toelichting
Je stemt met dit Pull-systeem de voorraden optimaal af op de vraag van de klant en op de levertijden van je leveranciers. Zo verminder je de hoeveelheid ‘dood’ kapitaal van je bedrijf.
Aanpak
• Bereken de benodigde strategische voorraden aan gereed product en te verwerken materialen. Voor inkoop-pull is de tijd tussen de order en het inboeken van de voorraad een belangrijke factor, voor productie-pull de tijd tussen de orderontvangst en het moment van uitlevering
• Bepaal wanneer een nieuwe order of een nieuwe batch nodig is, en zorg voor een duidelijk signaleringssysteem (kanban). Dit kan een lege plek zijn, maar ook digitaal
Synoniem en/of alternatief
Het Two Bin Replenishment Pull System is het Replenishment Pull System in vereenvoudigde vorm. Hierbij gebruik je twee bakken (eenheden), die groot genoeg zijn voor de (berekende) strategische voorraad. Is de eerste bak leeg (kanban), dan zorg je dat de tweede vol is.
Duur
De duur is sterk afhankelijk van de keten, het type contract en de betrokken partners of leveranciers. Het kan soms de contractduur van een jaar afwachten zijn, of na een gesprek verwerkt zijn.

Japanse termen in Lean | Wat betekenen ze?
Andon (行灯 of アンドン of あんどん) is een duidelijk visueel signaleringssysteem dat supervisors waarschuwt voor afwijkende situaties in een proces.
Barashi betekent “de visualisatie van het doel”. Teams moeten een oplossing bepalen en visualiseren als onderdeel en in lijn met de grotere projectdoelen.
Meer te weten komen over de Japanse termen in Lean Six Sigma
Baratsukasazu betekent “creëer geen variatie” (1 van de 5Z Genba Kanri principes, “ZU” betekent “niet doen”).
Chaku-Chaku (着着 of 着々) betekent “laden-laden”. Machines zorgen zelf voor het ontladen van de producten waardoor de operator zich volledig kan focussen op het laden en het instellen van de machines.
Datsu Chaku betekent “ontladen – laden”. Een term die gebruikt wordt in een fabricagecyclus om een taak uit te voeren. Wordt vaak gebruikt in combinatie met Chaku-Chaku.
Emakimono (絵巻物) betekent rolposters met afbeeldingen er op.
Gembutsu betekent “de echte dingen” of “de echte producten”. De filosofie achter Gemba,
Genjitsu, Gembutsu is dat je “zo dichtbij als mogelijk probeert te komen” alvorens dat je een oplossing aandraagt.
Genba (現場, ook wel geromaniseerd naar gemba) betekent “de echte plek”. Genba refereert naar de werkvloer, daar waar de waarde gecreëerd wordt. De filosofie achter
Gemba, Genjitsu, Gembutsu is dat je “zo dichtbij als mogelijk probeert te komen” alvorens dat je een oplossing aandraagt.
Genjitsu betekent “de werkelijkheid” of “de echte feiten en data”. De filosofie achter
Gemba, Genjitsu, Gembutsu is dat je “zo dichtbij als mogelijk probeert te komen” alvorens dat je een oplossing aandraagt.
Genchi Genbutsu (現地現物) betekent “go and see”. Alleen op de genba, daar waar het werk echt gebeurt, vindt je de feiten om echt goede beslissingen te nemen.
Hanedashi betekent dat machines automatisch ontladen worden wanneer een productiecyclus compleet is. Hierdoor kunnen operators snel van de ene naar de andere machine om “op te pikken” en te laden. Chaku-Chaku is hierbij een belangrijke component.
Hansei (反省) betekent “zelfreflectie” binnen de filosofie dat zelfbewustzijn de eerst te nemen stap is om tot een verbeterde situatie te komen.
Heijunka (平準化) betekent “productie leveling” ofwel “de productie strak laten verlopen”, een methode waarbij zowel mura (onbalans) als muda (verspilling) gereduceerd wordt.
Productie op een constante snelheid maakt de output voorspelbaar en wordt ook verdere productie op een constante snelheid mogelijk.
Hoshin Kanri (方針管理) Met een visuele map (dat wil zeggen de X-matrix) die op alle niveaus binnen de organisatie een duidelijke strategische richting aangeeft. Ofwel een strategisch planningsproces waarbij strategische doelen worden weggezet tegenover dagelijkse managementtaken en activiteiten zodat een ieder richting hetzelfde doel werkt.
Hoshin’s Premise betekent dat klanttevredenheid en continuïteit een resultante zijn van het luisteren naar de Voice of the Customer en de omgeving om vervolgens pas te focussen op kritieke verbeteringen (hoshins).
Ijo-kanri is een proces van het identificeren en het direct beantwoorden van activiteiten die buiten de standaardmethoden van de operatie liggen.
Ishikawa, Ichiro (of Ishikawa, Kaoru) was een Japanse Professor die wereldberoemd werd vanwege het Ishikawa-diagram ofwel visgraat-diagram of cause-and-effect-diagram.
Jidoka (自働化) betekent “autonomie” of ook wel “automatisch met menselijke intelligentie”.
Jishu kanri betekent “elke medewerker is een controleur” en refereert daarmee naar zelfmanagement/ vrijwillige participatie.
Jishuken is een Kaizen activiteit waarbij management, gebieden probeert te identificeren waar Continu verbeteren nodig is om daar Kaizens te gaan stimuleren.
JIT (ジャストインタイム) betekent “Just-In-Time” ofwel “trek” onderdelen door de productie gebaseerd op klantvraag in plaats van het door de productie “duwen” van onderdelen op basis van de verwachte vraag. Dit is gebaseerd op meerdere Lean-methodieken zoals flow, Heijunka en kanban.
Jutsu (術) betekent letterlijk “vaardigheden/ technieken” en verwijst naar de kunst van iets: “leanjutsu”.
Kaiaku (改悪) betekent “verandering naar slechter.”
Kaikaku betekent “radicale verandering”. Daar waar een Kaizen voor een kleine verandering zorgt en evolutionair is, is Kaikaku revolutionair.
Kaizen (改善) betekent “verandering naar beter” ongeacht of dit dan eenmalig, continu, klein of groot is. Het wordt tevens gehanteerd als een equivalent voor “Continu verbeteren als een dagelijks proces”.
Kamishibai (紙芝居) betekent “papieren drama” en is een vorm van een Japans verteltheater waarbij verhalen met een moraal werden verteld a.d.h.v. emakimono (rolposters met afbeeldingen).
Kanban (看板 of かんばん) betekent signaal of visuele kaart.
Karoshi (過労死) betekent “dood door overwerk” en heeft betrekking op het plotseling overlijden van werkenden, vaak als gevolg van te hard en te lang werken.
Kiichiro Toyoda is de zoon van Sakichi Toyoda, de oprichter van Toyota.
Kurikaesazu betekent “herhaal geen fouten” (1 van de 5Z Genba Kanri principes, “ZU” betekent “niet doen”)
Makigami (巻紙) is het Japanse woord voor ‘rol papier’ ook wel “brown paper” genoemd. Het is een instrument om waarde toevoeging snel en helder in beeld te brengen.
Mizusumashi ofwel “waterspider”, is iemand die snel en efficiënt van plek naar plek materialen en voorraden verzamelt en levert aan de primaire leden van een flow cell. Door zoveel mogelijk non value added werk naar deze persoon te verschuiven verbetert de efficiency van deze primaire leden.
Monozukuri betekent “het proces van het maken of het creëren van dingen”. Mono betekent ‘ding’ en zukuri (tsukuru) betekent ‘proces van het maken’. Een intensievere betekenis is “de kunst, wetenschap en ambacht van het maken van dingen”. Het betreft niet alleen het produceren van excellente producten maar ook het continu verbeteren van het productiesysteem en -proces.
Muda (無駄) betekent “het niet zinvol zijn” of “verspilling”.
Mura (斑) betekent “ongelijkheid” of “onbalans” of “gebrek aan uniformiteit”.
Muri (無理) betekent “onredelijk” of “onmogelijk” of “buiten iemands kunnen”.
Nagara (長良) betekent “een strak lopende productie flow”; one piece flow, een gesynchroniseerd productieproces met maximaal gebruik van de beschikbare tijd inclusief het overlappen van operaties daar waar dat praktisch is.
Nagasazu betekent “lever geen fouten aan”. (1 van de 5Z Genba Kanri principes, “ZU” betekent “niet doen”.
Nemawashi (根回し) betekent “leg het grondwerk aan” of “zorg voor consensus” of “neem beslissingen langzaam maar met consensus waarbij alle opties sterk overwogen zijn”.
Nichijo Gemba Kanri (日常 管理 ) betekent “het managen van de dagelijkse werkzaamheden”, het belangrijkste aspect van het borgen van een Kaizen-/Lean-cultuur en de standaardisatie van de verbeterde situatie.
Ninjutsu (忍術) betekent “de kunst van verbergen” is een Japanse krijgskunst, ontwikkeld door bewoners van de bergstreken en is bedoeld richting management.
Obeya (大部屋) betekent “grote kamer” of ‘”warroom” of “council room”.
Poka yoke (ポカヨケ) betekent “mistake proofen”, een methode die fouten maken bijna onmogelijk maakt. Poka betekent “een onbedoelde fout” en yoke betekent “voorkomen”.
Sakichi Toyoda is de oprichter van Toyota.
Seiban betekent fabricagenummer voor productieplanning.
Seibi betekent “bereid voor”.
Seiketsu (清潔) betekent “scheiden” ofwel verwijder wat niet nodig is.
Seiri (整理) betekent “organiseren” ofwel “ schikken”.
Seiso (清掃) betekent “schoonmaken en inspecteren”.
Seiton (整頓) betekent “standaardiseer”
Sensei (先生) betekent letterlijk “persoon eerder geboren dan een ander” en wordt als titel na iemands naam gebruikt wanneer die een bepaald level van Lean beheerst en dan betekent het “teacher”.
Shitsuke (躾) betekent “in stand houden” of “systematiseren”.
Shojinka ofwel “labor linearity” betekent “flexibele mankracht in de lijn” en de mogelijkheid om de lijn aan te passen om aan de productievereisten te kunnen voldoen met elk aantal medewerkers en wisselende vraag.
Shoninka betekent “besparing van mankracht” en refereert naar de verbetering van procedures, machines en onderdelen om zo een of meerdere medewerkers vrij te maken van de productielijn.
Shoryokuka betekent “arbeidsbesparing” en indiceert een gedeeltelijke verbetering van manueel werk door kleine machines of andere kleine hulpmiddelen toe te voegen om zo te ondersteunen.
Taguchi Methods (田口方法) is een speciale variant van Design of Experiments (DOE) waarbij niet alle mogelijke combinaties van variabelen benodigd zijn om individuele effecten te scheiden.
Tataki-dai betekent dat je de nieuwe ideeën op 80% compleetheid presenteert zodat ze kunnen worden bekritiseerd voordat zee en voorstel worden.
Thulla is de term voor de verspilde tijd van resources gedurende productie vanwege motiverende redenen.
Tsukurazu betekent “fabriceer geen defecten” (1 van de 5Z Genba Kanri principes, “ZU” betekent “niet doen”)
Uketorazu betekent “accepteer geen defecten”. (1 van de 5Z Genba Kanri principes, “ZU” betekent “niet doen”)
Warusa-Kagen (悪さかげん) refereert naar dingen die nog geen probleem zijn maar die ook nog niet helemaal goed zijn. Het betekent “in slechte conditie” of “hoe slecht dingen zijn” binnen de huidige condities.
Yokoten betekent “overal”, waarbij het delen van kennis centraal staat. Deze wordt op een standaard manier gedocumenteerd en is “overal” toegankelijk
Yamazumi betekent “op elkaar stapelen”. Meerdere staafdiagrammen geven inzicht geven in de balans van cyclustijden tussen werkstations.
Muda, Mura en Muri | Lean Six Sigma Partners
Lean rekent af met Muda, Mura en Muri. Dit zijn drie Japanse begrippen die staan voor verspilling, pieken en dalen en overbelasting.
- Muda (verspilling). Alle activiteiten die geen waarde toevoegen kun je zien als verspilling. Denk hierbij aan overproductie, onnuttig transport, voorraden aanhouden, wachten, skills die niet benut worden, inefficiënte logistieke processen en fouten.
- Mura (pieken en dalen). Pieken en dalen zie je in een organisatie als het op maandag heel druk is en er op vrijdag niks te doen is. Of als het eerste deel van het productieproces soepel verloopt, maar de snelheid er later in het proces altijd uitgaat. Of denk aan financiële periodieken, zoals de ‘piekdrukte’ bij maandafsluitingen
- Muri (overbelasting). Als mensen teveel lang teveel moeten werken, raken ze overspannen. Dit geldt ook voor machines en materiaal. Kwaliteit en capaciteit spelen hierbij een rol.
Afrekenen met Muda, Mura en Muri is een organisch verbeterproces, dat uit veel kleine verbeterstapjes bestaat. Er is binnen Lean veel ruimte voor eigen initiatief. Als je iets kunt verbeteren, doe dat dan met elkaar en wacht niet af tot je baas met een idee komt.
N/3-methode | Lean Six Sigma Partners
Doel
Het grote aantal alternatieven terugbrengen door de minst wenselijke eruit te filteren
In het kort
De N/3 methode is een groepsproces, waarbij je samen een keus maakt uit de veelheid aan ideeën die je via brainstormsessies op tafel het gekregen (meervoudig stemmen).
Toelichting
Maak deze selectie zeker in een workshop met meer dan genoeg oplossingen/clusters, en/of als je weinig tijd hebt.
Meer te weten komen over de N/3-methode? Klik dan hier en schrijf je in voor de Green Belt training.
Aanpak
• Elk lid van de groep krijgt een aantal stemmen, gelijk aan een-derde (1/3e) van het aantal te beoordelen alternatieven (aantal clusters)
• Een werkvorm is om dit met stickers (dots) te doen
• Elke deelnemer verdeelt zijn stemmen over de alternatieven, op basis van zijn persoonlijke voorkeur
• Met de alternatieven met de meeste stemmen gaan we door
• Kijk nog even naar de alternatieven die buiten de boot vallen: gooi je niets waardevols weg? Wel bewaren dus
• Als je nog niet de gewenste reductie van het aantal alternatieven hebt bereikt, herhaal dan de procedure tot dit wel het geval is
Synoniem en/of alternatief
Valt onder multi-voting. Met het aantal ‘handen omhoog’ stemmen kan goed bij een keuze uit slechts twee opties (in een grote zaal met mensen prima).
Duur
Dit kan in enkele tot tien minuten.
Wat levert het onze klanten op?
Mariska van Heugten
SWZ Zorg
Benieuwd naar de mogelijkheden?
3584 BH Utrecht